Тонкий металл 1–2 мм варить электродом можно, но привычная техника «ведём сплошной шов» здесь почти всегда заканчивается дырой. Секрет в малом диаметре электрода, минимальном рабочем токе, обратной полярности и в том, чтобы не давать металлу перегреться: короткие участки, прихватки и прерывистая дуга.
Кому и для чего
Инструкция для тех, кто варит из листа и тонкостенной трубы: ящики и короба, дверцы, заплатки на бочки и кузовные детали из чёрной стали, каркасы из профиля 1,5–2 мм. Если вы только начинаете, сначала освойте базу по статье «Как варить инвертором электродом» — здесь только то, что меняется на тонком металле.
Честная оговорка: для листа тоньше 1 мм ручная дуговая сварка — сложный путь; электродом уверенно работают примерно с 1–1,5 мм, а ниже чаще выбирают полуавтомат или аргон.
Что понадобится
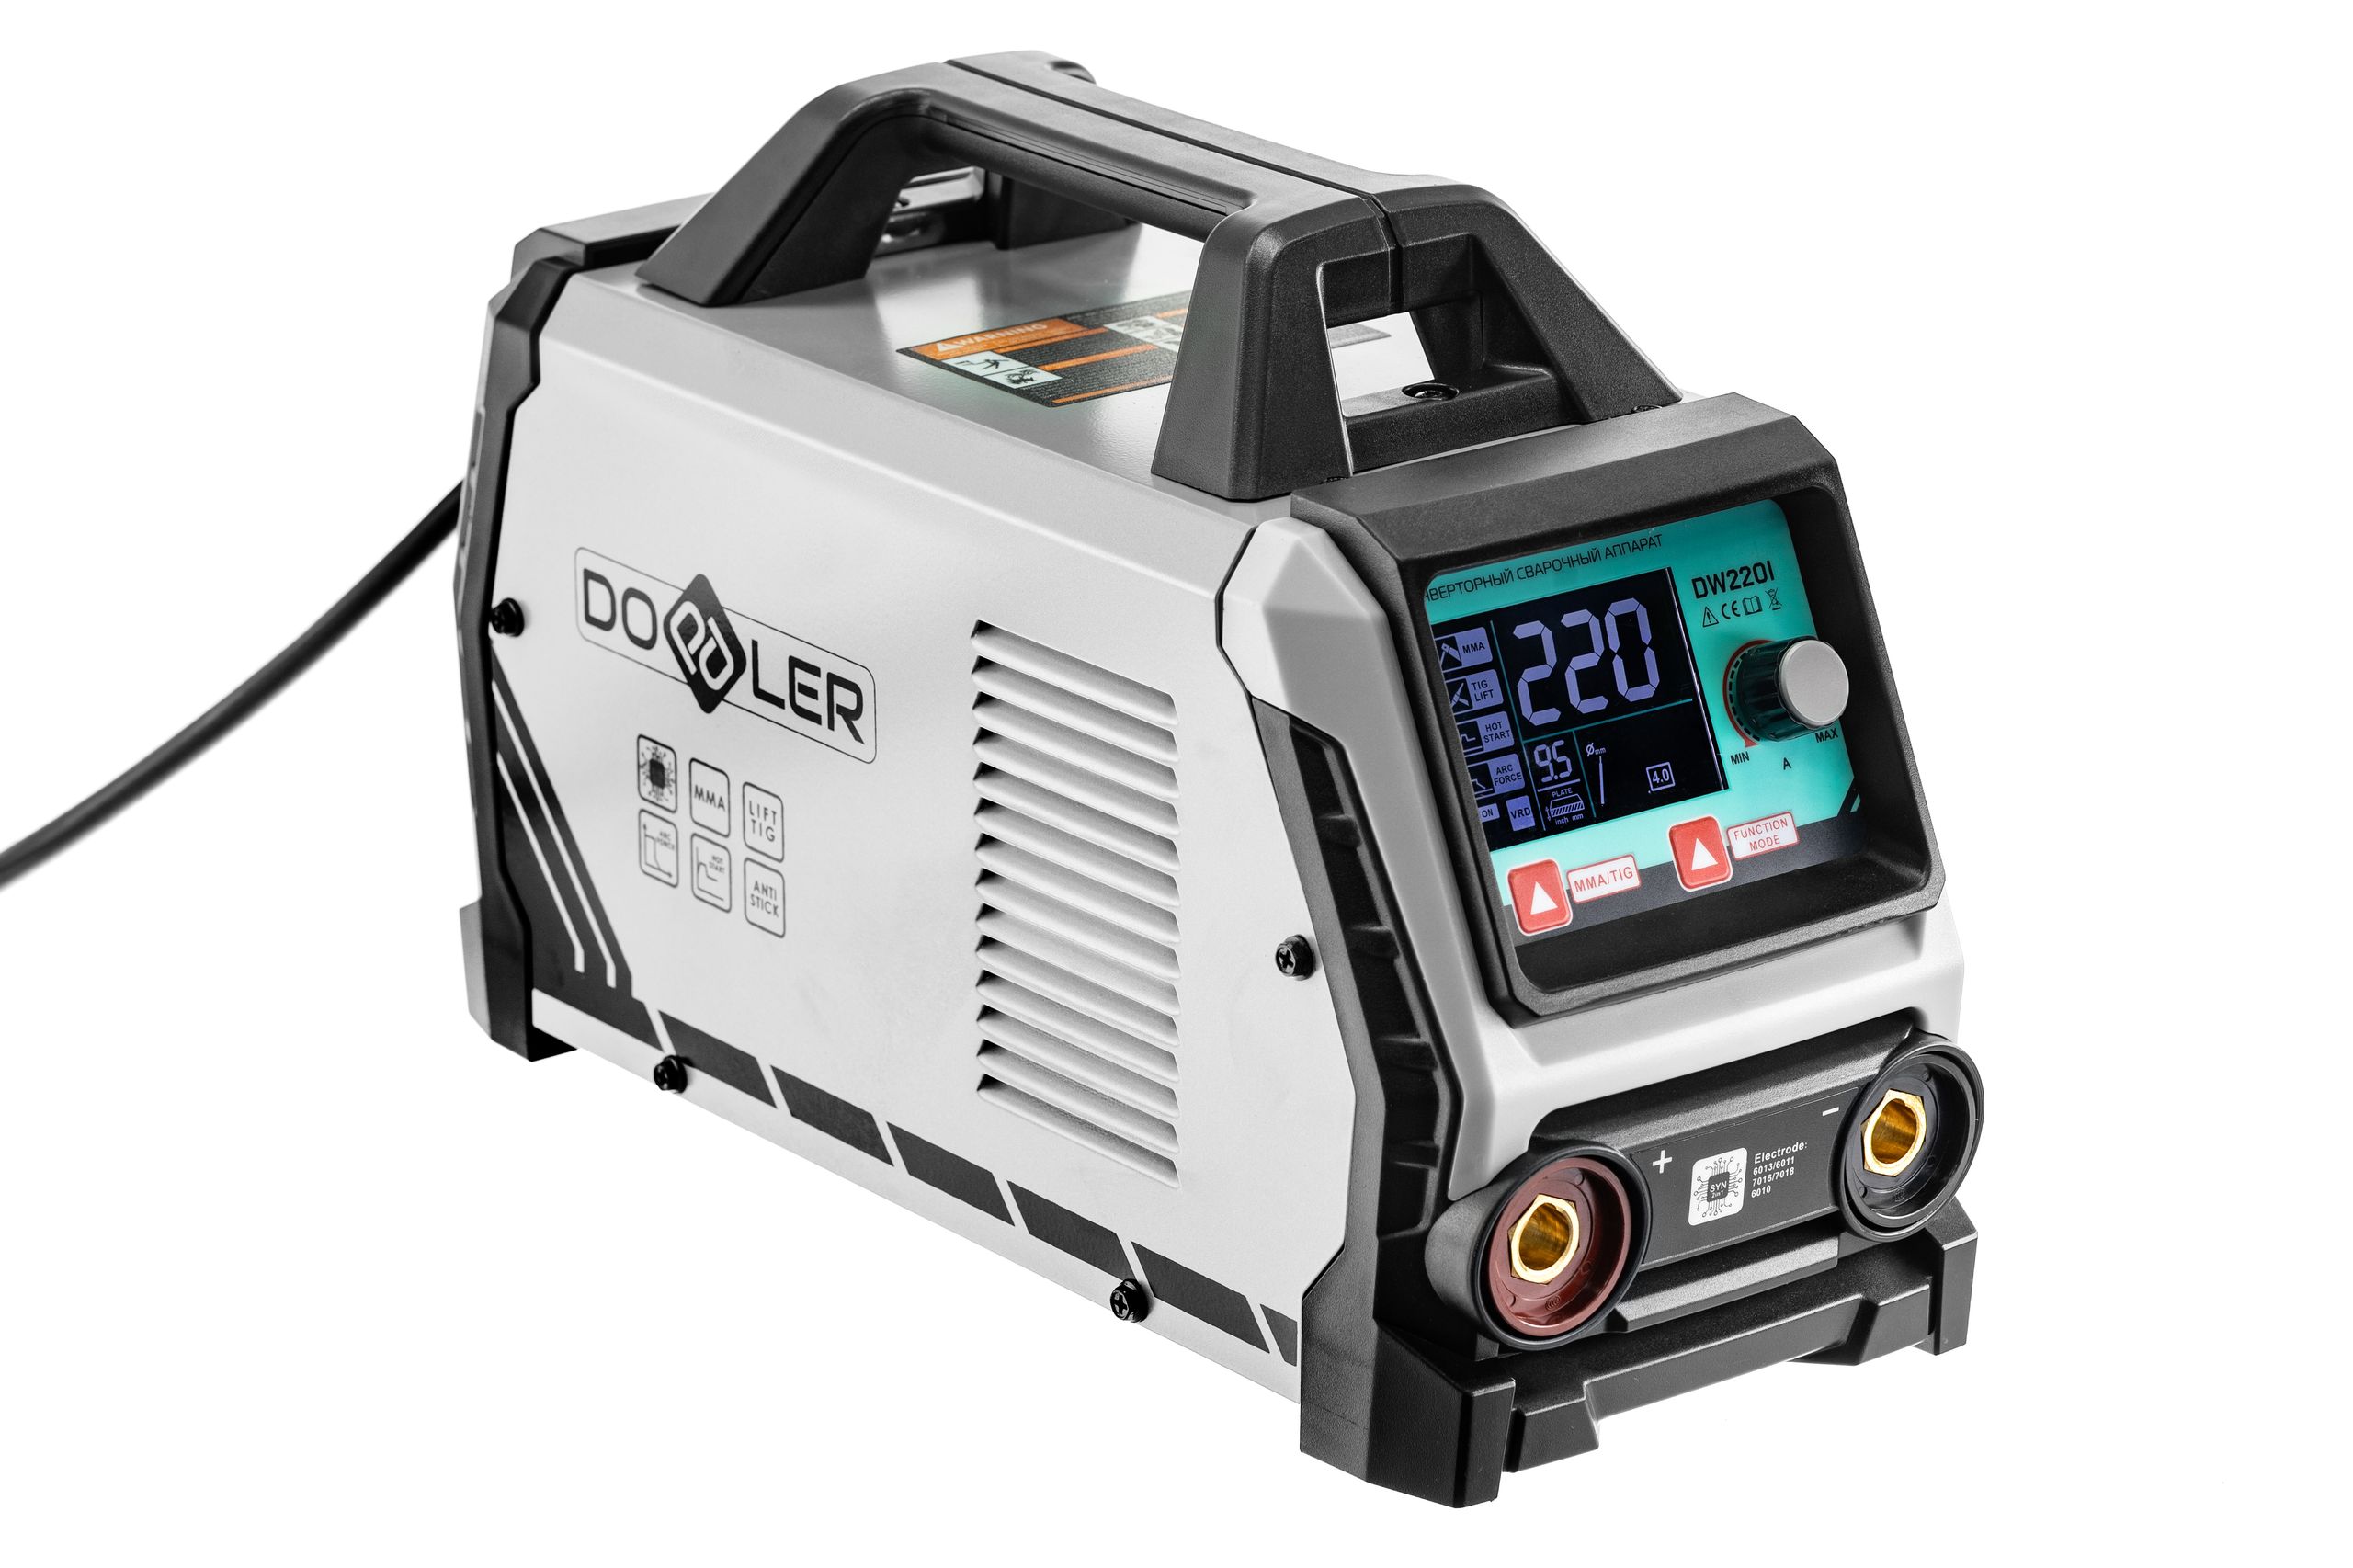
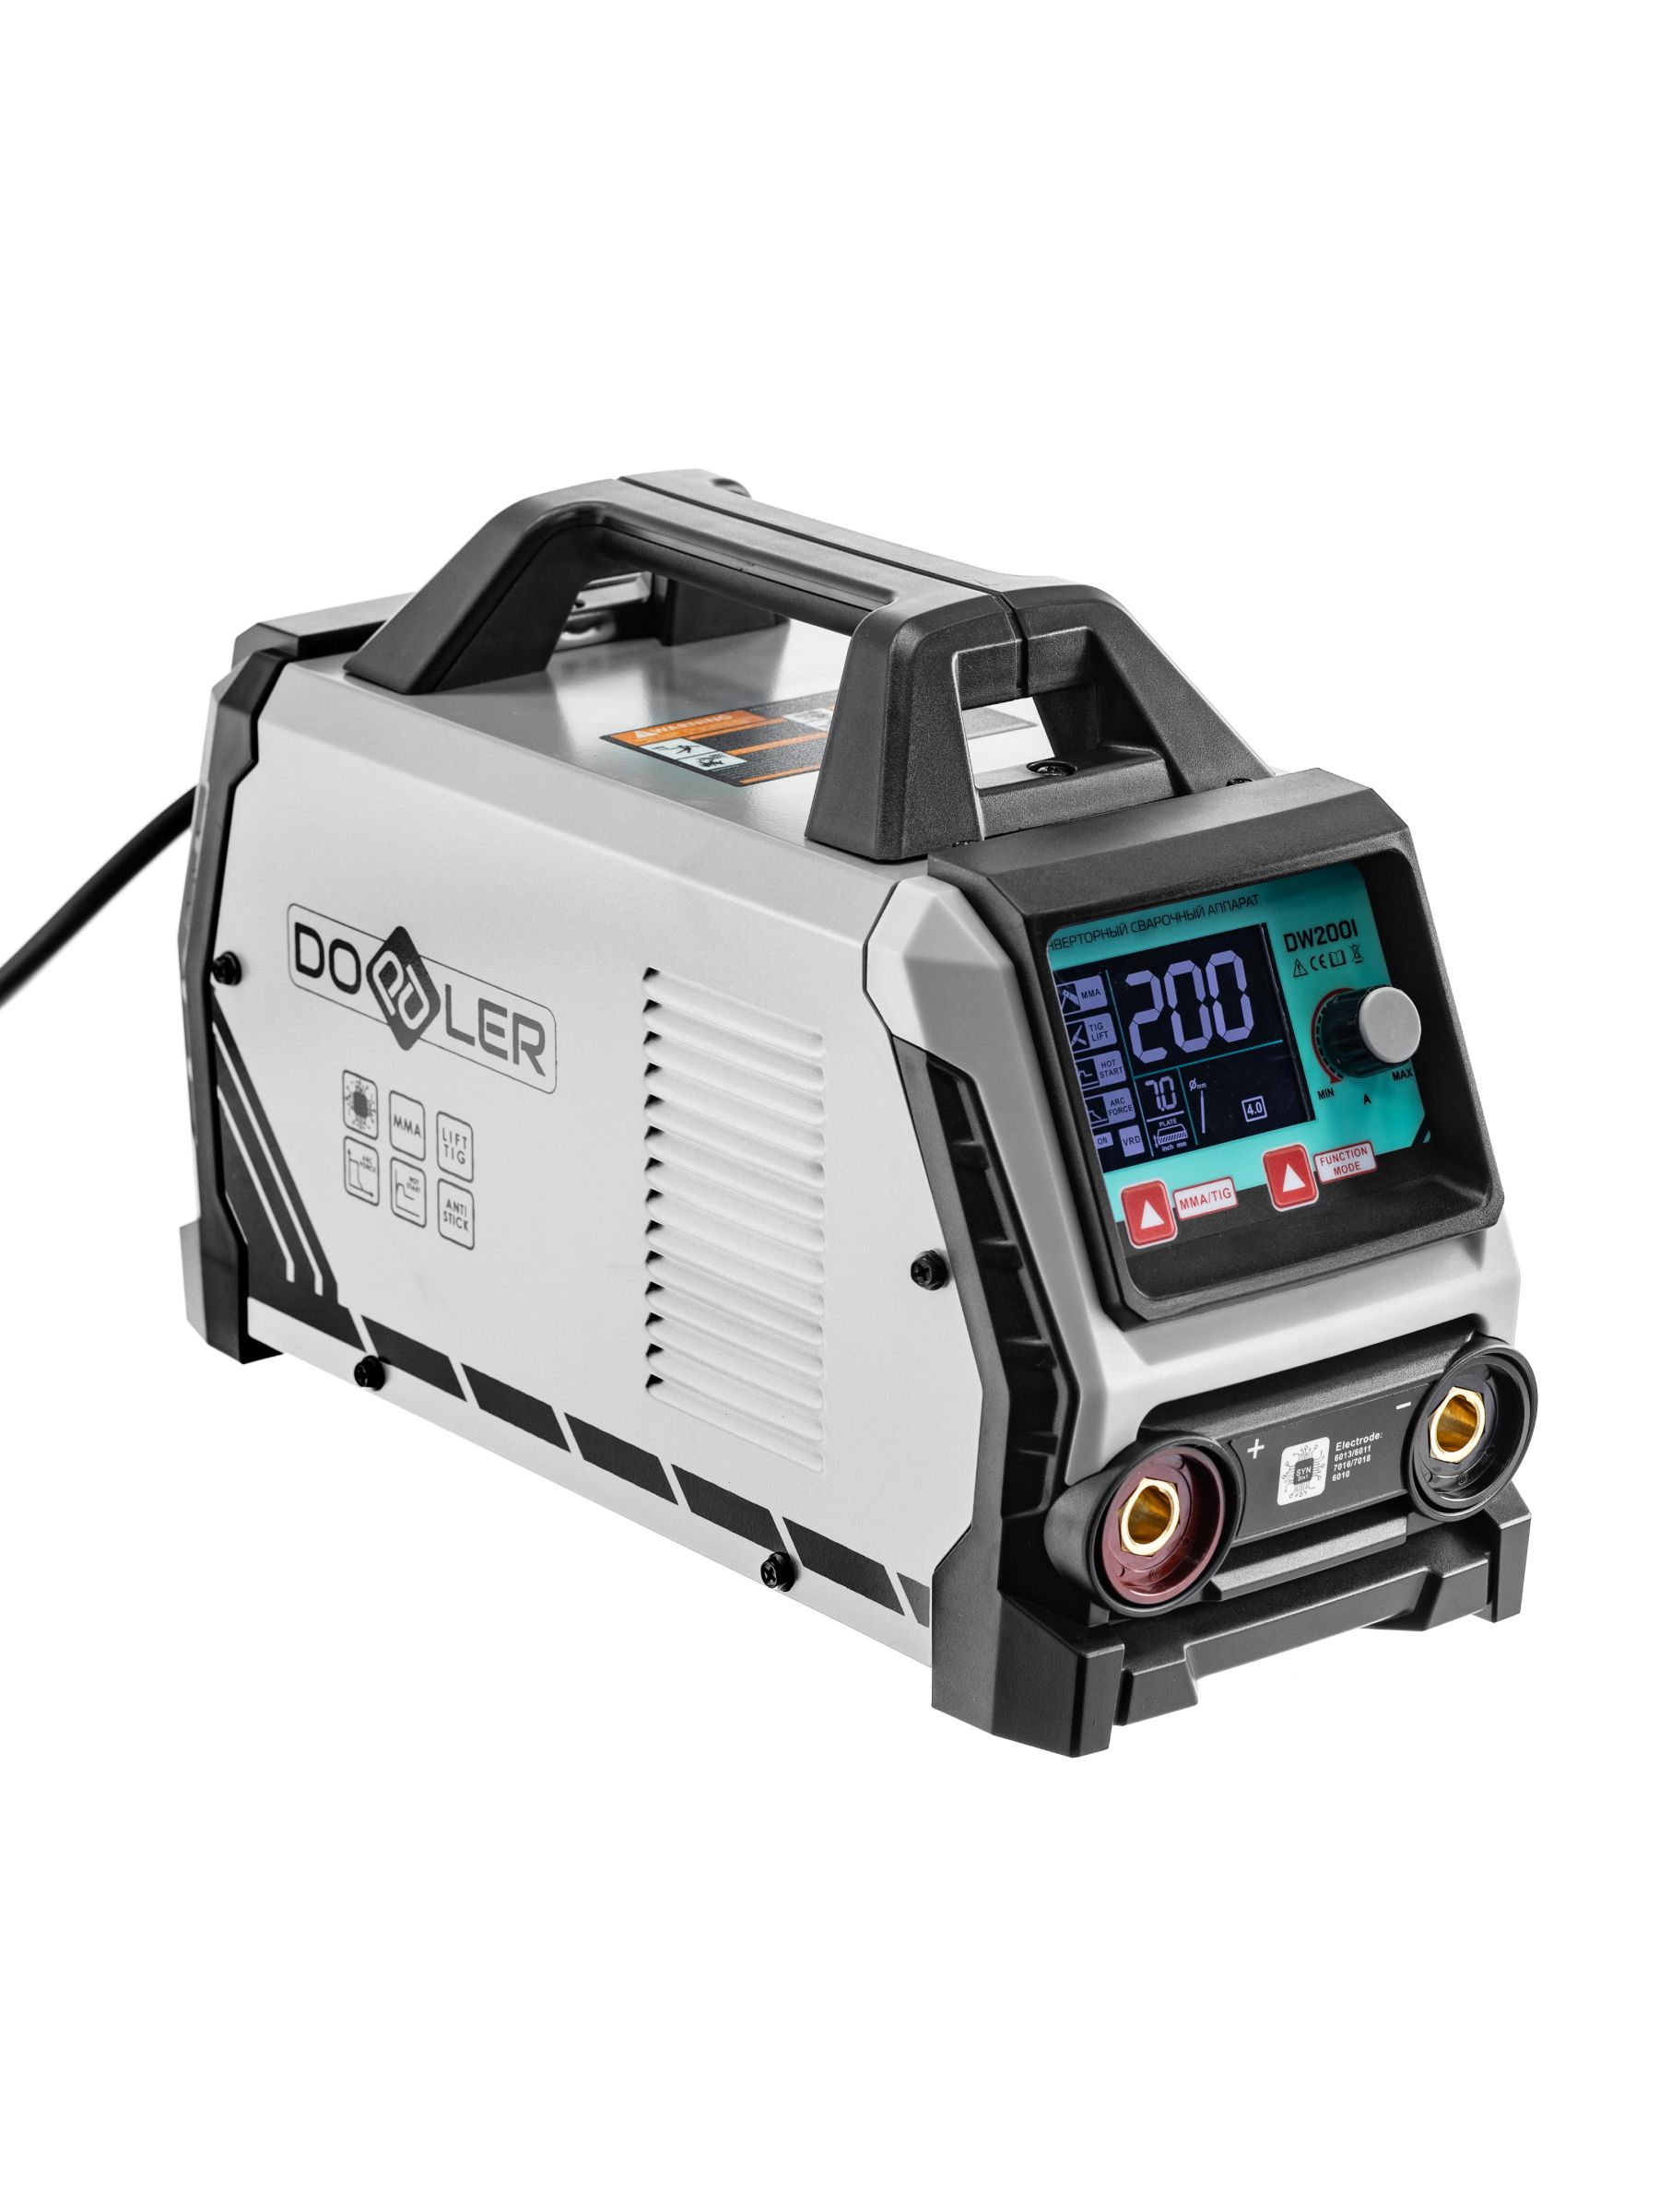
- Инвертор с плавной регулировкой тока в нижней части диапазона. У DOPPLER DW200I ток выставляется с шагом 1 А и виден на ЖК-экране, аппарат работает электродами от 1,6 мм. Функция Anti Stick помогает, когда электрод на малом токе прилипает, а Hot Start — при поджиге. Более мощный DOPPLER DW220I тоже подходит, запас по току для тонкого металла не нужен, но пригодится на толстом.
- Электроды 1,6–2 мм (для 2 мм металла можно 2,5 мм) с рутиловым покрытием — они легко поджигаются повторно и стабильно горят на малом токе. Подробнее о марках — в статье какие электроды выбрать.
- Теплоотводящая подкладка — медная пластина или брусок; подойдёт и толстая стальная полоса, но медь работает лучше: к ней шов не приваривается.
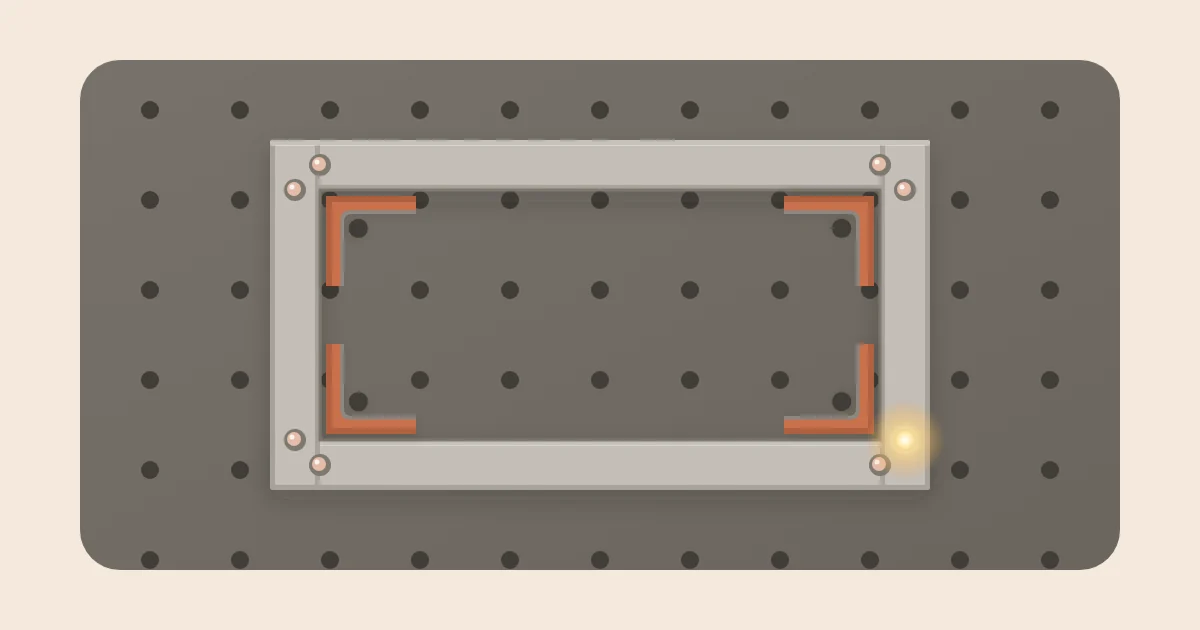
- Струбцины, магнитные уголки, чтобы зафиксировать детали без зазора.
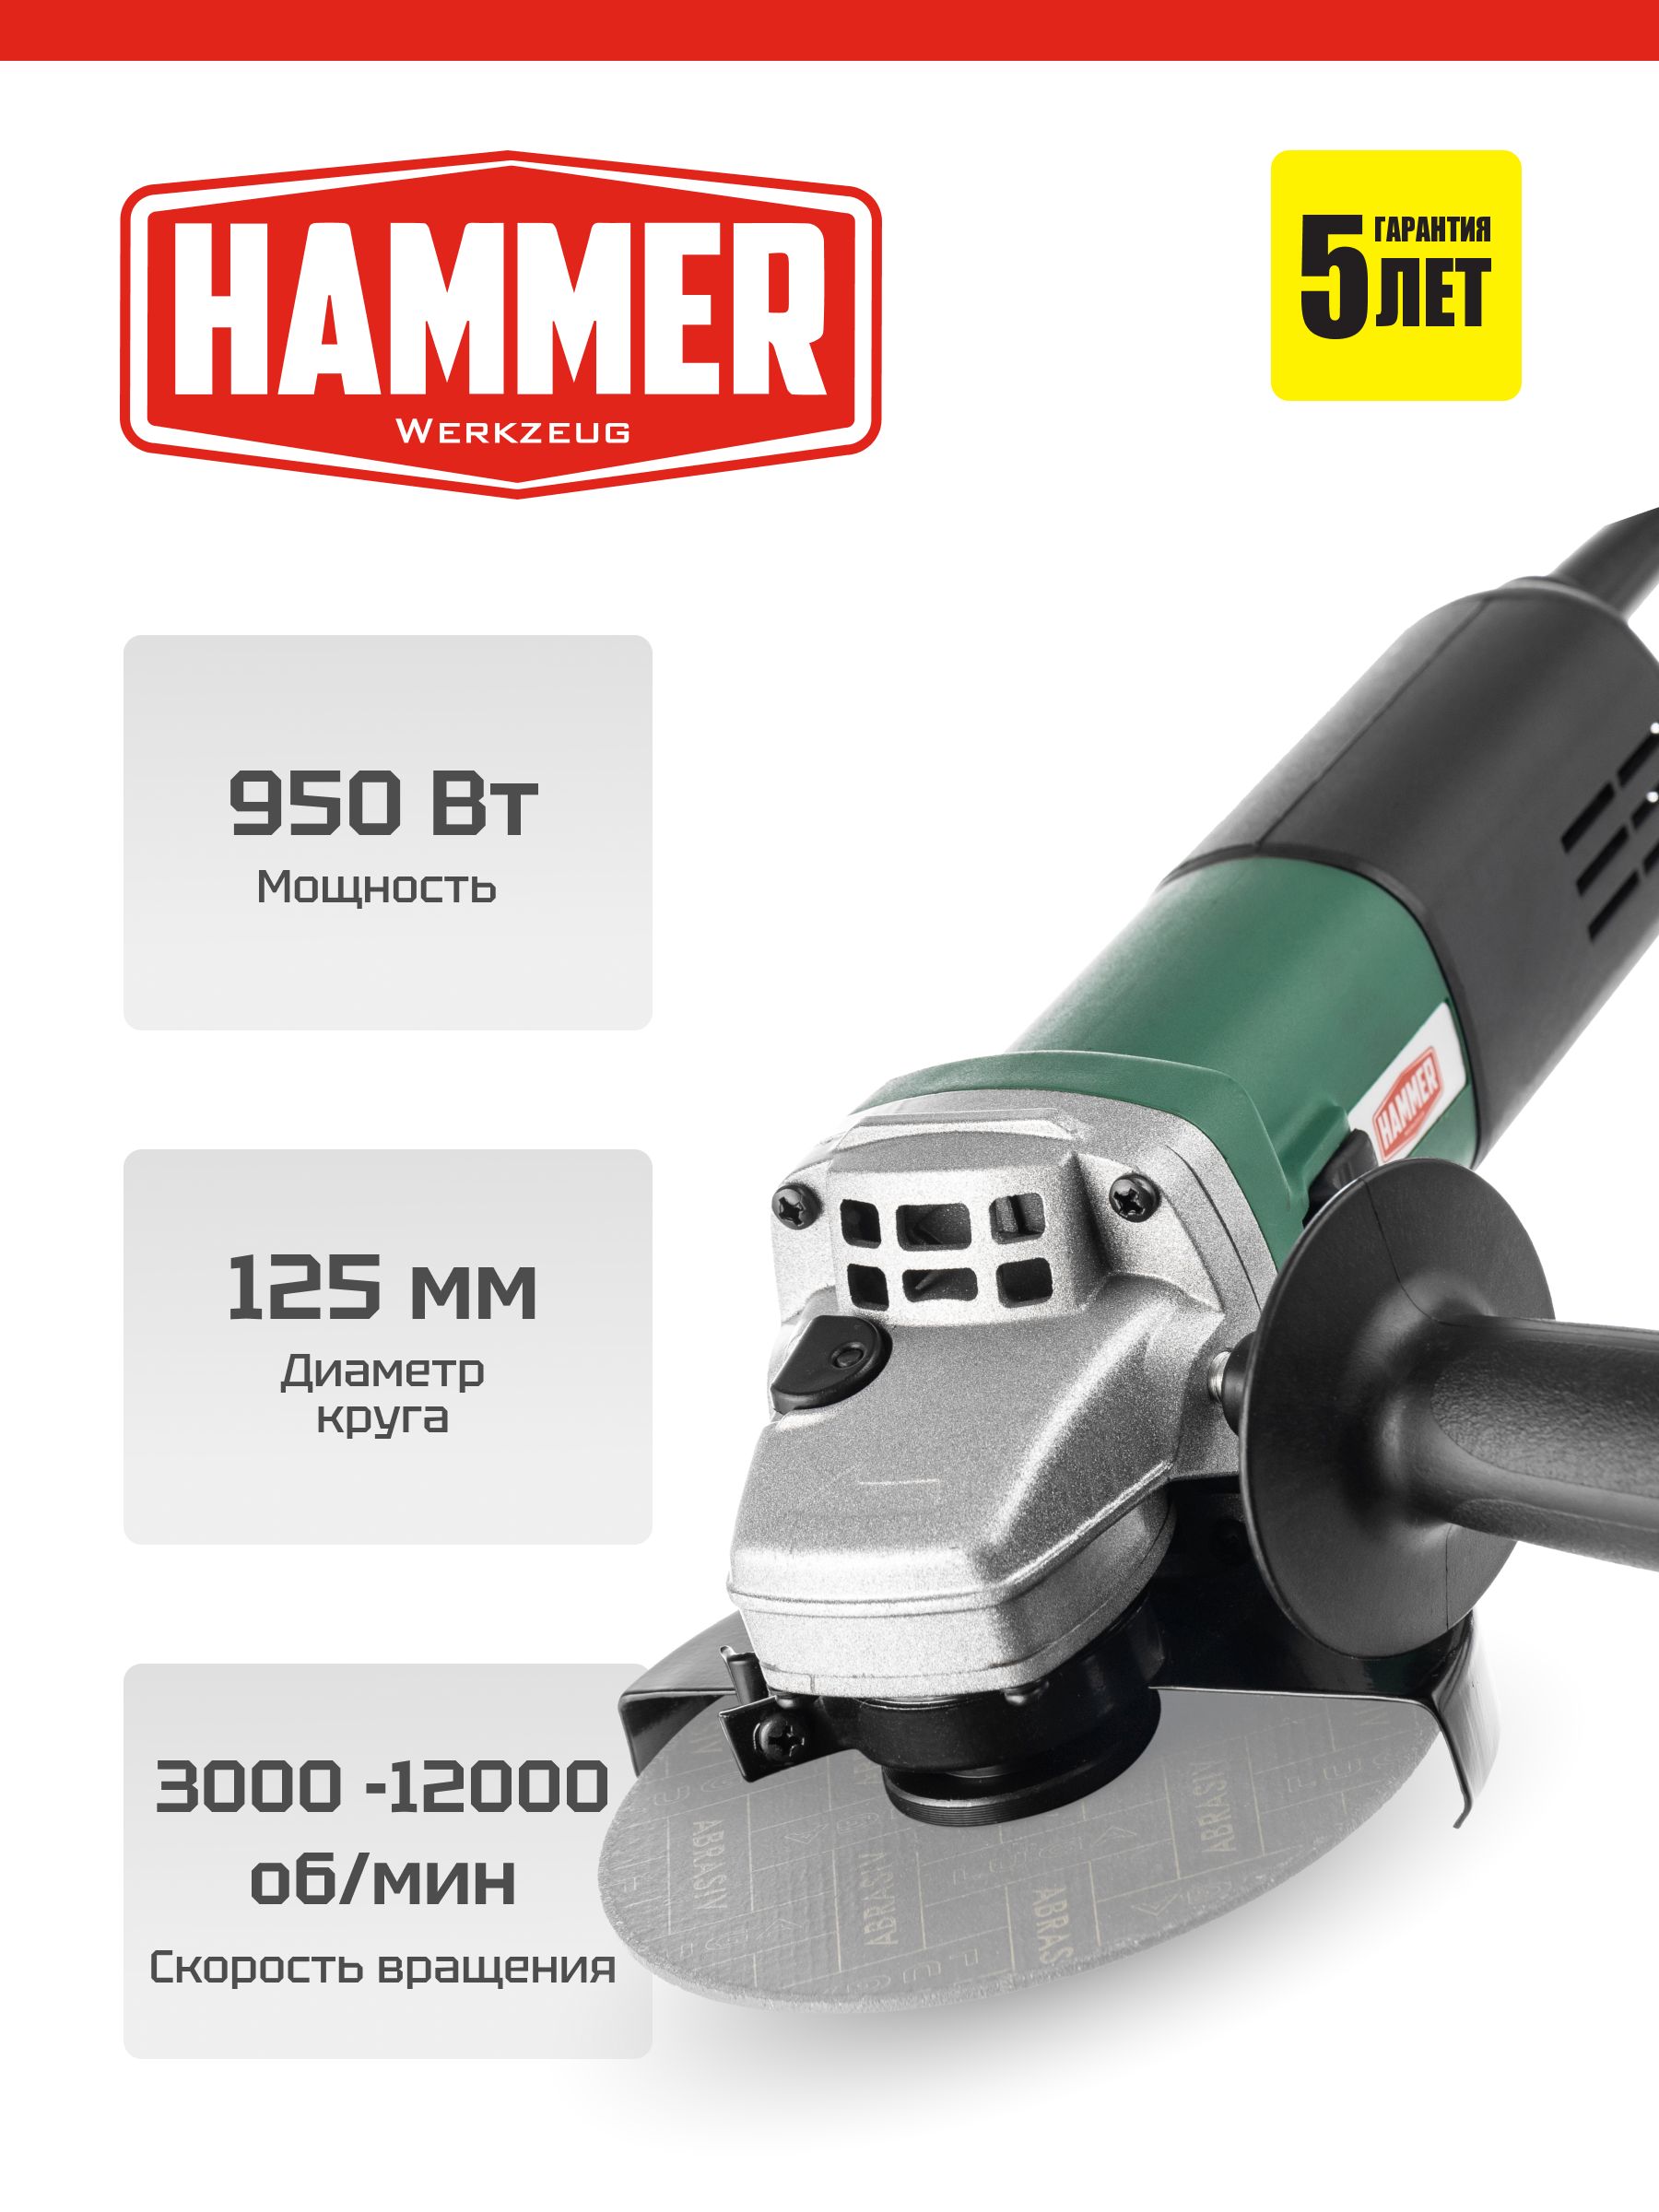
- Болгарка с лепестковым кругом для зачистки кромок, например HAMMER USM950E (950 Вт, диск 125 мм, с регулировкой оборотов — на тонком металле удобно работать на пониженных).
- Маска, краги, негорючая одежда.
Режим: ток, диаметр, полярность
Общее правило — 30–40 А на миллиметр диаметра электрода, но на тонком металле работают у нижней границы этого правила и диапазона с пачки, а затем подстраивают ток по поведению ванны. Ниже — ориентиры; точный диапазон для конкретной марки — на пачке.
| Толщина металла | Электрод | Ток, ориентир | Приём |
|---|---|---|---|
| 1 мм | 1,6 мм | 30–40 А | Только прихватки и точки прерывистой дугой, медная подкладка |
| 1,5 мм | 1,6–2 мм | 35–55 А | Прерывистая дуга или короткие участки 10–20 мм |
| 2 мм | 2–2,5 мм | 50–70 А | Короткие участки, возможен непрерывный шов с быстрым ведением |
Полярность — обратная: держатель на «плюс», масса на «минус». Считается, что при обратной полярности деталь нагревается меньше, чем при прямой, и прожечь её сложнее. Если на пачке электрода указана другая полярность, ориентируйтесь на пачку.
Пошагово
Шаг 1. Подготовка
Зачистите кромки до блеска на 10–15 мм с каждой стороны. На тонком металле нельзя «прожарить» ржавчину более высоким током — ток и так на пределе, поэтому любая грязь даёт поры и нестабильную дугу. Кромки подгоните без зазора: на тонком листе зазор — главная причина прожогов. Фаску на 1–2 мм не снимают.
Шаг 2. Фиксация и подкладка
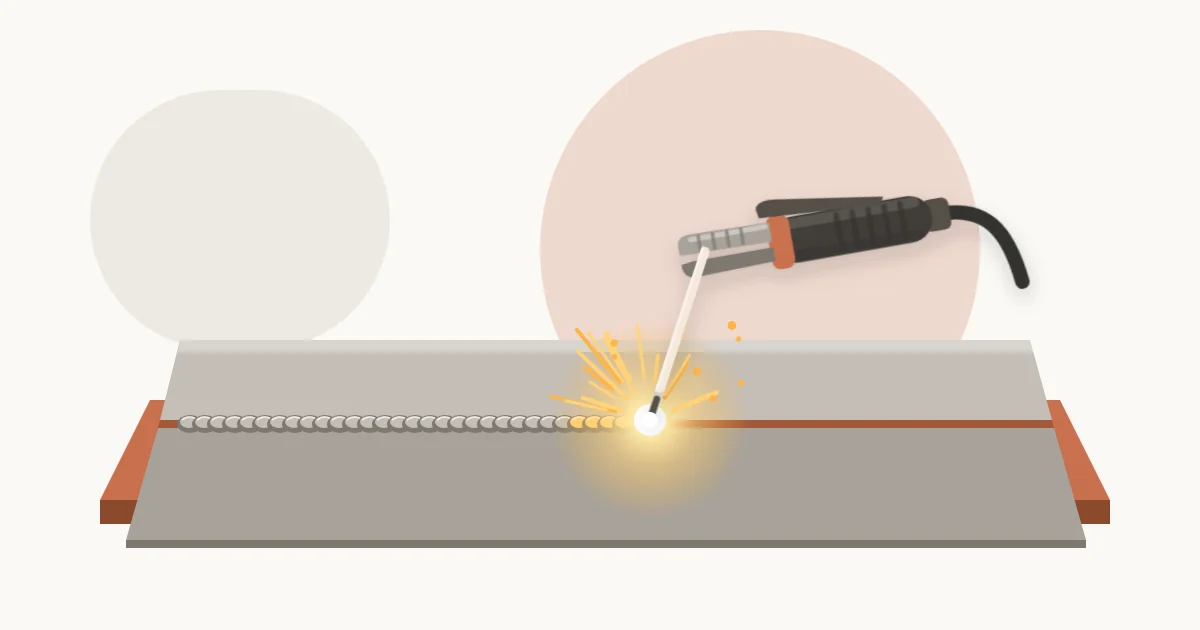
Прижмите детали струбцинами, под стык положите медную подкладку. Она забирает лишнее тепло и держит ванну, не давая ей провалиться. Массу крепите на деталь рядом со швом.
Шаг 3. Прихватки
Поставьте прихватки через 30–50 мм (на 1 мм — чаще), начиная с краёв и середины, а не подряд от одного конца: так лист меньше «ведёт». Каждая прихватка — короткая вспышка дуги, буквально 1 секунда. Дайте прихваткам остыть и проверьте, не разошлись ли кромки.
Шаг 4. Сварка прерывистой дугой
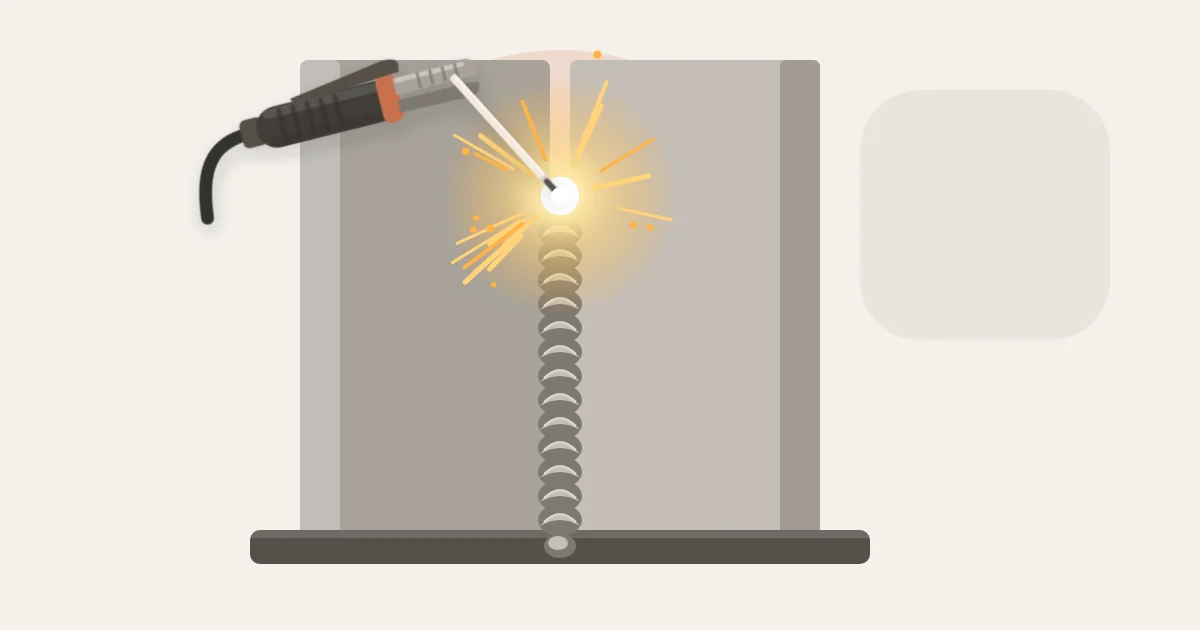
Приём такой: зажгли дугу, дали образоваться маленькой ванне — оторвали электрод, дали ей потемнеть, но не остыть полностью, — снова зажгли дугу на краю предыдущей точки. Шов получается из перекрывающихся точек, как «чешуя». Ритм примерно 1 точка в секунду, подбирается по звуку и цвету ванны. Если между точками металл успевает полностью почернеть — вы ждёте слишком долго, и появятся непровары.
На 2 мм можно вести и непрерывный шов, но короткими участками по 20–30 мм, быстро, без поперечных колебаний, с электродом «углом вперёд» — так дуга меньше давит в ванну. Держите короткую дугу: длинная дуга на малом токе гаснет и разбрызгивает металл.
Шаг 5. Порядок участков
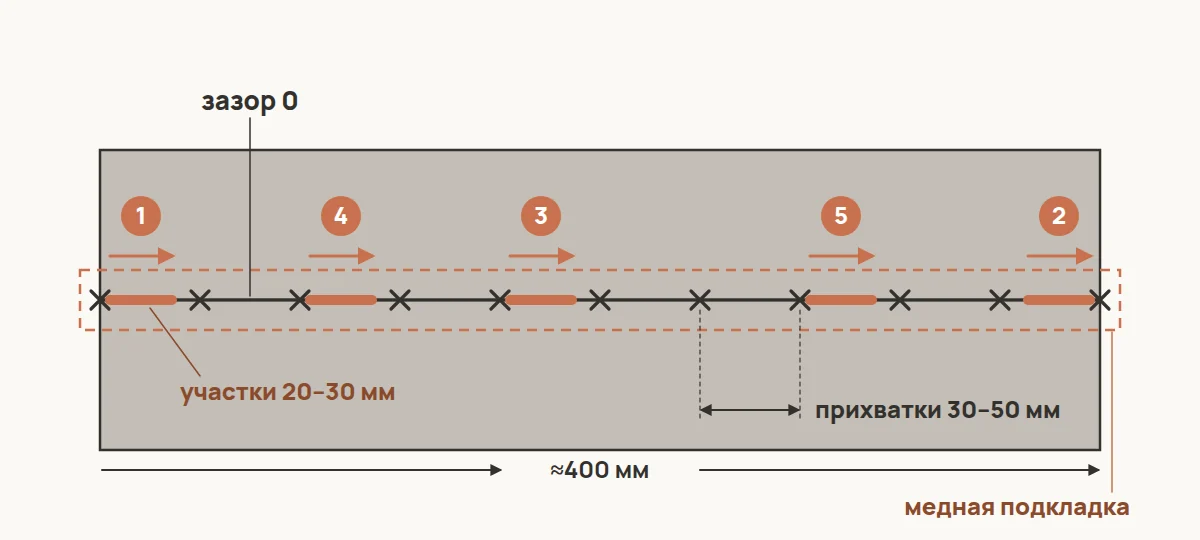
Длинный шов варите вразброс: участок в начале, затем в конце, затем в середине, давая каждому остыть. Сварка «в одну сторону» копит тепло к концу шва, и там металл прогорит и покоробится.
Шаг 6. Зачистка
Отбейте шлак, аккуратно снимите наплыв лепестковым кругом, не стачивая лист: на 1–2 мм легко сделать подрез тоньше основного металла. Как это делать правильно — в статье зачистка сварных швов болгаркой.
Как понять, что ток подобран верно
Перед работой сварите пару пробных стыков из обрезков той же толщины. Признаки правильного режима:
- дуга зажигается с первого-второго касания и не гаснет при короткой дуге;
- ванна маленькая, блестящая, не проваливается;
- с обратной стороны стыка видна лёгкая равномерная побежалость или тонкий валик проплава, но не дыра;
- лист рядом со швом не выгибается «лодочкой».
Если электрод постоянно липнет, а шов лежит «колбаской» поверх металла, — ток мал, прибавьте 3–5 А. Если ванна сразу проваливается, металл вокруг светится ярко-оранжевым, а электрод к середине краснеет — ток велик или вы держите дугу на одном месте слишком долго. На аппарате с шагом регулировки 1 А удобно менять ток маленькими порциями и записывать удачный режим мелом прямо на столе.
Разные соединения
Стык встык
Самый сложный вариант для тонкого листа: без подкладки ванна проваливается. Используйте медную подкладку и прерывистую дугу, кромки — строго без зазора.
Нахлёст
Проще: нижний лист служит подкладкой. Направляйте дугу больше на нижний лист, а на кромку верхнего только «заводите» ванну — край верхнего листа прогорает первым.
Угловое и тавровое соединение
Тепло уходит в две стороны, поэтому прожечь угол сложнее, чем стык. Держите электрод по биссектрисе угла, чуть смещая дугу на более толстую деталь, если толщины разные.
Тонкостенная профильная труба
Труба 1,5–2 мм ведёт себя как лист, но внутри пустота: прожог сразу уходит внутрь. Варите углы трубы с особым вниманием — на рёбрах металл греется быстрее всего. Порядок швов для рам и каркасов разобран в статье сварка каркаса из профильной трубы.
Как заделать прожог
Если дыра всё же появилась, не пытайтесь «залить» её сразу: край раскалён и будет плавиться дальше. Дайте металлу остыть, затем заваривайте отверстие от краёв к центру короткими точками, каждый раз опираясь на уже застывший металл. Большую дыру проще закрыть заплаткой из того же листа с нахлёстом и приварить её прерывистой дугой.
Типичные ошибки
- Зазор между кромками. На тонком металле ванне не на что опереться.
- Слишком толстый электрод. Электроду 3 мм на малом токе трудно гореть, а на нормальном — прожог.
- Прямая полярность без необходимости — лишний нагрев детали.
- Длинный непрерывный шов подряд — коробление и прожог в конце.
- Поперечные колебания электродом — растягивают ванну и перегревают лист.
- Сварка по ржавчине и краске. Поры, дуга гаснет.
- Сварка оцинковки без удаления покрытия — поры и ядовитый дым.
Почему тонкий металл коробит и как с этим жить
Шов при остывании сжимается и тянет за собой лист — на тонком металле это заметно сильнее, чем на толстом. Уменьшают коробление три вещи: меньше тепла (малый ток, короткие участки), симметричный порядок сварки и жёсткая фиксация струбцинами до полного остывания. Не охлаждайте шов водой — это не спасает от деформации, а металл шва может стать хрупким.
Безопасность
На малом токе дуга кажется «слабой», но ультрафиолет и брызги никуда не деваются: маска, краги и закрытая одежда обязательны. Тонкие детали после сварки долго остаются горячими, хотя уже не светятся, — не берите их голыми руками. Проветривайте помещение, а сварку по окрашенному или оцинкованному металлу не ведите вовсе, пока не снимете покрытие. Общие правила — в статье о безопасности при сварке.
Итог
Тонкий металл инвертором варят «холодно»: электрод 1,6–2 мм, минимальный рабочий ток, обратная полярность, кромки без зазора, медная подкладка, частые прихватки и прерывистая дуга короткими участками вразброс. Начните на обрезках той же толщины, найдите ток и ритм — и только потом варите деталь.