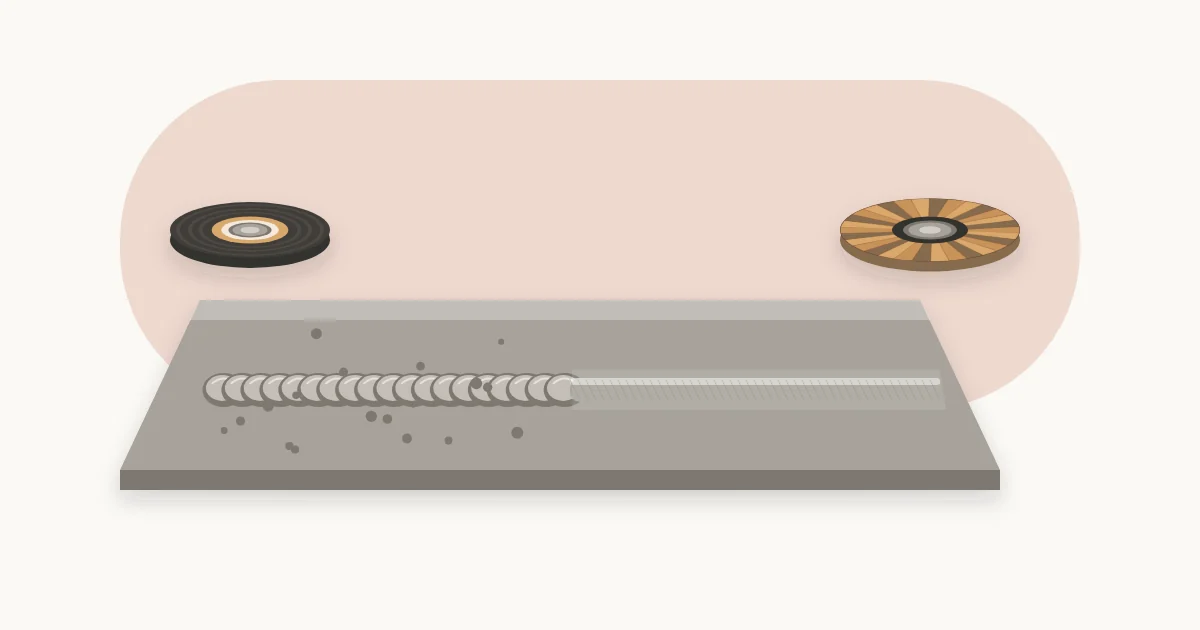
Сварной шов зачищают болгаркой в два этапа: грубо снимают наплыв и брызги зачистным кругом, держа его под небольшим углом к поверхности, а доводят лепестковым торцевым кругом (КЛТ) и металлической щёткой. Задача — убрать лишнее, не подрезав основной металл и не перегрев деталь. Ниже — чем, под каким углом и в каком порядке это делать.
Кому и для чего
Всем, кто варит ворота, каркасы, мебель из металла или готовит деталь под покраску. Зачистка нужна не только для красоты: снятые шлак и брызги не дают краске отслаиваться, а под порошковую или декоративную покраску шов часто выводят «в ноль» с поверхностью. Но у зачистки есть обратная сторона — лишний съём ослабляет соединение.
Когда шов не стоит сошлифовывать
На нагруженных угловых и тавровых швах валик — это и есть сечение соединения. Если сточить его до плоскости, шов станет тоньше расчётного. На таких швах ограничьтесь удалением шлака, брызг и острых наплывов, а шлифовку «в ноль» оставьте для стыковых швов на лицевых поверхностях, где проварено на всю толщину.
Что понадобится
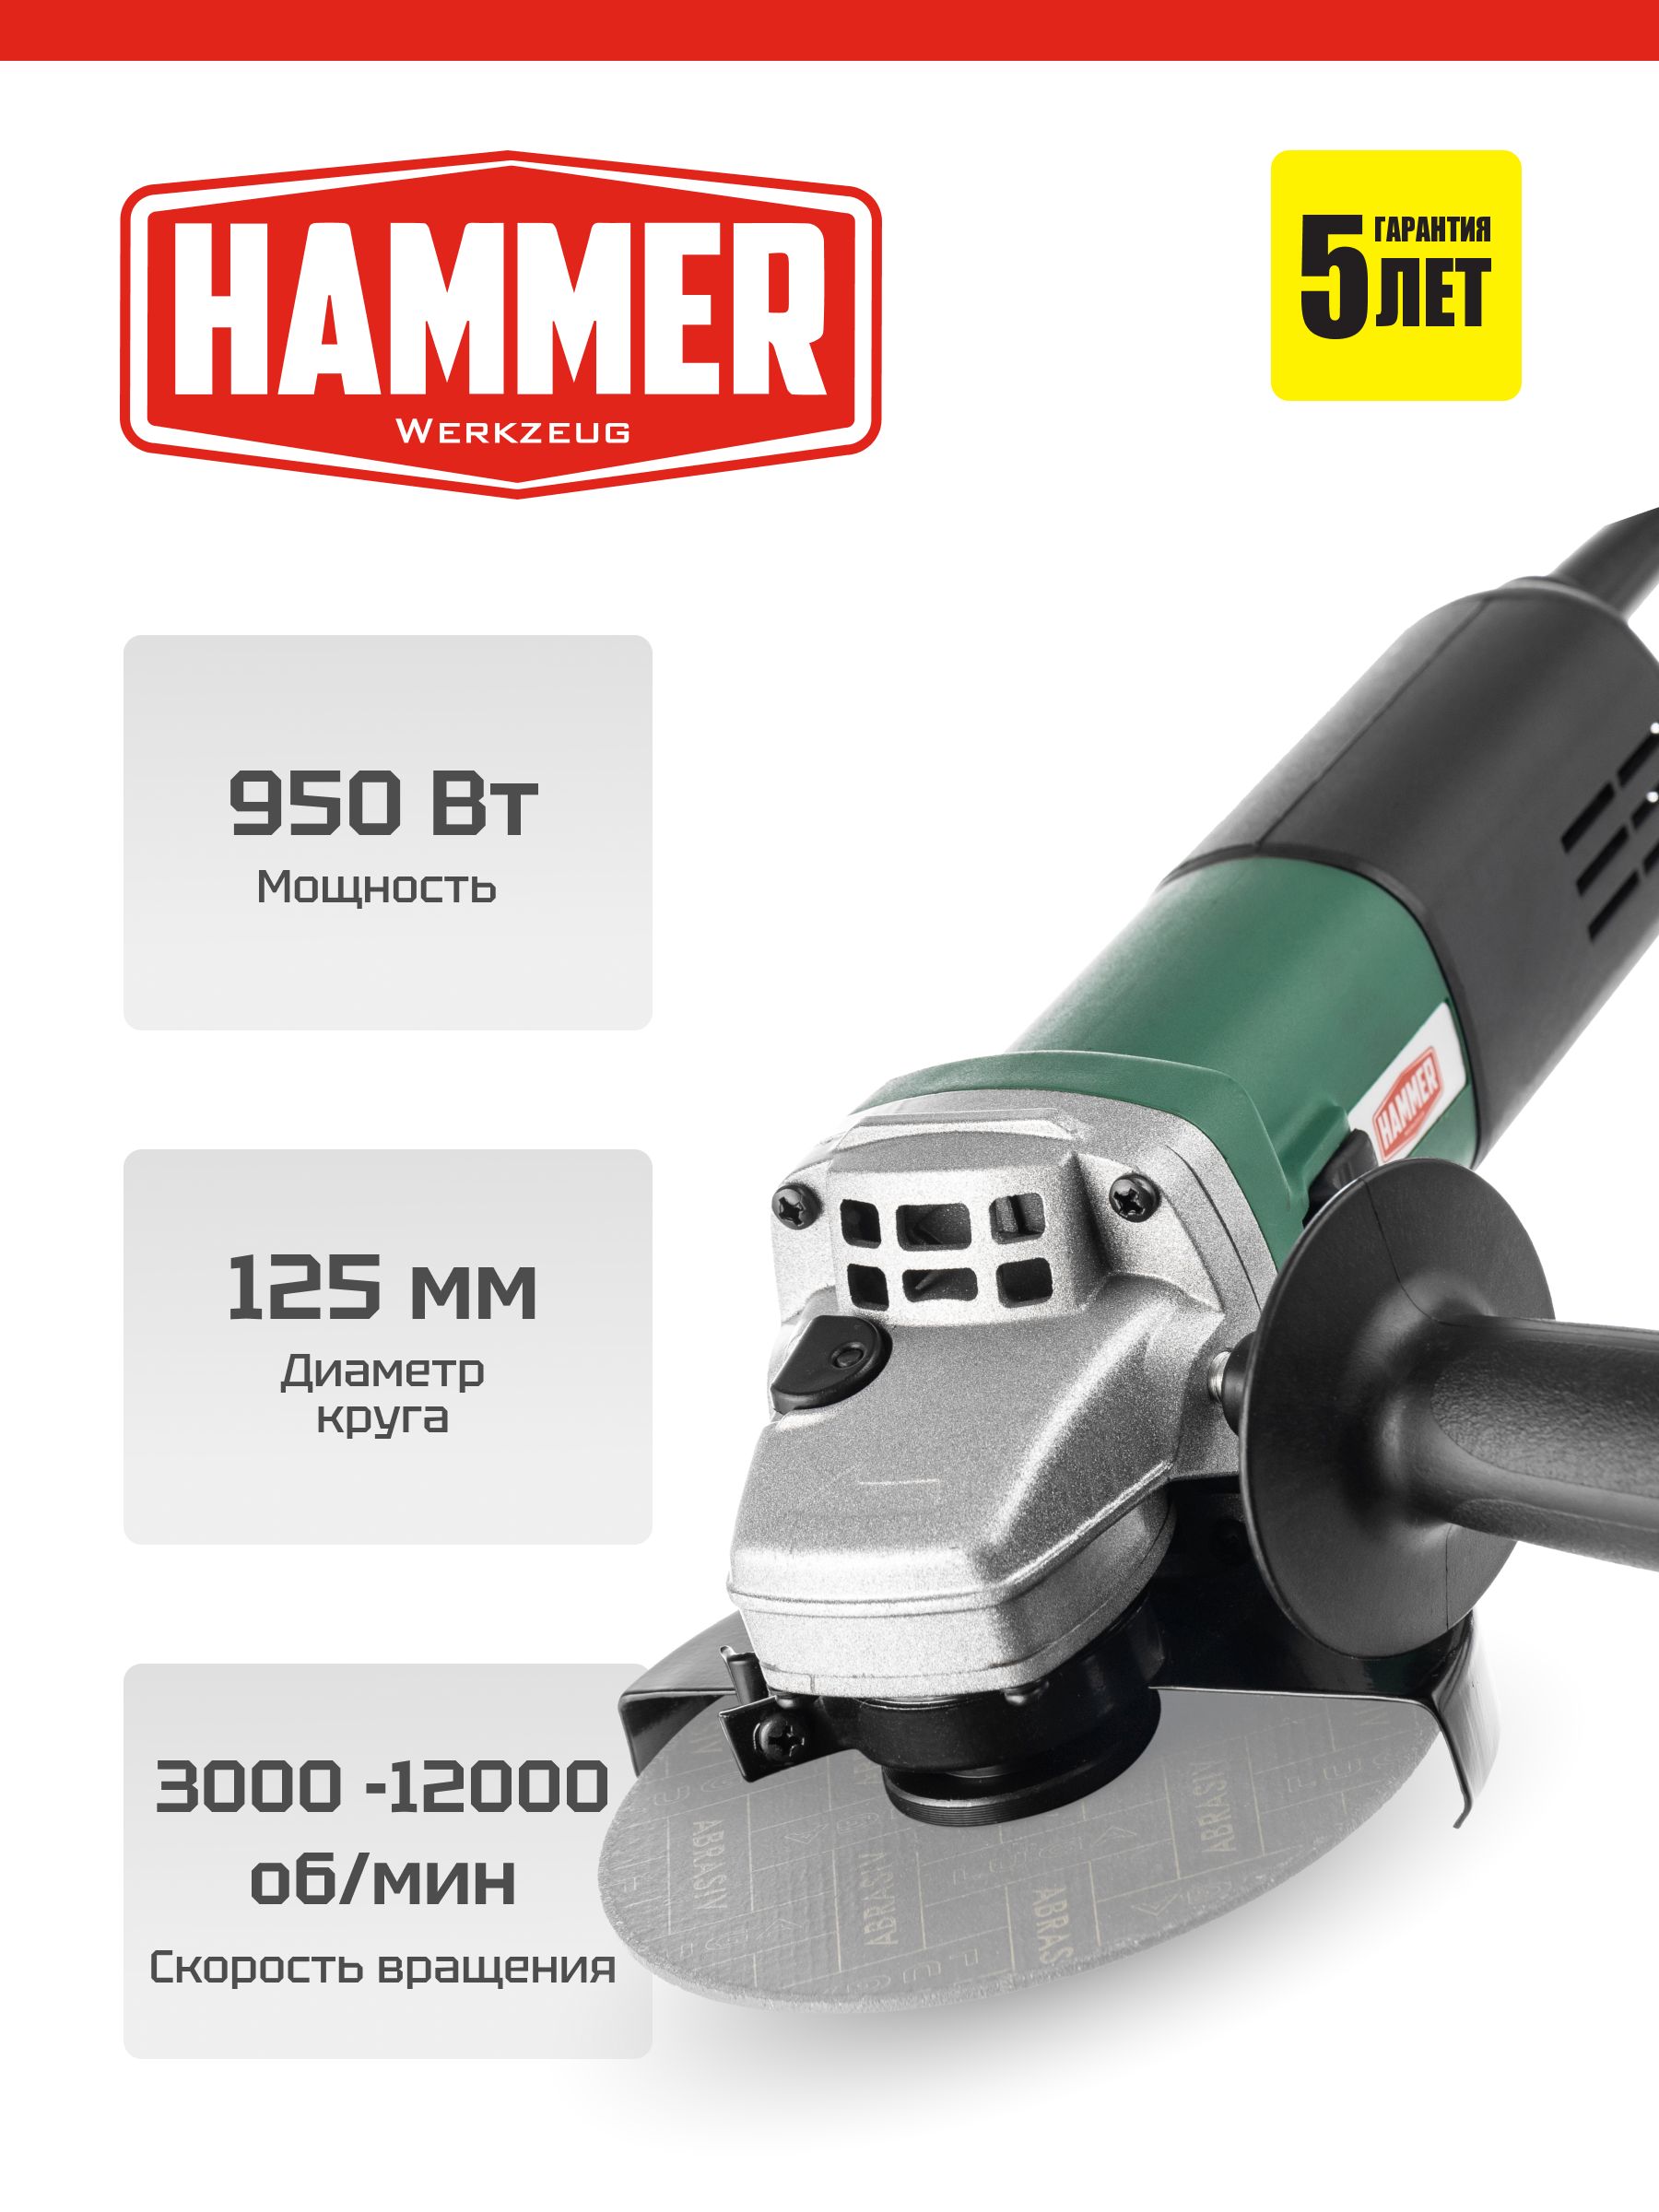
- Болгарка (УШМ) 125 мм — самый ходовой размер для зачистки. Например, HAMMER USM950E: 950 Вт, диск 125 мм, регулировка оборотов, в комплекте кожух, дополнительная рукоятка и ключ. Регулировка оборотов пригодится при работе щёткой и мелким КЛТ, на тонком металле и нержавейке — меньше нагрев. Другие модели — в разделе УШМ (болгарки).
- Зачистной (обдирочный) круг по металлу 125 мм — толстый, от 6 мм, обычно с утопленным центром (тип 27).
- Лепестковый торцевой круг (КЛТ) 125 мм — зерно 40 для обдирки, 60–80 для выравнивания, 120 для финиша.
- Металлическая щётка для УШМ — чашечная или дисковая, витая для удаления окалины и шлака.
- Молоток-шлакоотбойник, ручная металлическая щётка.
- Защитный щиток или очки, перчатки, респиратор, наушники.
Как выбрать круги и не перепутать отрезной с зачистным, подробно разобрано в статье диски для болгарки по металлу.
| Оснастка | Для чего | Угол к поверхности, ориентир | Результат |
|---|---|---|---|
| Зачистной круг (≥ 6 мм) | Снятие высокого валика, крупных наплывов, брызг | Около 30° или по пиктограмме на круге | Быстро, но грубые риски; легко подрезать металл |
| КЛТ, зерно 40 | Обдирка и выравнивание валика | Плоский — 5–15°, конический — 15–30° | Ровнее, меньше риск выхватить |
| КЛТ, зерно 60–80 | Выведение шва в плоскость, переходы | 5–15° | Ровная поверхность под покраску |
| КЛТ, зерно 120 | Финишная шлифовка | 5–10° | Мелкие риски |
| Металлическая щётка | Шлак, окалина, цвета побежалости, ржавчина | Плоско к поверхности | Чистый металл без съёма |
Углы — ориентир: у многих кругов рабочий угол показан пиктограммой на этикетке, у лепестковых он зависит от формы — плоский (тип 27) работает почти плашмя, конический (тип 29) — под бо́льшим углом.
Пошагово
Шаг 1. Дайте шву остыть и отбейте шлак
Шлак отбивают молотком, пока шов ещё тёплый, но шлифуют уже остывший металл: горячий шов быстро перегреется от трения. Пройдите шов ручной щёткой — так видно реальную форму валика, поры и непровары. Дефекты сначала исправьте сваркой, иначе зачистка просто откроет дырку.
Шаг 2. Закрепите деталь
Деталь должна лежать неподвижно — на столе, в тисках или под струбцинами. Держать мелкую деталь одной рукой, а болгарку другой — нельзя: круг может закусить и вырвать деталь.
Шаг 3. Проверьте инструмент и круг
- Кожух установлен и повёрнут так, чтобы закрывать вас от круга; дополнительная рукоятка вкручена.
- Диаметр круга — не больше того, на который рассчитана болгарка (для USM950E — 125 мм), максимальные обороты, указанные на круге, — не ниже оборотов шпинделя.
- На круге нет трещин и сколов, срок годности не истёк.
- После установки дайте болгарке поработать вхолостую примерно минуту, держа её от себя и в стороне от людей: биение или вибрация — повод заменить круг.
Шаг 4. Снимите основной наплыв зачистным кругом
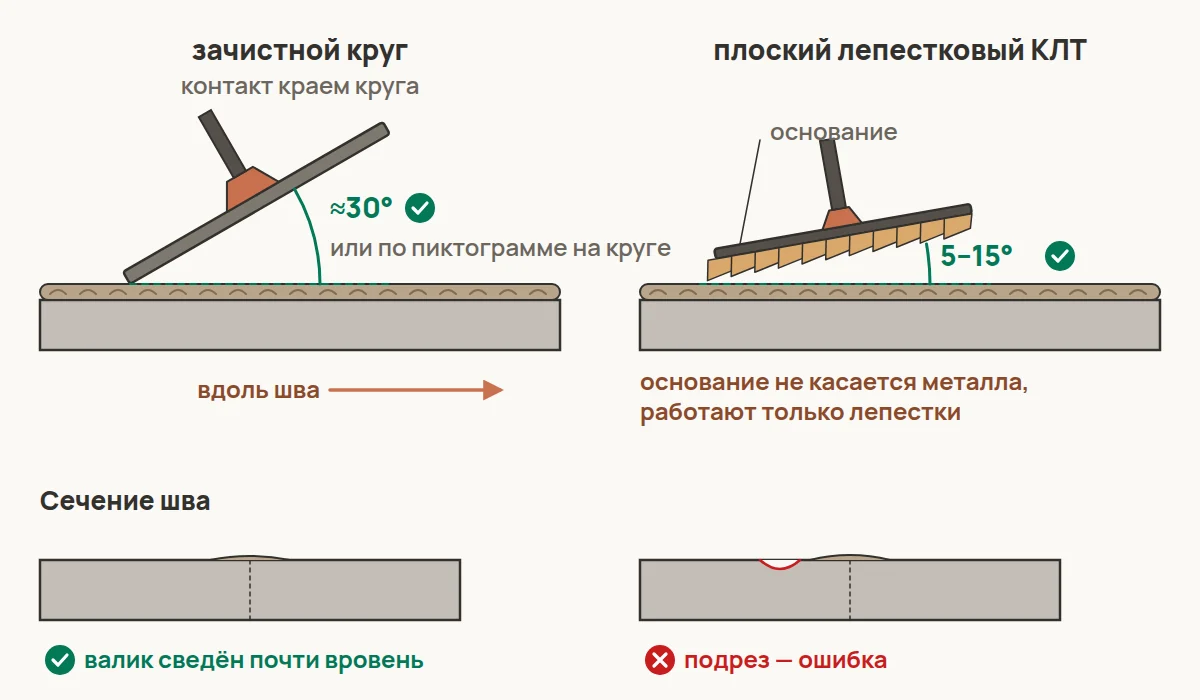
Держите болгарку двумя руками, круг — под небольшим углом к поверхности, работайте краем круга плавными движениями вдоль шва, не задерживаясь на одном месте. Не давите: съём обеспечивает скорость круга, а не сила нажима. Оставьте над поверхностью 0,5–1 мм валика — дальше работайте лепестковым кругом.
Важно: отрезным кругом (тонким, 1–2,5 мм) шлифовать боковой гранью нельзя — он не рассчитан на боковую нагрузку и может разрушиться. Для зачистки только зачистные круги и КЛТ.
Шаг 5. Выведите шов лепестковым кругом
Плоский КЛТ подводите к поверхности плавно под углом примерно 5–15°, конический — чуть круче. Рабочая — только лепестки: основание круга не должно касаться металла. Ведите круг вдоль шва и слегка поперёк, «разгоняя» переход от валика к основному металлу. Затем смените зерно на более мелкое. На вогнутых участках и в углах используйте край круга, но не вдавливайте его.
Шаг 6. Не подрезайте основной металл
Подрез — канавка в основном металле вдоль шва, которая получается, если круг «сваливается» с валика. Она ослабляет деталь сильнее, чем оставленный наплыв. Чтобы её избежать:
- держите КЛТ под малым углом и шлифуйте в основном сам валик, а не околошовную зону;
- периодически проверяйте плоскость линейкой или ладонью в перчатке;
- на тонком металле 1–2 мм работайте только КЛТ и на пониженных оборотах.
Шаг 7. Не перегревайте
Синие и соломенные цвета побежалости на стали — признак сильного перегрева. На тонком листе перегрев от шлифовки даёт такое же коробление, как сварка, а на нержавейке ухудшает её коррозионную стойкость. Работайте короткими подходами, переходите на другие участки, давайте металлу остыть. Не охлаждайте деталь водой во время работы болгаркой.
Шаг 8. Щётка и подготовка к покраске
Пройдите зону шва металлической щёткой: она снимет остатки шлака в углах, окалину и побежалость, не меняя геометрию. Держите щётку плоско и не давите — проволока должна работать кончиками. Затем обезжирьте поверхность и загрунтуйте: зачищенный до блеска металл быстро покрывается ржавчиной. Если ржавчина уже есть и вокруг шва, пригодится статья удаление ржавчины с металла.
Углы, трубы и труднодоступные места
Внутренний угол тавра или рамы зачистным кругом обработать сложно: круг упирается во вторую стенку и может отскочить. Здесь удобнее край КЛТ с мелким зерном или дисковая щётка — ими выбирают шлак и брызги, не трогая сам валик. Стыки на профильной трубе выводят вдоль грани, а на ребре трубы снимают лишь острые наплывы: скруглённое ребро легко «съесть» до стенки. На круглой трубе ведите круг по окружности, повторяя её форму, а не поперёк, — так не появятся плоские лыски. Места, куда болгарка не проходит, дочищают ручной щёткой и напильником.
Нержавейка
Для нержавеющей стали используйте отдельные круги и щётки, которыми не обрабатывали чёрный металл: частицы обычной стали вдавливаются в поверхность и потом дают рыжие точки коррозии. Щётки — из нержавеющей проволоки. Работайте на меньших оборотах и с меньшим нажимом, чтобы не перегреть.
Типичные ошибки
- Шлифовка отрезным кругом боковой гранью.
- Работа без кожуха или без дополнительной рукоятки.
- Сильный нажим — перегрев, «засаливание» круга, подрезы.
- Сошлифовывание нагруженного углового шва до плоскости.
- Касание металла основанием КЛТ.
- Попытка «зашлифовать» поры и трещины вместо их переварки.
- Одни и те же круги для чёрной стали и нержавейки.
Как понять, что шов зачищен правильно
Хорошо зачищенный стыковой шов не выделяется на ощупь, на нём нет пор и тёмных точек шлака, вдоль шва нет канавок, а цвет металла ровный, без синевы. Угловой шов остаётся валиком, но без острых наплывов, брызг и шлака в углах. Если после зачистки открылись поры — их надо переварить и зачистить заново.
Безопасность
- Защитный щиток или плотные очки обязательно — при зачистке летят искры, абразив и проволока от щётки.
- Респиратор — пыль от абразива и металла вредна; при зачистке окрашенного или оцинкованного металла — особенно.
- Наушники или беруши, плотные перчатки, одежда без свисающих концов.
- Направляйте поток искр в сторону от себя, людей и горючего; уберите ветошь, растворители, опилки.
- Не кладите болгарку, пока круг не остановился.
- Меняйте оснастку только с вынутой из розетки вилкой.
Полный список правил — в статье о безопасности при работе с болгаркой.
Итог
Зачищайте шов в порядке «шлак — зачистной круг — КЛТ с уменьшением зерна — щётка». Держите круг под небольшим углом, работайте без нажима, не задерживайтесь на одном месте и шлифуйте валик, а не основной металл. Нагруженные угловые швы не сводите в ноль, а отрезной круг для шлифовки не используйте никогда.