Для инвертора подходят почти любые штучные электроды для постоянного тока, но «лучшие» — те, что совпадают с вашей задачей: толщиной металла, положением шва, требованиями к прочности и тем, насколько у вас набита рука. Ниже — как устроены основные виды покрытий, что на самом деле означают популярные марки и как прочитать маркировку на пачке, чтобы не ошибиться с током и полярностью.
Кому пригодится
Домашнему мастеру, который варит навесы, калитки, каркасы и мелкий ремонт из чёрной стали, и начинающему сварщику, которому надоело, что электрод липнет или шов получается пористым. Как поставить руку и выставить ток по диаметру, подробно разобрано в статье как варить инвертором электродом — здесь речь только о выборе самих электродов.
Что важно знать про инвертор
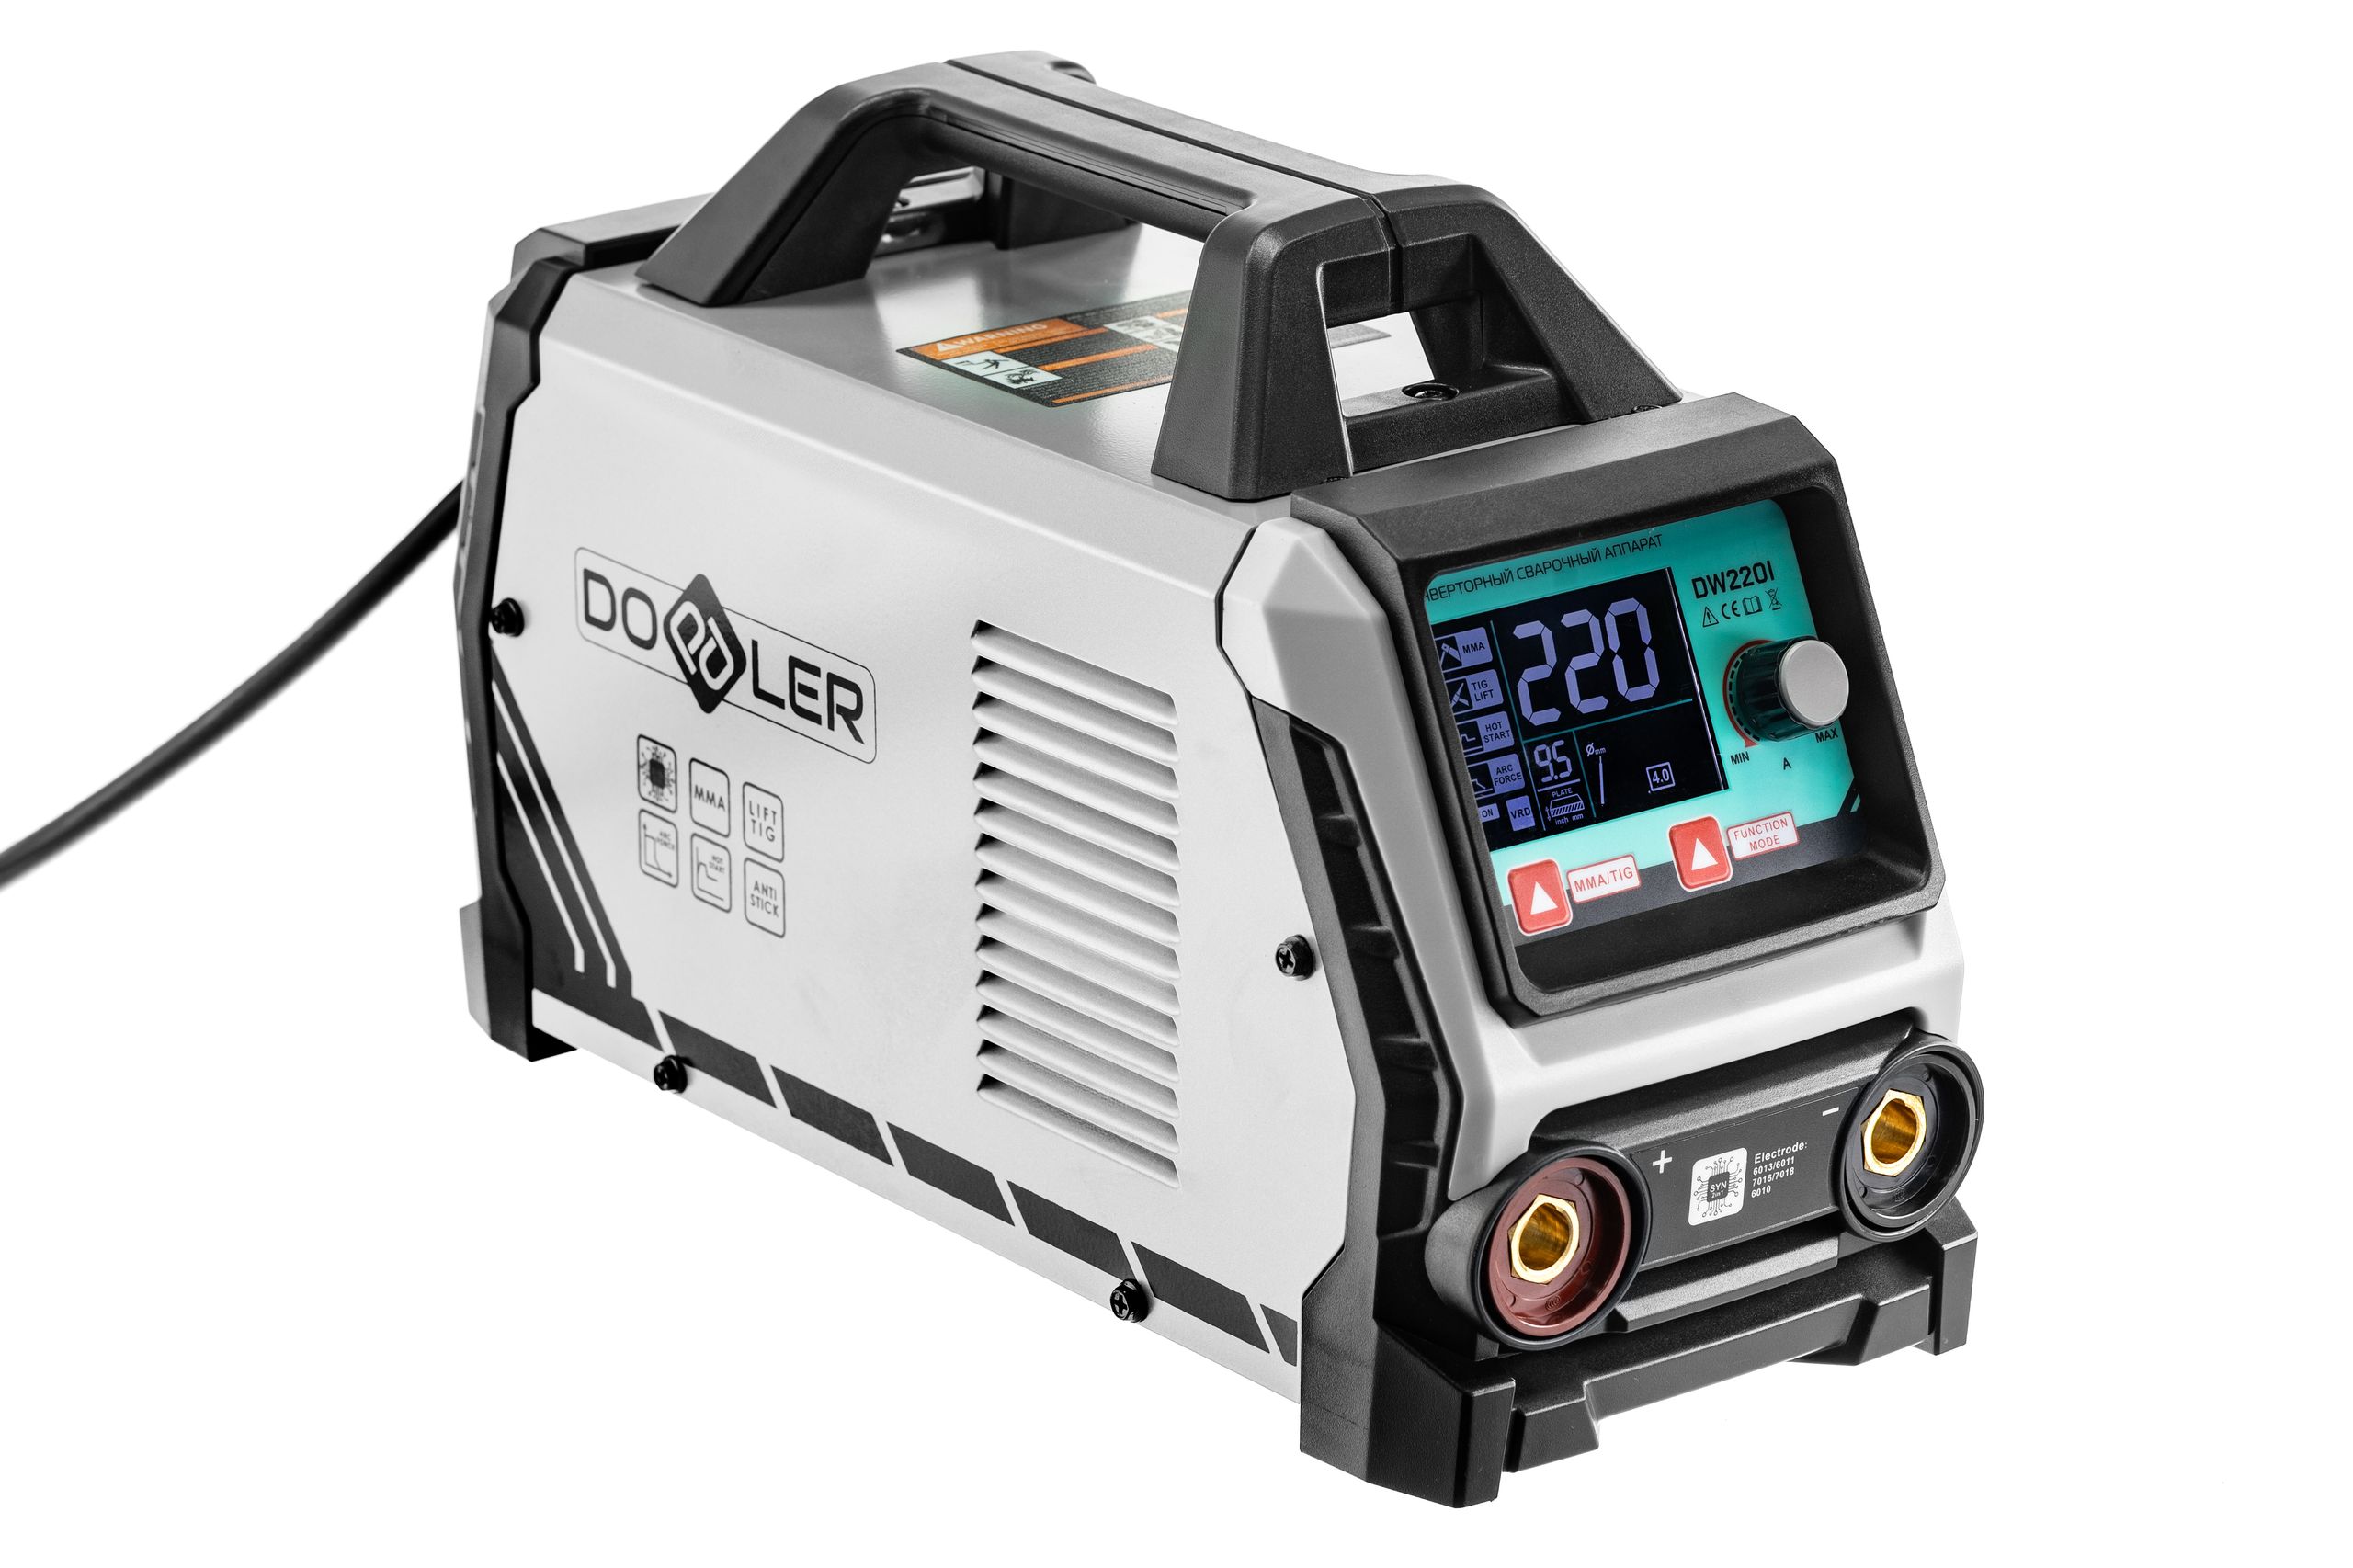
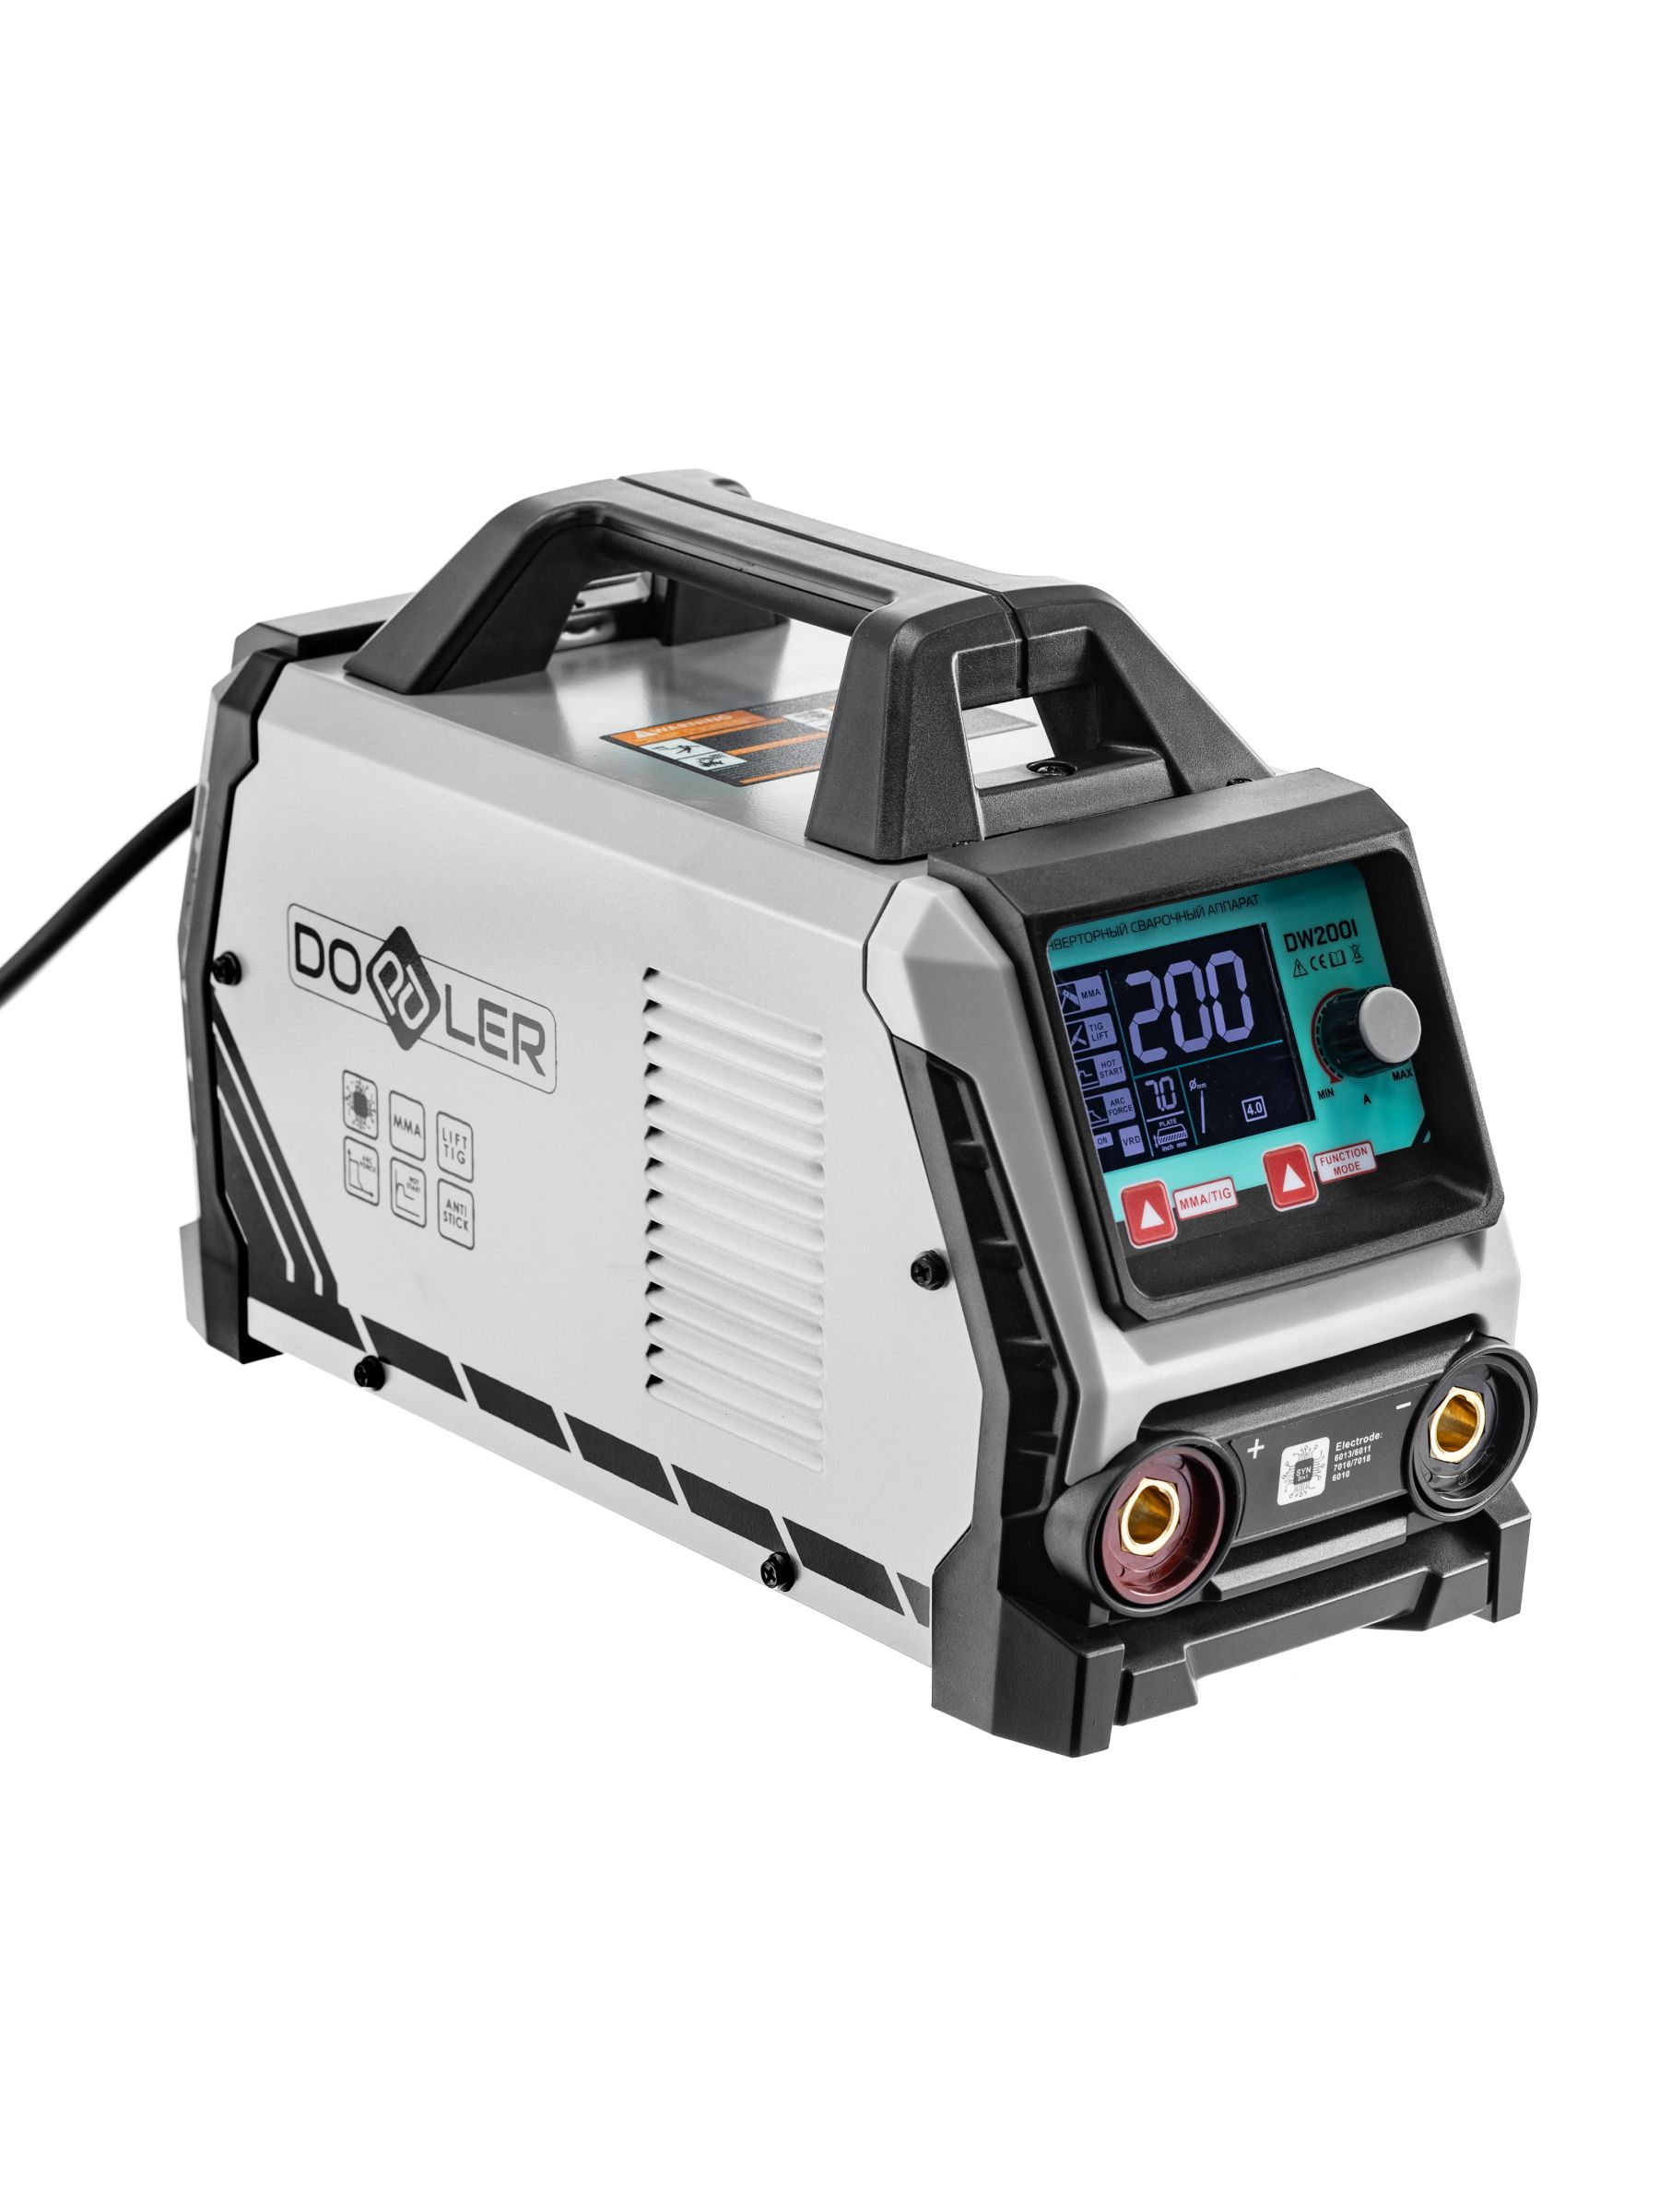
Бытовой MMA-инвертор выдаёт постоянный ток, поэтому электрод будет работать на нём, если в паспорте разрешён постоянный ток нужной полярности. Большинство популярных марок это допускают. Второй параметр — диапазон диаметров. Например, DOPPLER DW200I (200 А) и DOPPLER DW220I (220 А) рассчитаны на электроды 1,6–4 мм. Это закрывает почти всю бытовую сварку: от 1,6–2 мм для тонкого листа до 4 мм для толстой стали. Функции Hot Start и Anti Stick у таких аппаратов облегчают поджиг и не дают электроду намертво прилипнуть — особенно это заметно с «капризными» электродами с основным покрытием.
Как подобрать сам аппарат под ваши задачи, читайте в статье «Как выбрать сварочный инвертор».
Критерии выбора
1. Вид покрытия
Покрытие определяет, как зажигается и горит дуга, как ведёт себя шлак, насколько прочен и пластичен шов и нужно ли прокаливать электроды. По ГОСТ 9466 различают кислое (А), основное (Б), целлюлозное (Ц), рутиловое (Р) покрытия и смешанные (например, РЦ, РБ).
- Рутиловое (Р). Самое «дружелюбное»: лёгкий поджиг, в том числе повторный, стабильная дуга, мало брызг, шлак отделяется легко, шов аккуратный. Менее чувствительно к ржавчине и влаге, многие марки работают на постоянном токе любой полярности. Это выбор для большинства домашних задач и для обучения.
- Основное (Б). Даёт прочный и пластичный шов с высокой ударной вязкостью, устойчивый к трещинам, — для ответственных и нагруженных конструкций. Зато требует чистого металла, короткой дуги, постоянного тока обратной полярности и обязательной прокалки перед работой. Поджигается тяжелее.
- Целлюлозное (Ц). Покрытие с органикой, которая при сгорании даёт много газа. Дуга «жёсткая», проплавление глубокое, шов хорошо формируется во всех положениях, включая вертикаль сверху вниз. Классическая область — корневые швы на трубопроводах. В быту встречается редко: больше брызг, шов грубее, нужен навык.
- Кислое (А). Сейчас в быту почти не попадается.
2. Тип электрода — прочность шва
Тип по ГОСТ 9467 записывают как Э42, Э46, Э50А и т. п. Цифра — гарантированная прочность металла шва на разрыв в кгс/мм² (46 — это около 450 МПа), буква «А» — повышенные пластичность и ударная вязкость. Для каркасов, ворот и навесов из обычной конструкционной стали хватает Э46; Э50А берут для ответственных узлов и когда этого требует проект.
3. Диаметр
Диаметр подбирают по толщине металла и положению шва. Ориентир: 1,6–2 мм — тонкий лист 1–2 мм, 2,5 мм — 2–3 мм, 3 мм — 3–5 мм, 4 мм — от 4–5 мм. На вертикали и потолке обычно берут диаметр поменьше. Ток на пачке указан для каждого диаметра — начинайте с середины диапазона.
4. Разрешённые положения и род тока
Эти сведения зашифрованы в конце маркировки — о ней ниже. Если собираетесь варить вертикальные швы сверху вниз, проверьте, что марка это допускает: например, у УОНИ-13/55 такого положения нет.
Популярные марки: что есть что
- МР-3 — рутиловые электроды для углеродистых сталей, тип Э46. По паспортам — переменный ток или постоянный ток обратной полярности. Универсальные «рабочие лошадки» для бытовых конструкций.
- ОЗС-12 — рутиловые, тип Э46. Ценятся за лёгкий поджиг, аккуратный мелкочешуйчатый шов и хорошую отделимость шлака; часто их выбирают для угловых и тавровых швов, где важен внешний вид.
- АНО-21 — рутиловые, тип Э46. По данным производителя, работают на переменном и постоянном токе любой полярности, во всех положениях, включая вертикаль сверху вниз, мало брызгают и терпимы к окисленной поверхности. Подходят для тонкостенных конструкций толщиной примерно до 5 мм — хороший выбор для профильной трубы и листа.
- УОНИ-13/55 — основное покрытие, тип Э50А. Постоянный ток обратной полярности, все положения, кроме вертикали сверху вниз, обязательная прокалка и очень короткая дуга. Для ответственных швов: несущие балки, узлы под нагрузкой и вибрацией, металл, работающий на морозе.
Параметры одной и той же марки у разных заводов могут немного отличаться — окончательно смотрите на пачку.
Таблица сравнения
| Марка | Покрытие | Тип | Ток на инверторе | Прокалка | Для чего |
|---|---|---|---|---|---|
| МР-3 | Рутиловое | Э46 | Постоянный, обычно обратная полярность | При отсыревании | Общие бытовые конструкции |
| ОЗС-12 | Рутиловое | Э46 | Постоянный, полярность — по пачке | При отсыревании | Аккуратные угловые и тавровые швы |
| АНО-21 | Рутиловое | Э46 | Постоянный любой полярности | При отсыревании | Тонкостенные конструкции, трубы, профиль |
| УОНИ-13/55 | Основное | Э50А | Постоянный обратной полярности | Обязательно перед работой | Ответственные и нагруженные швы |
| Целлюлозные | Целлюлозное | Разные | По паспорту марки | Короткая, по паспорту | Корень шва, трубы, вертикаль сверху вниз |
Как читать маркировку по ГОСТ 9466
На пачке отечественных электродов печатают условное обозначение в виде дроби. Упрощённый пример:
Э46 — АНО-21 — 3,0 — УД / Е 43 0 — Р 1 1
Разберём по частям:
- Э46 — тип электрода (прочность шва).
- АНО-21 — марка.
- 3,0 — диаметр стержня, мм.
- У — назначение: для углеродистых и низколегированных сталей. Другие буквы: Л — легированные стали, Т — теплоустойчивые, В — высоколегированные, Н — наплавка.
- Д — толщина покрытия: М — тонкое, С — среднее, Д — толстое, Г — особо толстое.
- Е 43 0 (в знаменателе) — группа индексов, характеризующих наплавленный металл по ГОСТ 9467; для выбора в быту их можно не расшифровывать.
- Р — вид покрытия: А, Б, Ц, Р или смешанные.
- Первая цифра после покрытия — допустимые положения: 1 — все положения; 2 — все, кроме вертикали сверху вниз; 3 — нижнее, горизонтальное на вертикальной плоскости и вертикальное снизу вверх; 4 — только нижнее и нижнее «в лодочку».
- Последняя цифра — род тока и полярность: 0 — только постоянный ток обратной полярности; 1, 4, 7 — постоянный ток любой полярности; 2, 5, 8 — прямой полярности; 3, 6, 9 — обратной полярности. Цифры 1–9 одновременно означают, что электрод работает и на переменном токе при определённом напряжении холостого хода (1–3 — около 50 В, 4–6 — около 70 В, 7–9 — около 90 В).
Практический вывод для владельца инвертора: если в конце стоит 0 — держатель только на «плюс»; если 1 — можно подключать как удобнее по задаче.
Хранение и прокалка
Покрытие впитывает влагу из воздуха. Отсыревший электрод хуже зажигается и липнет, покрытие может осыпаться, а в шве появляются поры; у основных электродов влага ещё и повышает риск трещин из-за водорода.
- Храните электроды в сухом отапливаемом помещении, в заводской упаковке или герметичном пенале, не на бетонном полу и не в гараже рядом с воротами.
- Прокаливают в электрической печи с терморегулятором — не на газовой плите и не открытым огнём: температуру так не выдержать, покрытие растрескается.
- Ориентиры по источникам: рутиловые — обычно 120–180 °C, 40–60 минут (например, для АНО-21 производитель указывает 120–150 °C, 40–60 мин); основные (УОНИ-13/55) — около часа при 250–400 °C: одни заводы пишут 250–300 °C, другие 350–400 °C. Целлюлозные прокаливают коротко и при низкой температуре — только по паспорту. Точный режим — всегда на пачке.
- Многократная прокалка портит покрытие: сколько раз её допускается повторять, указывает производитель — обычно не больше двух-трёх.
- Прокалённые основные электроды желательно израсходовать в течение нескольких часов или держать в термопенале.
Что брать под какую задачу
- Учитесь варить, мелкий ремонт, подставки, решётки — рутиловые МР-3, ОЗС-12, АНО-21 диаметром 2,5–3 мм.
- Тонкий лист и профильная труба 1,5–2 мм — рутиловые 1,6–2,5 мм, например АНО-21. Приёмы против прожогов — в статье как варить тонкий металл инвертором.
- Каркасы теплиц, навесов, ворот — рутиловые 2,5–3 мм; подробности — в статье «Сварка каркаса из профильной трубы».
- Нагруженные узлы, толстый металл, конструкции на морозе — УОНИ-13/55 3–4 мм с прокалкой и обратной полярностью.
- Вертикальные швы — электроды с цифрой положения 1 или 2 и диаметром поменьше.
Типичные ошибки
- Покупать «про запас» большие партии и хранить их в сыром гараже.
- Варить УОНИ без прокалки и длинной дугой — шов получается пористым.
- Игнорировать полярность, указанную на пачке.
- Брать 4 мм на тонкий металл «чтобы быстрее» — это прожоги.
- Выбирать марку по названию, не глядя на цифры положений в маркировке.
Безопасность
Любые электроды при горении дают дым и ультрафиолет. Работайте в маске с подходящим светофильтром, крагах и негорючей одежде, проветривайте помещение, а при сварке в закрытом помещении обеспечьте вытяжку. Прокалочную печь не оставляйте без присмотра и не ставьте рядом с горючим. Подробно — в статье о безопасности при сварке.
Итог
Для инвертора в быту лучше всего начинать с рутиловых электродов 2,5–3 мм: МР-3, ОЗС-12 или АНО-21 прощают ошибки и не требуют обязательной прокалки. Основные УОНИ-13/55 берите для ответственных швов, когда готовы прокаливать их и держать короткую дугу. Перед покупкой прочитайте хвост маркировки: цифра положения и цифра полярности скажут о пригодности электрода больше, чем реклама.