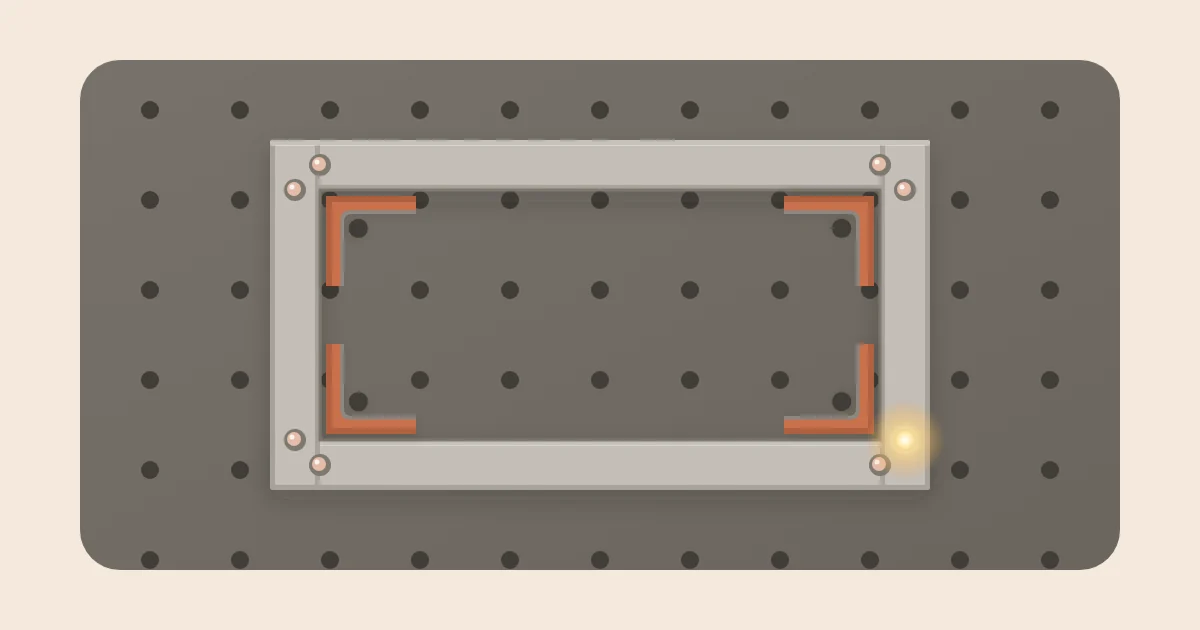
Каркас из профильной трубы — теплица, навес, ворота или стеллаж — получается ровным, если правильно раскроить заготовки, собрать всё на прихватках с проверкой диагоналей и варить швы в таком порядке, чтобы деформации гасили друг друга. Сам по себе шов на профиле несложный; кривые ворота обычно получаются из-за спешки на сборке.
Кому и для чего
Домашнему мастеру, который собирается сварить конструкцию из трубы 20×20, 40×20, 40×40, 60×40 мм со стенкой 1,5–3 мм. Основы работы электродом — в статье «Как варить инвертором электродом», приёмы для тонкого металла — в статье «Как варить тонкий металл инвертором». Здесь — о геометрии и порядке сварки.
Что понадобится
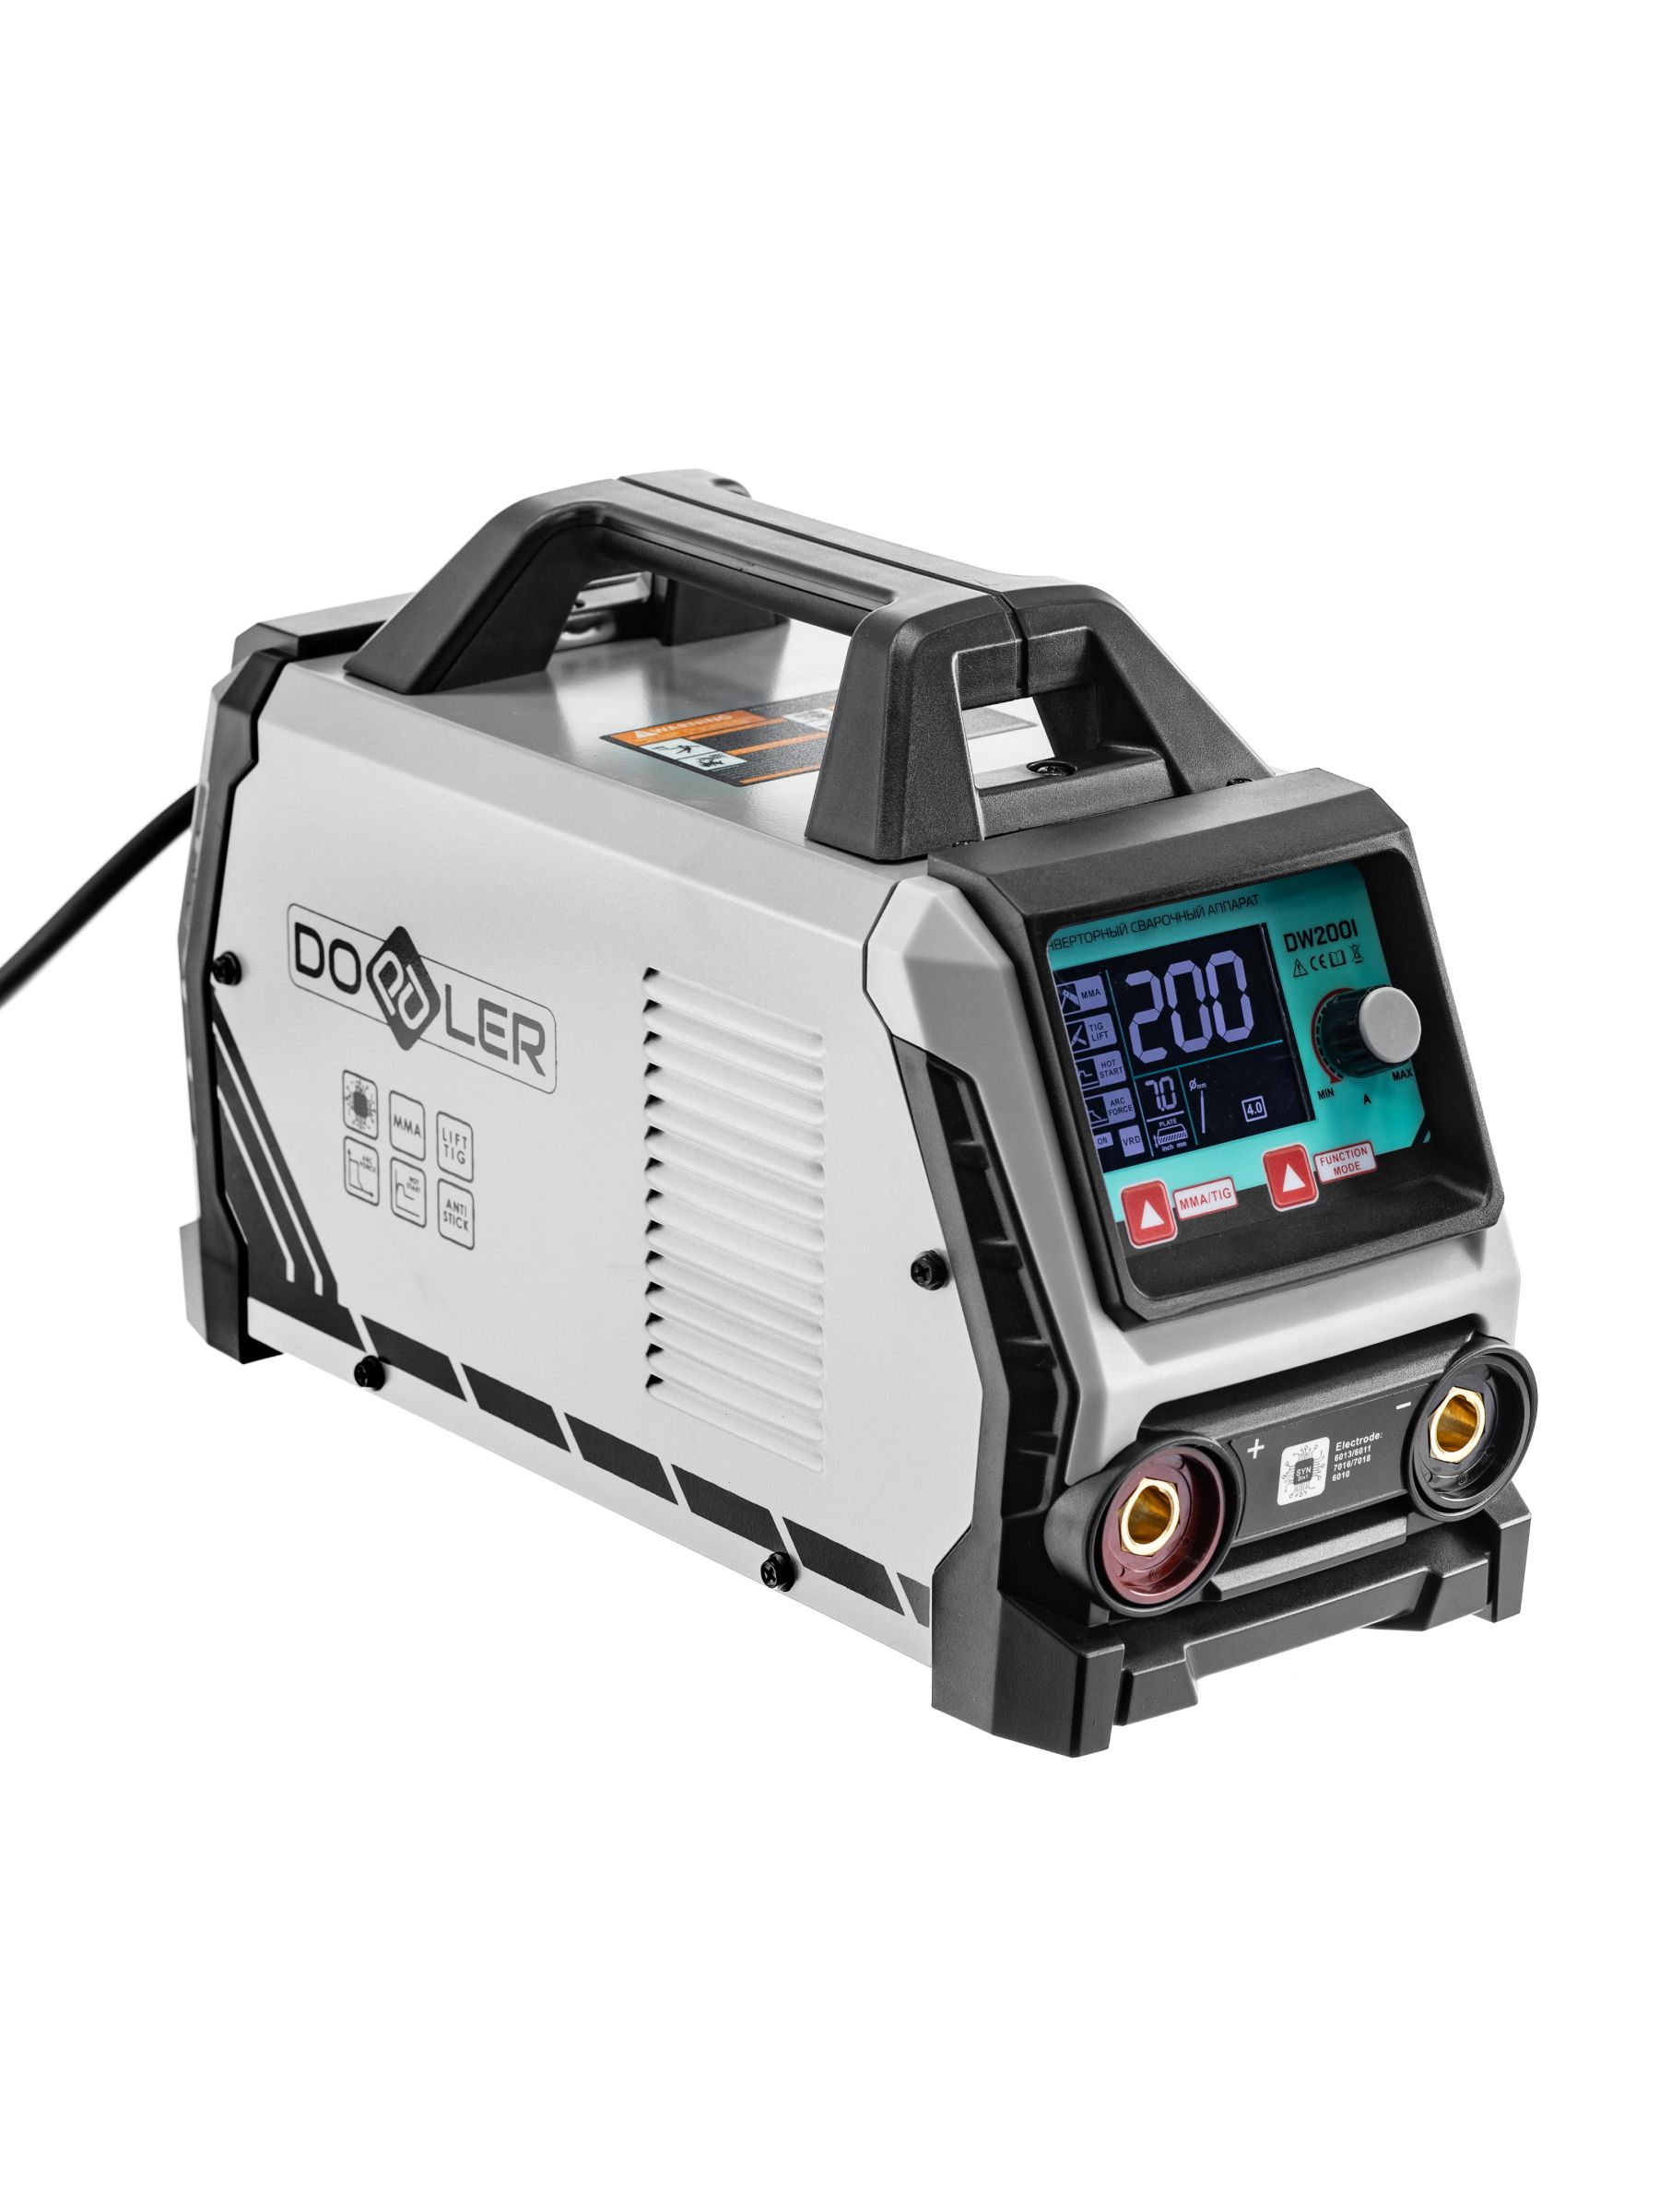
- Сварочный инвертор. Для профиля со стенкой 1,5–3 мм хватает DOPPLER DW200I: MMA, 200 А, электроды 1,6–4 мм, ток с шагом 1 А на ЖК-экране, по данным производителя — сталь до 6 мм, вес меньше 4 кг, так что его несложно переносить вдоль каркаса. ПВ 60 % — это 6 минут работы и 4 минуты паузы в 10-минутном цикле; на прихватках и коротких швах этого с запасом.
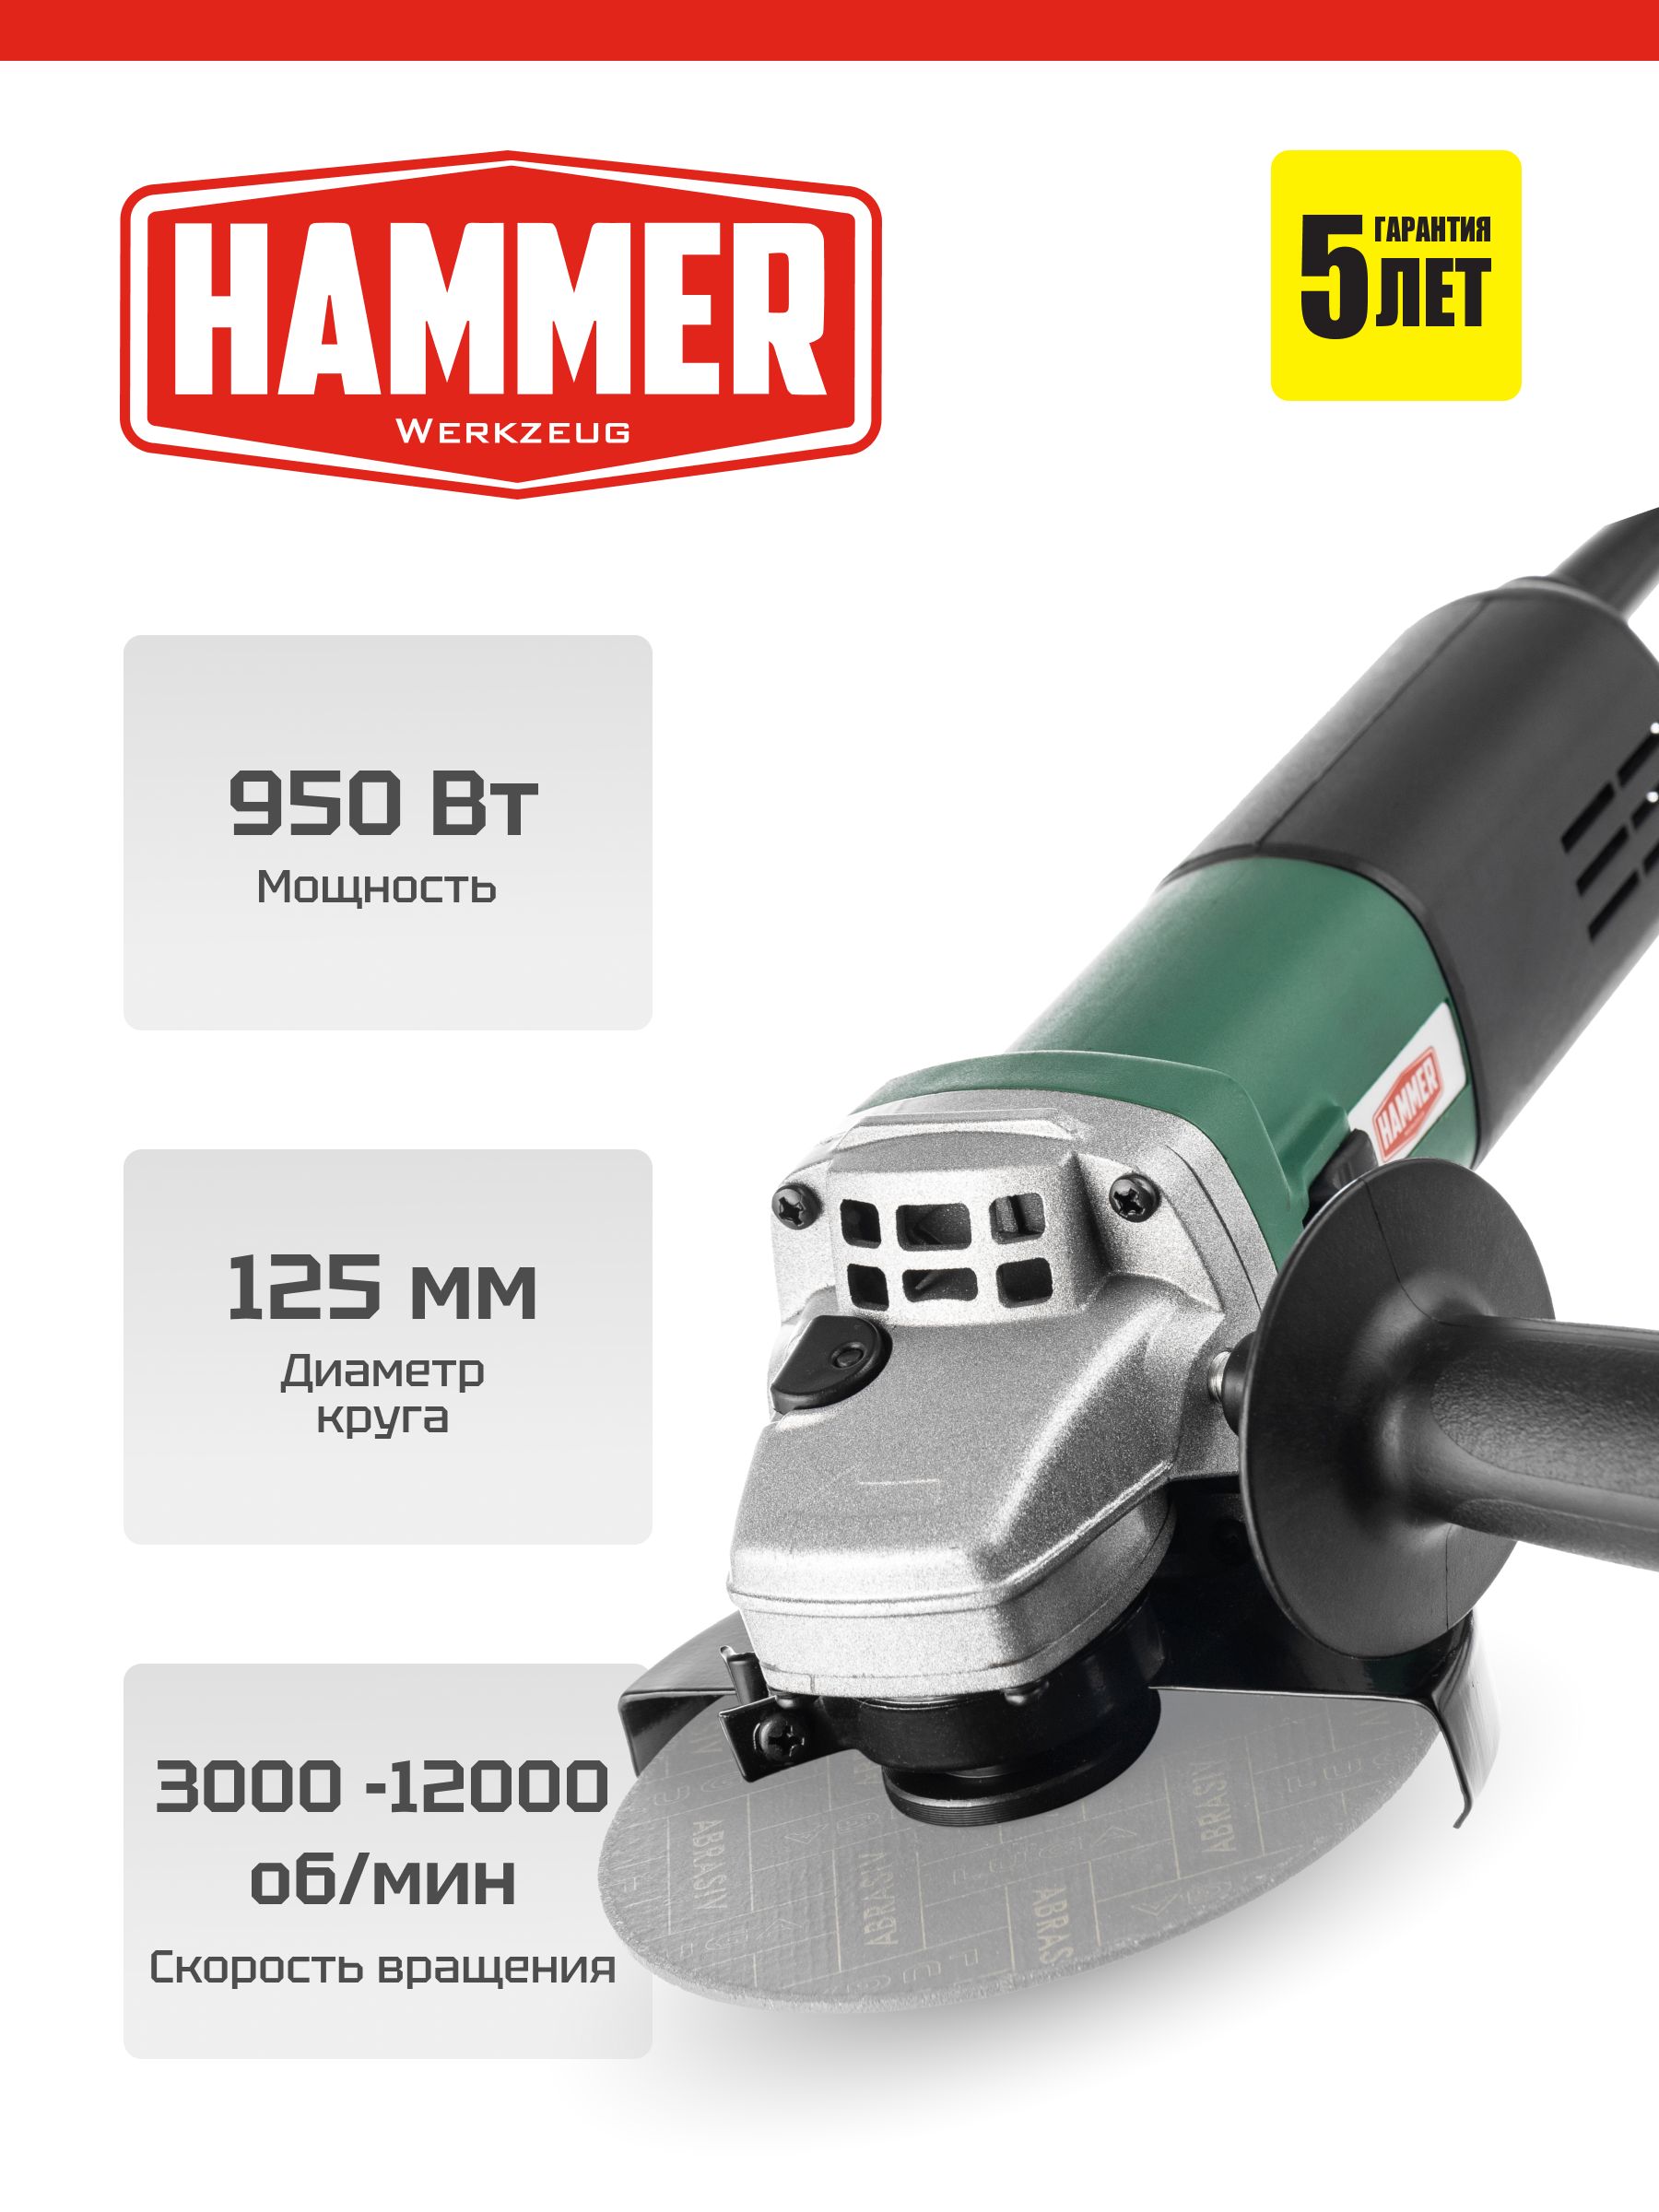
- Болгарка для резки и зачистки — например, HAMMER USM950E (950 Вт, диск 125 мм, регулировка оборотов, в комплекте кожух, дополнительная рукоятка и ключ). Нужны отрезные круги по металлу и лепестковый круг; как их выбрать, читайте в статье «Диски для болгарки по металлу».
- Электроды рутиловые 2–2,5 мм для стенки 1,5–2 мм и 3 мм для стенки 3 мм и больше. О марках — в статье «Какие электроды выбрать».
- Измерительный и сборочный инструмент: рулетка, металлический угольник, строительный уровень, маркер, магнитные уголки, струбцины.
- Ровное основание — сварочный стол, плита или хотя бы выставленные по уровню козлы/брусья. Ворота, собранные на неровной земле, повторят её рельеф.
Шаг 1. Чертёж и раскрой
Нарисуйте конструкцию с размерами и составьте спецификацию: какая деталь, сколько штук, какой длины. Раскрой продумайте так, чтобы из 6-метрового хлыста было меньше обрезков.
- Учитывайте ширину реза: она примерно равна толщине отрезного круга — 1–2,5 мм на каждый рез.
- Решите, как стыкуются углы: встык (одна труба упирается в другую) или «на ус» под 45°. Встык проще резать и собирать, «на ус» — аккуратнее на виду, но требует точного реза.
- Одинаковые детали режьте по одному шаблону или с упором, а не каждую по рулетке, — так все стойки выйдут одной длины.
- Торцы, которые останутся открытыми, заглушите: вода внутри трубы зимой замерзает и рвёт шов, да и ржавчина изнутри идёт быстрее.
Как отрезать трубу под прямым углом без перекоса, подробно описано в статье как ровно резать профильную трубу болгаркой.
Шаг 2. Подготовка кромок
Снимите заусенцы после резки и зачистите места будущих швов до блеска на 15–20 мм. Заводская окалина и масло на профиле — частая причина пор. Если труба оцинкованная или окрашенная, снимите покрытие в зоне шва полностью.
Стенку 1,5–3 мм фаской не разделывают. Зазор в стыке — 0–1 мм: на тонкостенном профиле зазор больше 1 мм почти гарантированно прожигается.
Шаг 3. Сборка на прихватках и проверка геометрии
- Разложите детали рамки на ровном основании, прижмите углы магнитными уголками или струбцинами.
- Поставьте по одной прихватке на каждый угол — на ту сторону трубы, которая лежит сверху. Прихватка короткая, 5–10 мм.
- Измерьте обе диагонали. Для прямоугольной рамы они должны совпадать; расхождение в несколько миллиметров исправляется лёгкими ударами киянки по углу с длинной диагональю, пока прихватки ещё гибкие.
- Проверьте плоскость: рама должна лежать на основании всеми углами, без «пропеллера».
- Добавьте прихватки на остальные стороны углов и снова проверьте диагонали.
- Установите промежуточные стойки и перемычки, тоже на прихватках, проверяя угольником и уровнем.
Только когда вся конструкция собрана на прихватках и геометрия проверена, переходите к сплошным швам. Если начать проваривать первый угол до того, как собраны остальные, его поведёт, и исправить это будет уже нельзя.
Шаг 4. Порядок швов против деформации
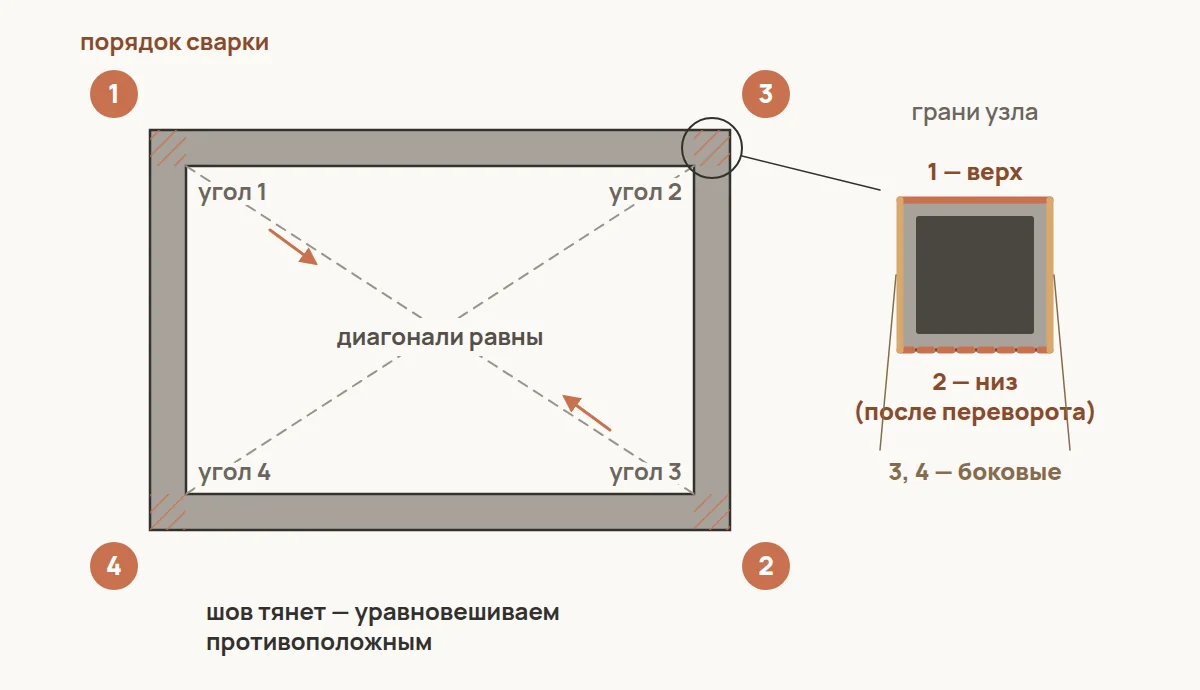
Шов при остывании укорачивается и тянет трубу в свою сторону. Задача — чтобы каждое такое «стягивание» уравновешивалось швом с противоположной стороны.
- Варите по диагонали. Проварили угол 1 — переходите к противоположному углу 3, затем к 2 и 4.
- Чередуйте стороны трубы. В каждом узле сначала проварите верхнюю грань, затем переверните раму и проварите нижнюю, потом боковые. Не варите все четыре грани одного узла подряд.
- Длинные швы — участками вразброс. Узел не должен перегреваться: дайте ему остыть, пока варите другой.
- Держите раму прижатой к основанию струбцинами, пока она не остынет полностью.
- Не охлаждайте швы водой — это не убирает деформацию и может сделать шов хрупким.
Если после сварки раму всё же немного повело, её иногда правят, проварив короткий шов с противоположной стороны узла, — но это уже исправление ошибки, а не метод.
Режимы для тонкостенного профиля
Ориентиры для рутиловых электродов на постоянном токе; точный диапазон для вашей марки — на пачке.
| Стенка трубы | Электрод | Ток, ориентир | Особенности |
|---|---|---|---|
| 1,5 мм | 2 мм | 40–60 А | Обратная полярность, короткие участки, прерывистая дуга на углах |
| 2 мм | 2–2,5 мм | 50–80 А | Обратная полярность, быстрое ведение без колебаний |
| 3 мм | 2,5–3 мм | 70–110 А | Можно непрерывный шов |
Самое опасное место — ребро профиля: там металл греется с двух сторон и прогорает первым. На углах трубы ведите электрод чуть быстрее или переходите на прерывистую дугу. Вертикальные швы на стойках, уже установленных на месте, варят снизу вверх с меньшим током — подробно в статье вертикальный и потолочный шов.
Особенности разных конструкций
Теплица
Много одинаковых дуг и рам — стоит сделать простой кондуктор из обрезков на столе и собирать каждую раму в нём. Так все пролёты совпадут и поликарбонат ляжет без щелей.
Навес
Стойки часто варят уже на месте. Сначала выставьте их по уровню в двух плоскостях и закрепите временными раскосами, затем прихватите обвязку и проверьте диагонали сверху. Фермы навеса удобнее сварить внизу на ровной площадке и поднять готовыми.
Ворота и калитка
Самая требовательная к геометрии конструкция: любая «винтовая» деформация покажется при закрывании. Варите раму строго на плоском основании, добавьте диагональную укосину от нижнего угла со стороны петель к верхнему углу с противоположной стороны — она не даст створке провиснуть. Петли и проушины привариваются в самом конце, после выверки.
Если толщины разные
Часто тонкостенный профиль 1,5 мм приваривают к толстой закладной пластине, столбу из трубы 3–4 мм или уголку. Ток подбирайте под более тонкую деталь, а дугу направляйте больше на толстую: она прогревается медленнее, и ванна «перетекает» на тонкую стенку уже без прожога. Начинайте шов на толстой детали и заводите его на трубу. Если толстая деталь массивная, сначала прогрейте её место стыка дугой несколько секунд.
Зачистка и защита
Отбейте шлак, пройдите швы металлической щёткой и при необходимости лепестковым кругом — аккуратно, не стачивая стенку трубы. Подробности в статье зачистка сварных швов болгаркой. Затем обезжирьте и загрунтуйте каркас: сварные швы ржавеют первыми.
Типичные ошибки
- Проваривать узлы сплошным швом до сборки всей рамы на прихватках.
- Не проверять диагонали и плоскость.
- Собирать на неровном основании.
- Оставлять зазоры больше 1 мм на стенке 1,5–2 мм.
- Варить все грани одного узла подряд — узел перегревается и уходит.
- Оставлять торцы трубы открытыми.
Безопасность
Резка и зачистка болгаркой — только с установленным кожухом и дополнительной рукояткой, в очках или щитке; отрезным кругом не шлифуют боковой гранью (подробно — в статье о безопасности при работе с болгаркой). При сварке — маска, краги, негорючая одежда. На улице уберите сухую траву, а при сварке стоек на месте следите, куда летят брызги и окалина. Общие правила — в статье о безопасности при сварке.
Итог
Ровный каркас получается из трёх вещей: точного раскроя, сборки всей конструкции на прихватках с проверкой диагоналей и плоскости и симметричного порядка сварки — по диагонали и с чередованием сторон. Тонкостенный профиль 1,5–2 мм варите электродами 2–2,5 мм на обратной полярности без зазоров и с особым вниманием к рёбрам трубы.