Профильная труба кажется простой заготовкой, но ровно отрезать её болгаркой с первого раза удаётся не всем: торец выходит «пропеллером», угол гуляет, а на кромках остаются заусенцы, которые мешают собрать каркас. Разбор для тех, кто варит навесы, стеллажи, ворота и теплицы из трубы 20×20, 40×20, 60×40 мм и хочет получать торцы, которые стыкуются без щелей.
Почему торец выходит кривым
Отрезной круг тонкий и гибкий. Если вести его сразу через всё сечение трубы, он начинает уходить в сторону, особенно на дальней стенке, которую не видно. Добавьте разметку только по одной грани — и получите торец, перекошенный в двух плоскостях. Поэтому правило одно: размечать по кругу все четыре грани и резать грань за гранью, каждый раз видя линию.
Что понадобится
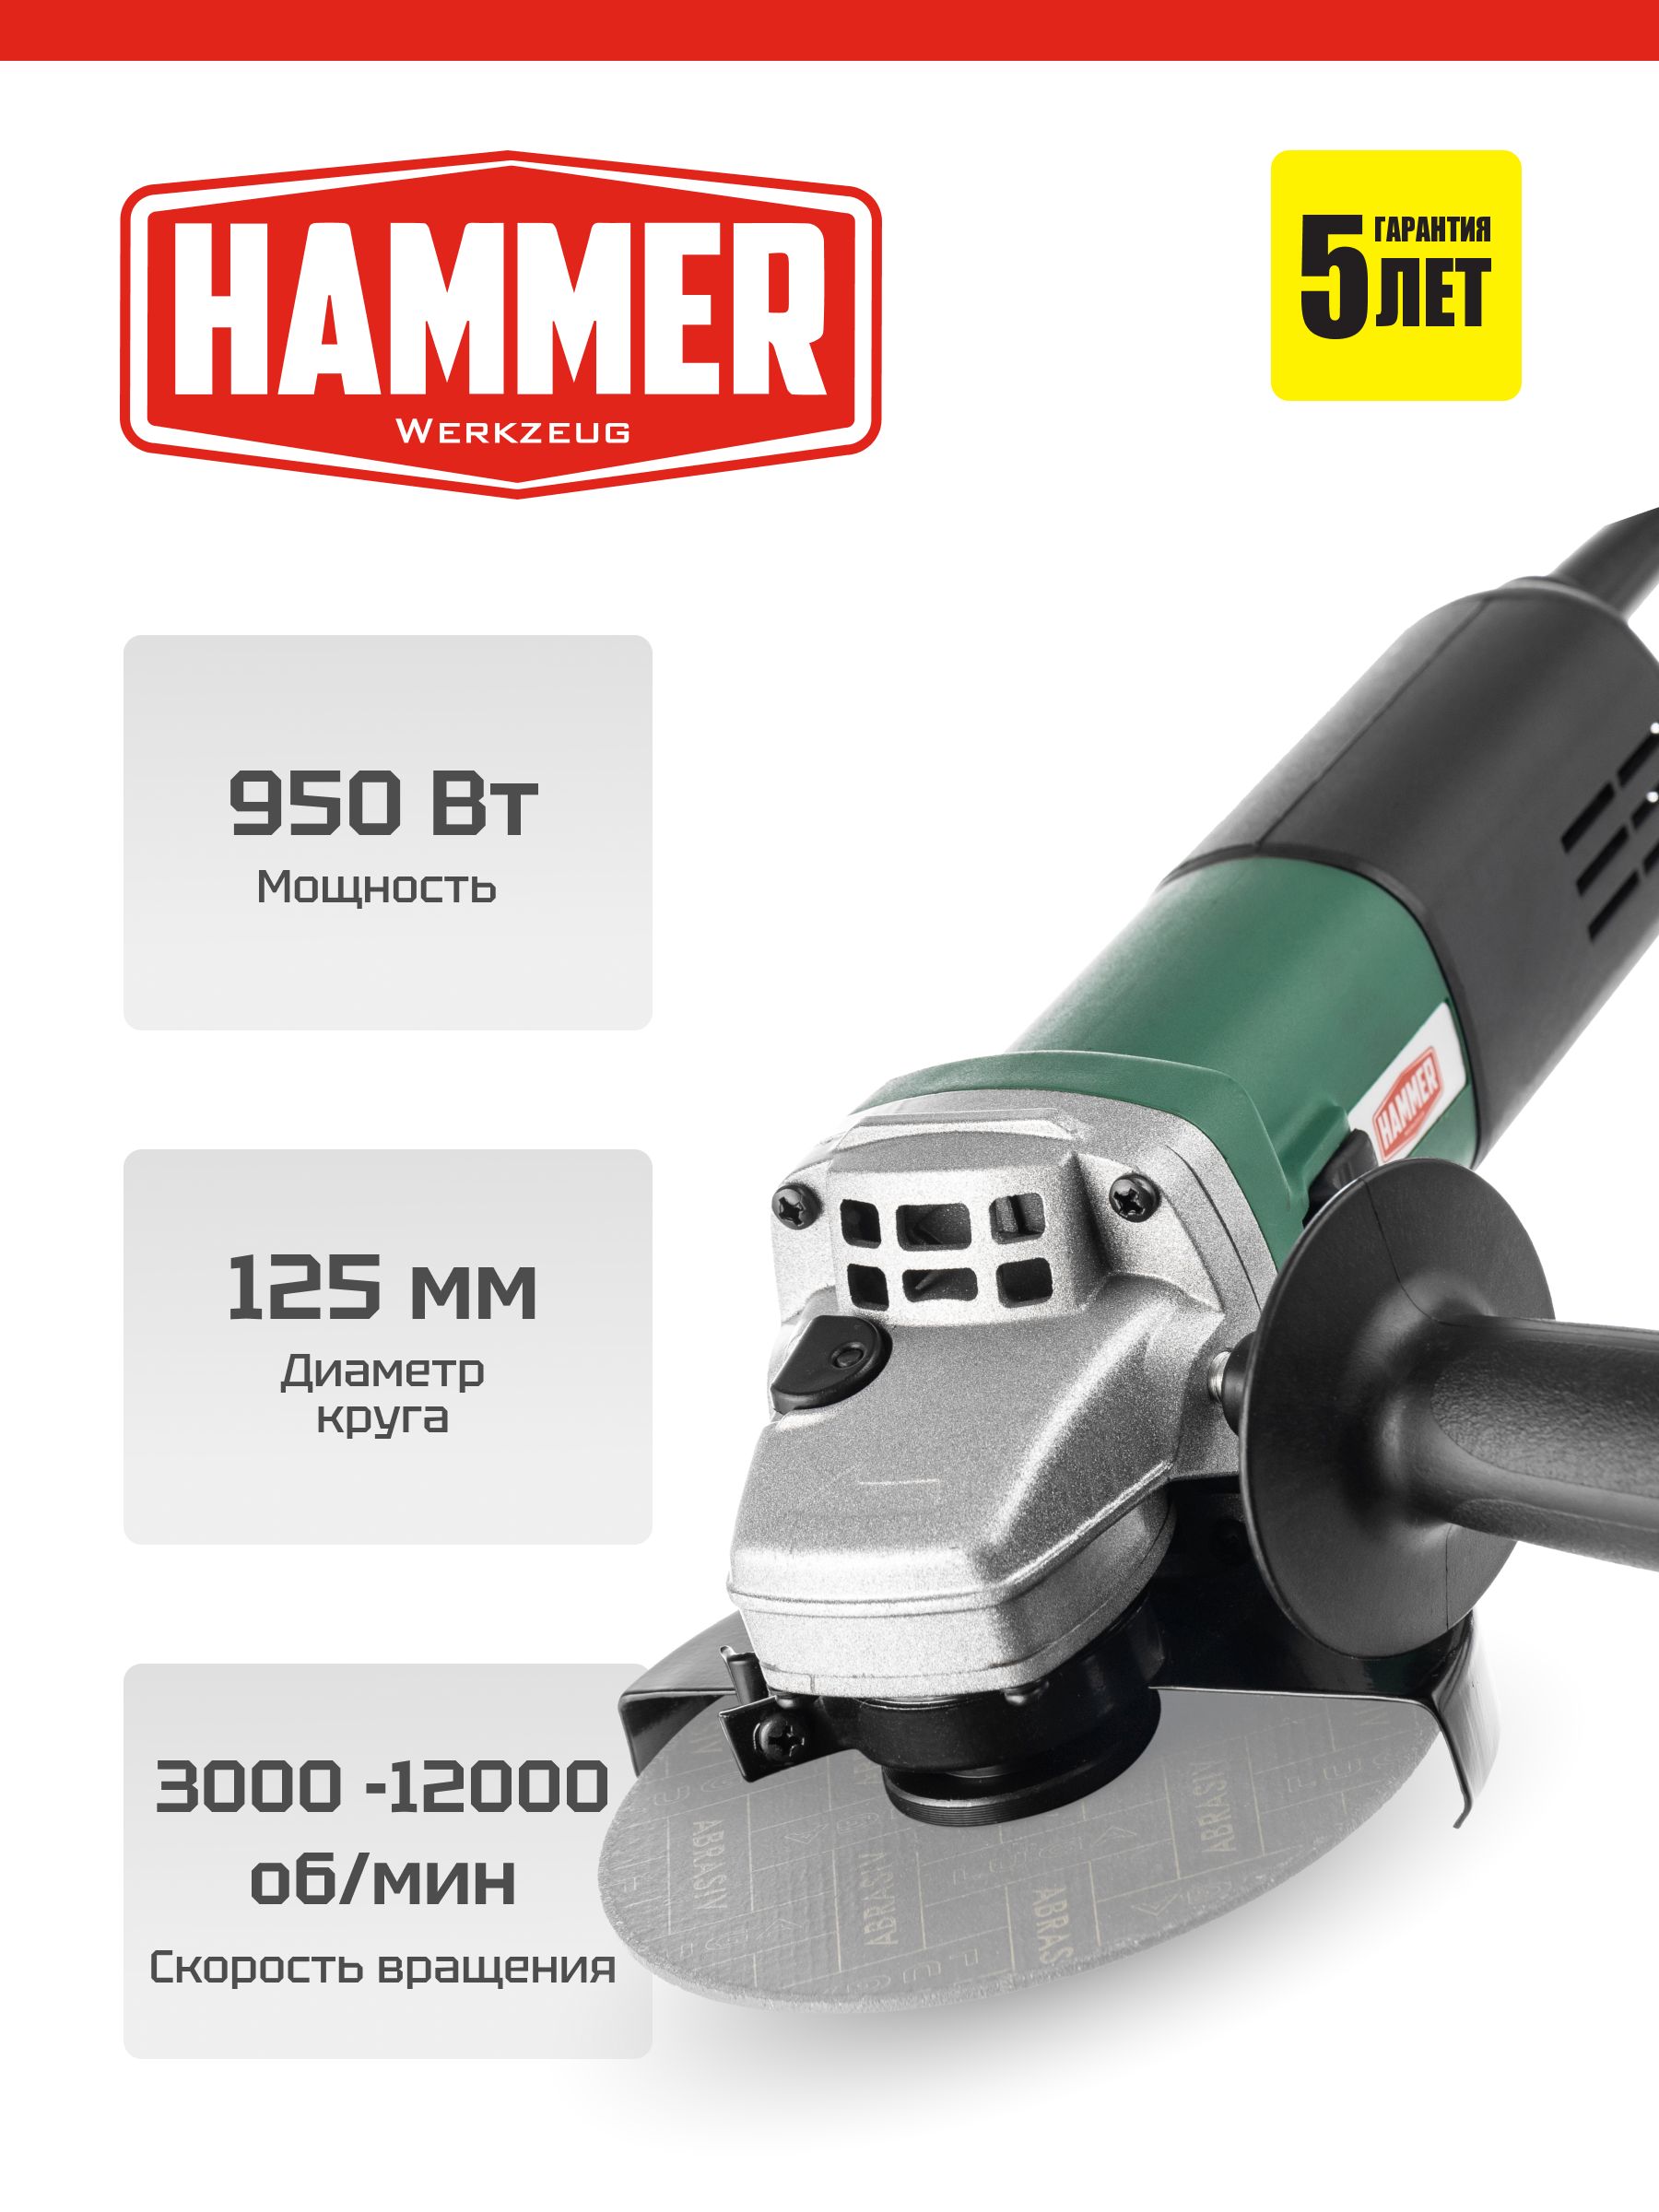
- Болгарка 125 мм с кожухом и боковой рукояткой. Для такой работы достаточно машины класса HAMMER USM950E — 950 Вт, диск 125 мм, регулировка оборотов; в комплекте кожух, дополнительная рукоятка и ключ. Другие модели — в разделе УШМ (болгарки).
- Отрезной круг по металлу 125 мм, тонкий (порядка 1,0–1,6 мм): чем тоньше круг, тем меньше он греет металл и тем точнее рез. Как читать маркировку и почему нельзя резать зачистным кругом, подробно — в статье про диски для болгарки по металлу.
- Лепестковый круг или напильник для снятия заусенцев.
- Металлический угольник (лучше столярный с широкой колодкой или слесарный), рулетка, чертилка или тонкий маркер.
- Струбцины или тиски; при серийной резке — самодельный упор или стусло.
- Очки или щиток, перчатки, наушники, закрытая одежда без синтетики.
Шаг 1. Разметка по кругу
Отмерьте длину рулеткой по одной грани и поставьте риску. Приложите угольник колодкой к соседней грани, а пером — к риске и проведите линию. Затем переложите угольник на следующую грань, совместив его с концом уже проведённой линии, и так все четыре стороны. Если линии сошлись в замкнутый контур — разметка точная. Если последняя линия не попала в начало первой, значит, угольник где-то сдвинулся или труба имеет перекос сечения; переразметьте.
Удобный приём — обмотать трубу по риске малярным скотчем или полоской бумаги с ровным краем: край ленты сам ляжет по кругу и перпендикулярно оси. Линию проводите по краю ленты с той стороны, что остаётся на детали.
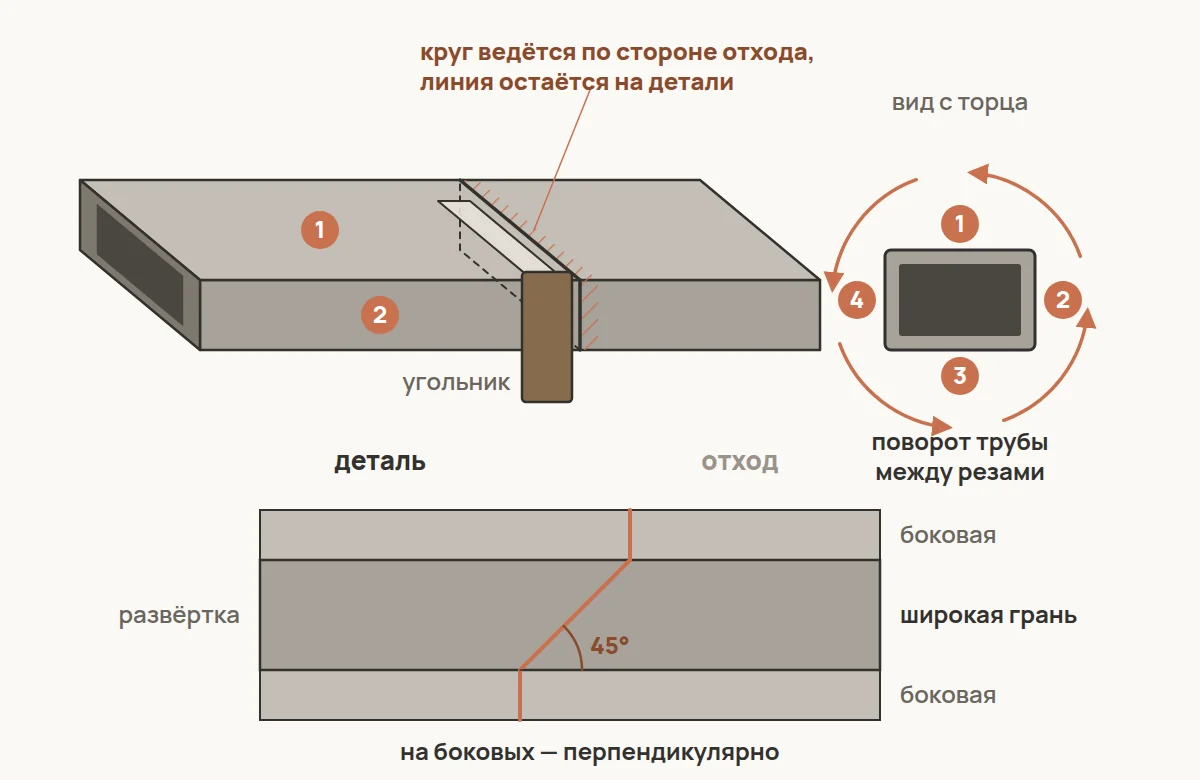
Помните про ширину реза. Круг снимает металл на свою толщину, поэтому вести его нужно по стороне отхода, чтобы линия осталась на детали. Для деталей, которые должны быть одинаковыми, размечайте каждую от чистого торца, а не последовательно от предыдущего реза — иначе ошибка накапливается.
Шаг 2. Закрепите трубу
Держать трубу ногой или рукой нельзя: она проворачивается, круг зажимает, и болгарку отбрасывает. Зажмите заготовку в тисках или струбцинами к верстаку так, чтобы отрезаемый конец свисал свободно и после реза падал, а не складывался и не зажимал круг. Длинную трубу подоприте рядом с линией реза с обеих сторон, чтобы она не провисала и пропил не смыкался. Если подпереть только концы, труба прогнётся в середине, пропил сомкнётся и зажмёт диск.
Шаг 3. Рез по граням
- Установите на болгарку кожух и рукоятку, проверьте круг на целостность и срок годности и прогоните машину на холостом ходу примерно минуту, держа её от себя и в стороне от людей.
- Начните с ближней к вам верхней грани. Ведите круг по размеченной линии, строго перпендикулярно поверхности, без перекоса. Прорежьте верхнюю грань и немного заходите на боковые стенки.
- Поверните трубу (или переставьте её в тисках) так, чтобы сверху оказалась следующая грань, и прорежьте её, снова видя линию.
- Повторите для всех четырёх граней. Последнюю перемычку дорезайте без нажима. Отрезаемый конец не придерживайте рукой — подставьте под него опору той же высоты, чтобы он не провис и не заклинил круг: обе руки должны оставаться на болгарке.
Если перекладывать трубу неудобно (длинная заготовка, уже сваренный узел), режьте три грани, заходя с разных сторон, и только последнюю — сквозь. Главное — не пытаться одним проходом пропилить всю трубу насквозь по двум стенкам: дальнюю стенку вы не видите, и круг уходит.
Не давите на болгарку. Круг должен резать под собственным весом машины и лёгким усилием рук. Сильный нажим перегревает круг и металл, круг изгибается и может разрушиться. Регулировка оборотов, как у USM950E, нужна прежде всего для щёток, лепестковых кругов и полировки; для отрезки выставляйте обороты по инструкции к машине. Допустимая частота вращения круга указана на его этикетке — она должна быть не ниже максимальных оборотов болгарки.
Шаг 4. Упор и стусло для серии
Когда нужно нарезать двадцать одинаковых стоек, размечать каждую долго. Сделайте простую оснастку:
- Упор по длине. К верстаку струбциной прижимается брусок или обрезок уголка на нужном расстоянии от линии реза. Труба доводится до упора — длина всегда одинаковая.
- Направляющая для болгарки. Обрезок уголка, прижатый поперёк трубы по линии реза, служит линейкой: машину ведут вдоль него, не прижимая круг к направляющей и не нагружая его боком. Направляющая должна стоять со стороны детали, а круг идти по отходу.
- Стусло из уголка. Два отрезка уголка, сваренные в жёлоб, с пропилами под 90° и 45°. Труба кладётся в жёлоб, круг идёт в пропил. Пропилы делайте той же болгаркой по точной разметке, потом проверяйте угольником. Пропил в стусле должен быть шире круга, чтобы тот шёл свободно и не зажимался.
Если резать приходится много и постоянно, удобнее отрезная пила по металлу или маятниковая стойка, но для дома и дачи болгарки с оснасткой обычно хватает.
Торцы под 45°
Для рам, ворот и калиток трубу часто стыкуют «на ус» — под 45°. Здесь ошибка в полградуса на каждой детали даёт заметную щель в углу.
- Разметьте на широкой грани линию под 45° угольником с углом 45° или транспортиром-угломером. На трубе 40×20 мм под 45° режется, как правило, широкая сторона, если рама собирается «плашмя».
- С торцов 45°-линии перенесите на боковые грани перпендикулярные линии, а на противоположной широкой грани проведите вторую линию под 45° — она должна быть зеркальной.
- Проверьте: все четыре линии сходятся в замкнутый контур.
- Режьте так же по граням, ведя круг строго по линии.
- Прежде чем резать все детали, сделайте две пробные и приложите их к угольнику. Щель снаружи или внутри угла — подправьте разметку.
Длину деталей «на ус» считайте по наружной стороне рамы. Удобно размечать сначала 45° на одном конце, потом отмерять длину по длинной стороне и размечать второй конец зеркально.
Если опыта немного, есть более простой путь: резать все детали под 90° и собирать раму внахлёст или встык с заглушками. Так прощаются небольшие ошибки. Про сборку каркаса и прихватки — в статье о сварке каркаса из профильной трубы.
Заусенцы и доводка торца
После болгарки на торце остаются грат и заусенцы, внутри трубы — наплыв металла. Их нужно снять: заусенцы режут руки, мешают плотной стыковке и сварке.
- Снаружи — лепестковым кругом на болгарке или напильником, лёгкими движениями вдоль кромки. Не завалите торец: круг держите почти параллельно плоскости торца, снимайте только грат.
- Внутри — напильником, шабером или мелкой лепестковой насадкой.
- Проверьте торец угольником по двум граням. Небольшой перекос можно довести лепестковым кругом, но долго «торцевать» болгаркой неточно — лучше переразметить и отрезать заново.
Если торец пойдёт под сварку, дополнительно зачистите от окалины и краски полосу 10–20 мм вокруг — это облегчит поджиг и улучшит шов. Как потом привести в порядок сам шов, описано в статье о зачистке сварных швов.
Типичные ошибки
| Ошибка | Что получается | Как исправить |
|---|---|---|
| Разметка только на одной грани | Торец перекошен, стык с щелью | Размечать все четыре грани в замкнутый контур |
| Рез сквозь всё сечение за один проход | Круг уходит на дальней стенке | Резать грань за гранью, поворачивая трубу |
| Круг идёт по линии или по детали | Деталь короче на толщину реза | Вести круг по стороне отхода |
| Труба подпёрта только по концам | Пропил сжимается, круг зажимает, машину отбрасывает | Подпирать у линии реза, свободный конец — свисает |
| Сильный нажим | Перегрев, синий торец, изгиб круга | Резать под весом машины, при необходимости — дать остыть |
| Разметка «цепочкой» от предыдущего реза | Ошибка копится, детали разные | Мерить от чистого торца или по упору |
Безопасность
- Работайте только с установленным кожухом и боковой рукояткой. Снимать кожух ради удобства нельзя.
- Не ставьте круг большего диаметра, чем рассчитана машина, и не используйте круги с допустимой скоростью ниже, чем у болгарки.
- Отрезным кругом не шлифуйте и не работайте боковой гранью — тонкий круг от боковой нагрузки разрушается.
- Держите болгарку двумя руками, стойте сбоку от плоскости вращения круга.
- Заготовка — только в тисках или под струбцинами.
- Уберите из зоны искр горючее, одежду выбирайте хлопковую, очки или щиток обязательны. Если осколок попал в глаз — не извлекайте сами, обратитесь к врачу.
- После выключения дождитесь полной остановки круга, прежде чем положить машину.
Полный список правил — в статье о безопасности при работе с болгаркой.
Итог
Ровный торец профильной трубы — это разметка по кругу угольником, надёжное крепление, рез грань за гранью по стороне отхода и лёгкий нажим. Для серии сделайте упор и стусло, для углов 45° сначала проверьте две пробные детали, а в конце снимите заусенцы, не заваливая кромку. Тогда детали каркаса лягут друг к другу без щелей, а сварка пройдёт проще.