Научиться варить инвертором электродом можно за несколько вечеров, если сразу делать правильно: подготовить металл, выбрать подходящий электрод, выставить ток по таблице и держать короткую дугу. Эта инструкция — для тех, кто впервые берёт в руки электрододержатель и хочет сварить каркас, подставку или отремонтировать калитку из чёрной стали.
Что понадобится
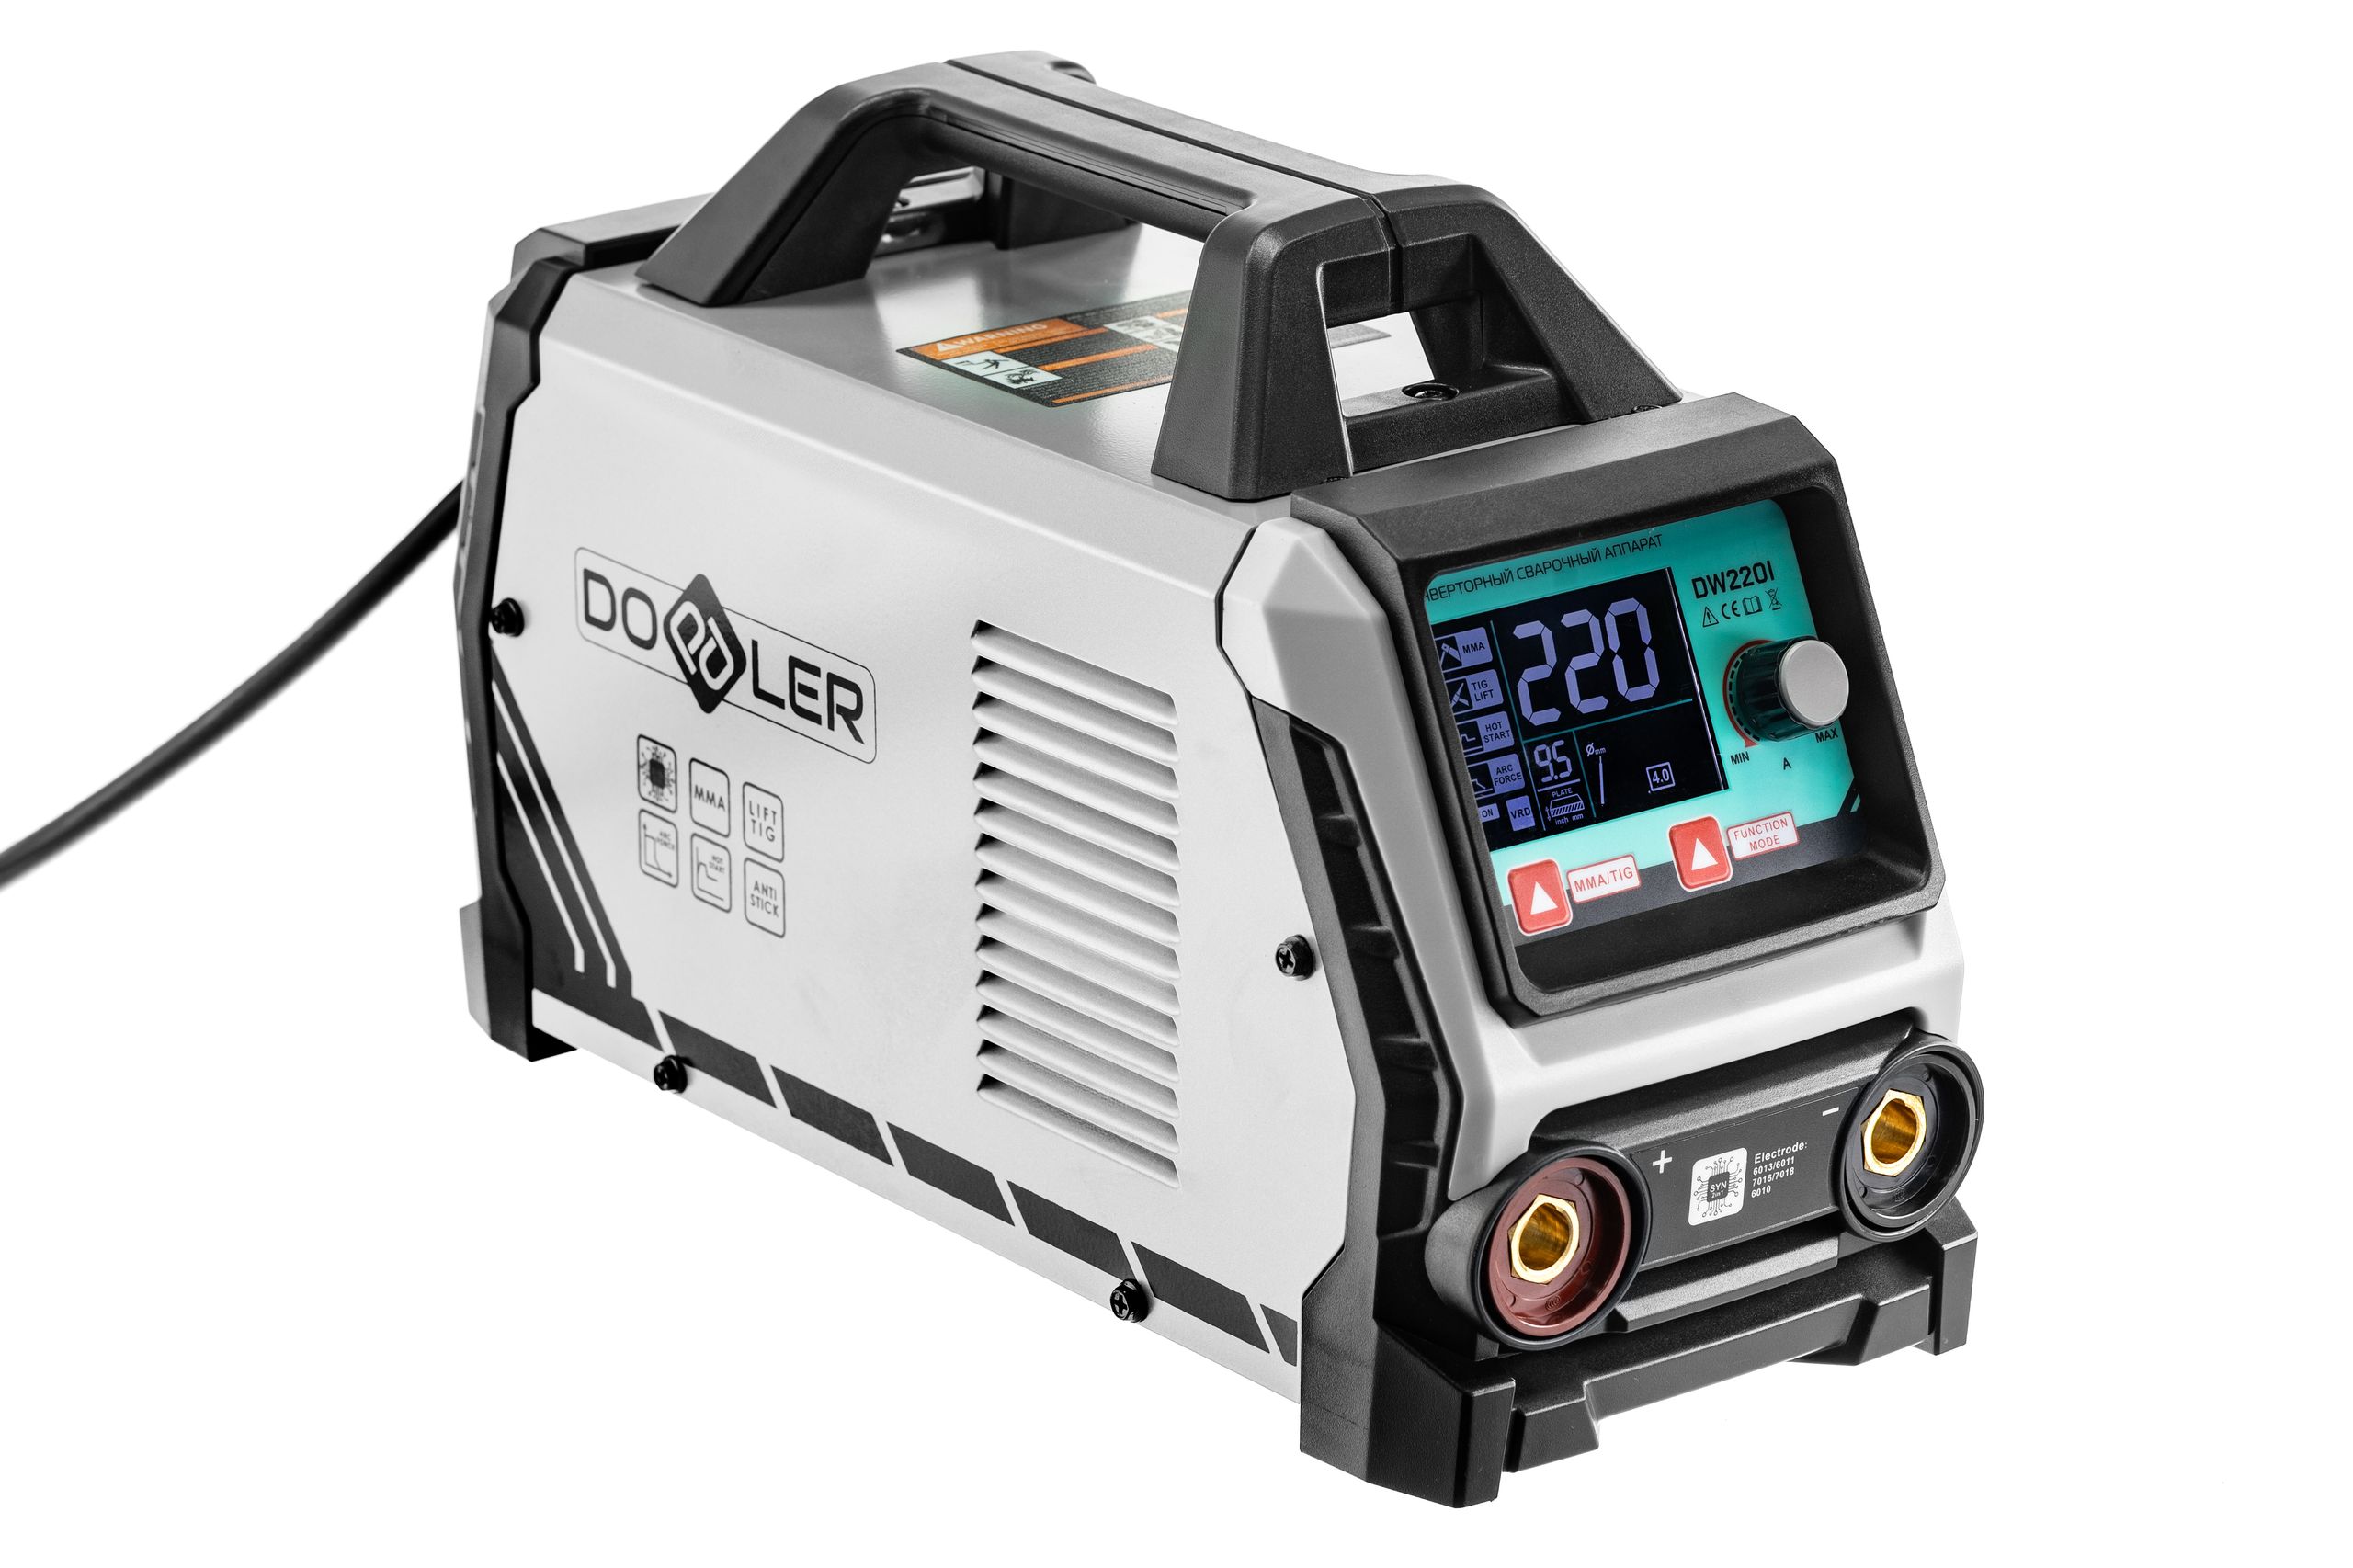
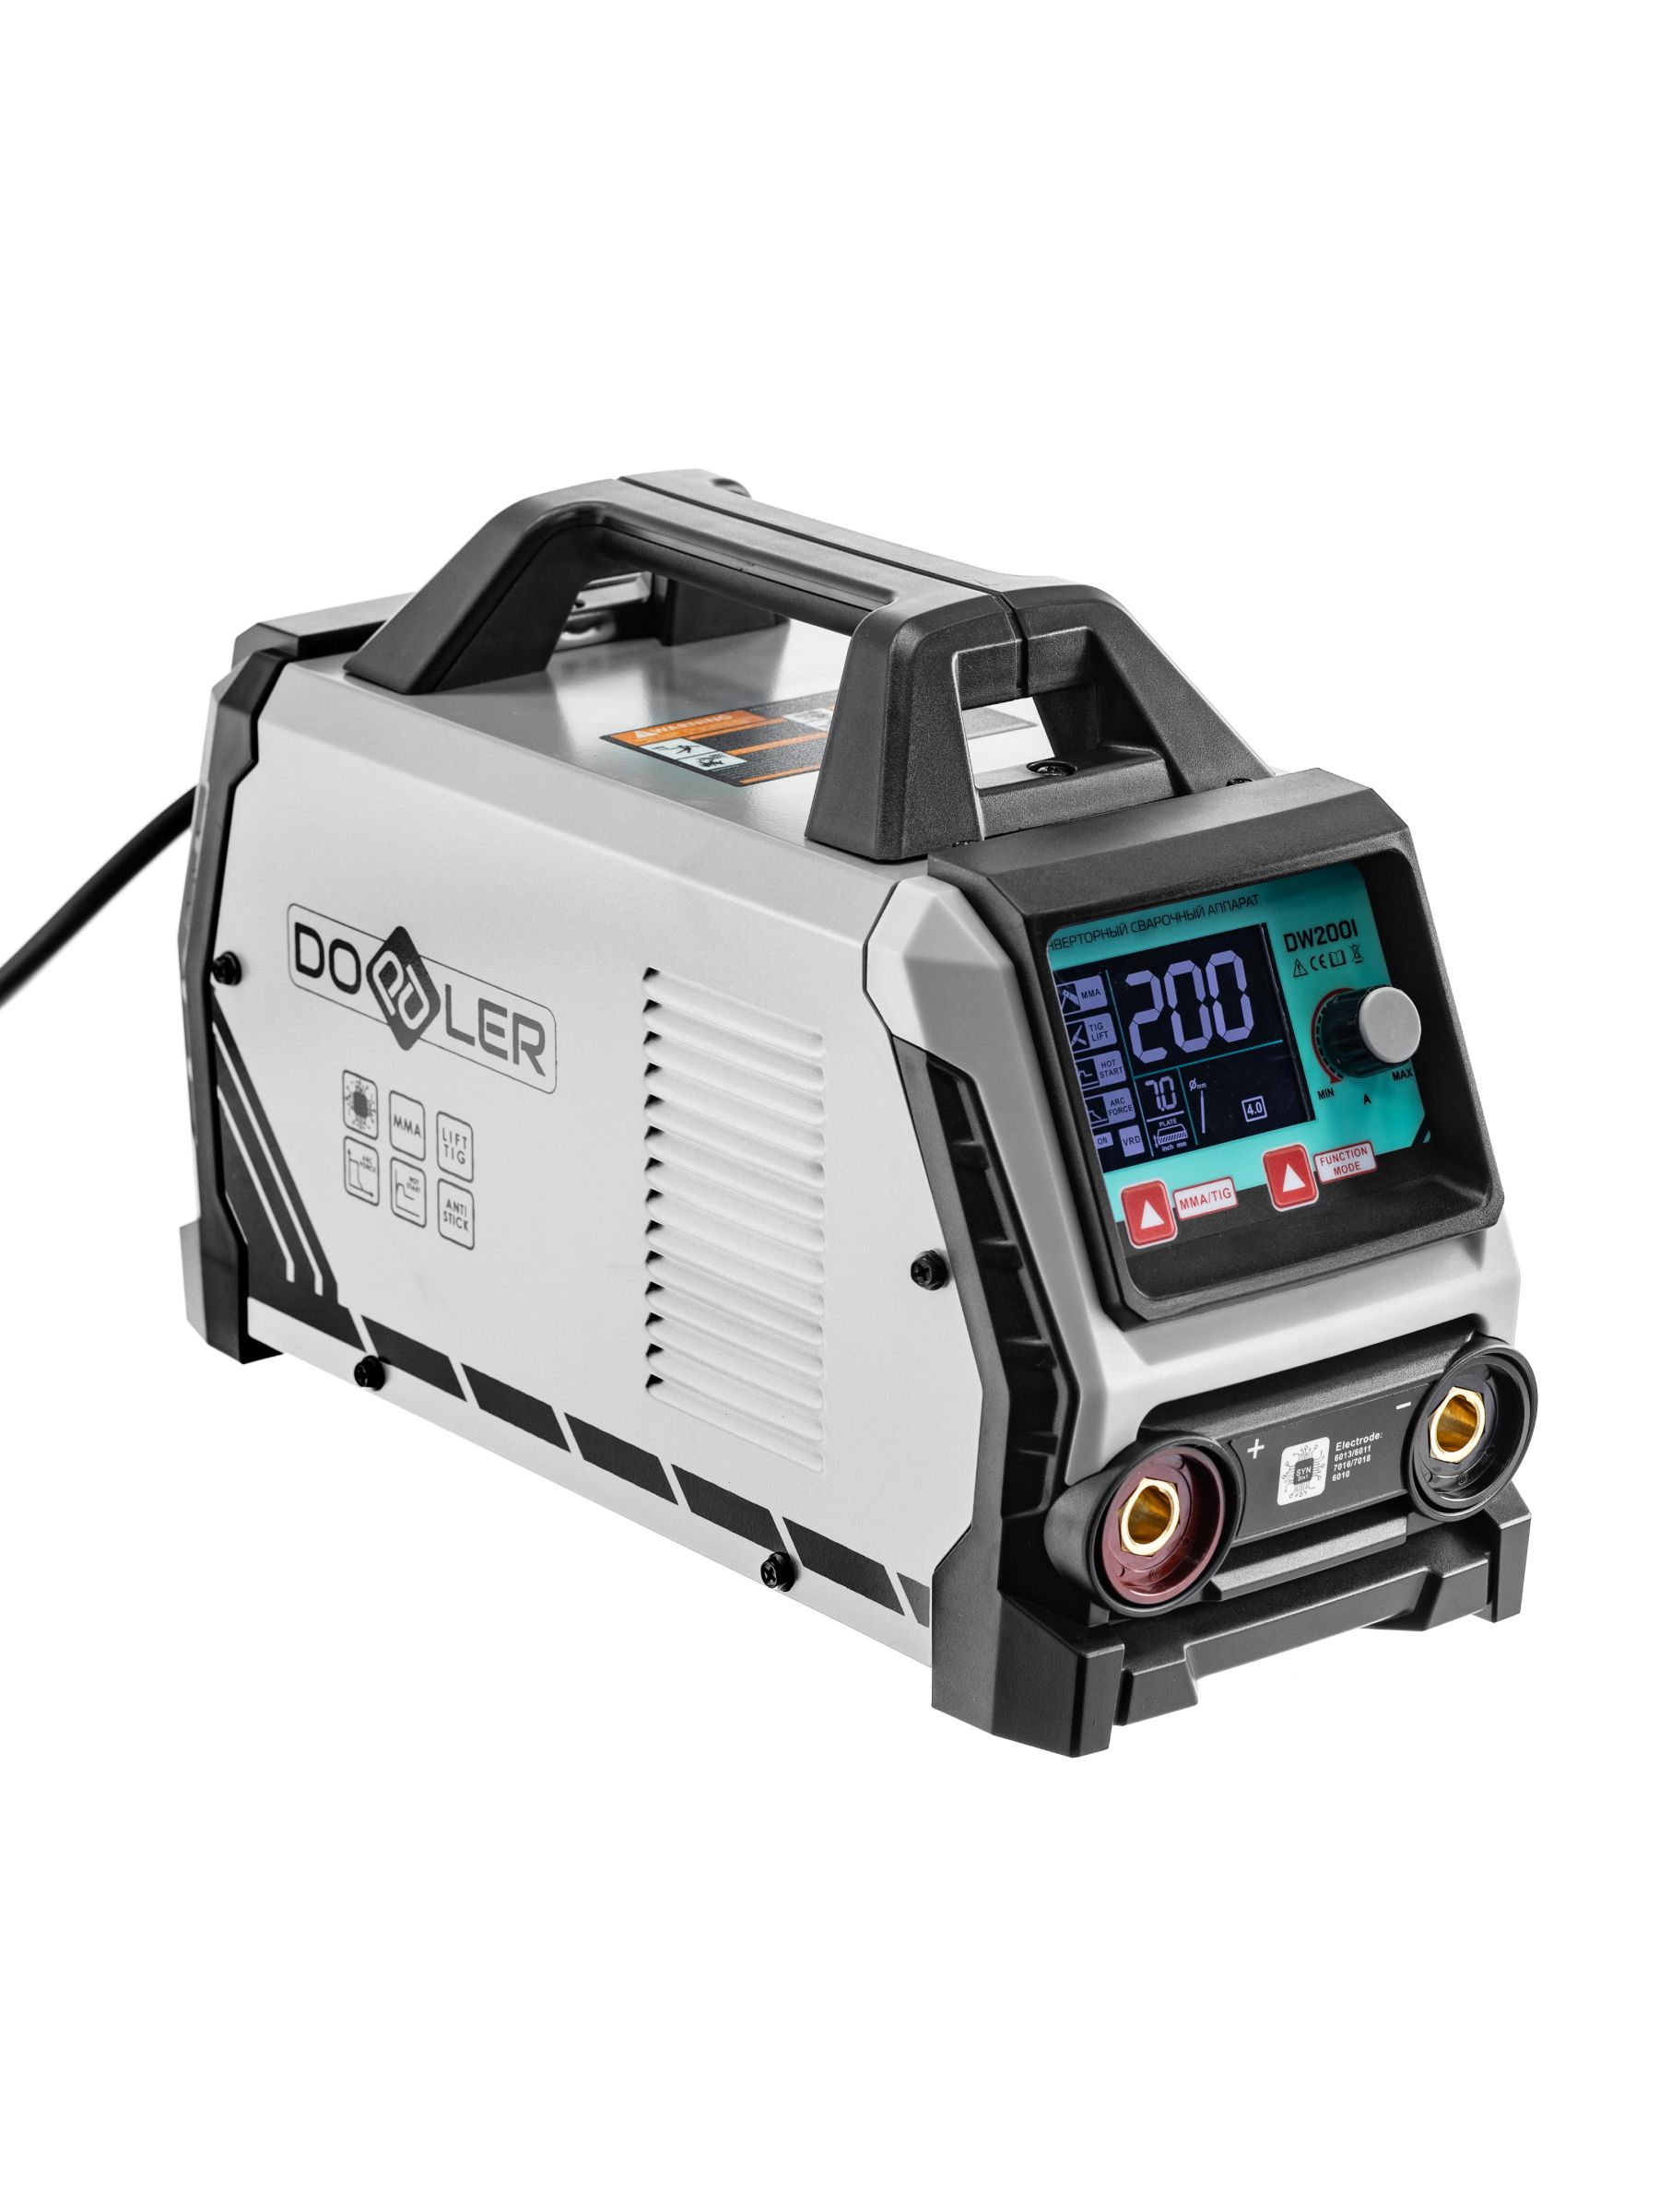
- Сварочный инвертор для ручной дуговой сварки (MMA). Например, DOPPLER DW200I (200 А) или DOPPLER DW220I (220 А) — оба работают электродами 1,6–4 мм и показывают ток на ЖК-экране. Как выбрать аппарат, мы разобрали в статье как выбрать сварочный инвертор.
- Электроды диаметром 2,5–3 мм для начала.
- Сварочная маска (лучше хамелеон), краги, куртка из негорючей ткани или спилка, закрытая обувь.
- Молоток-шлакоотбойник и металлическая щётка.
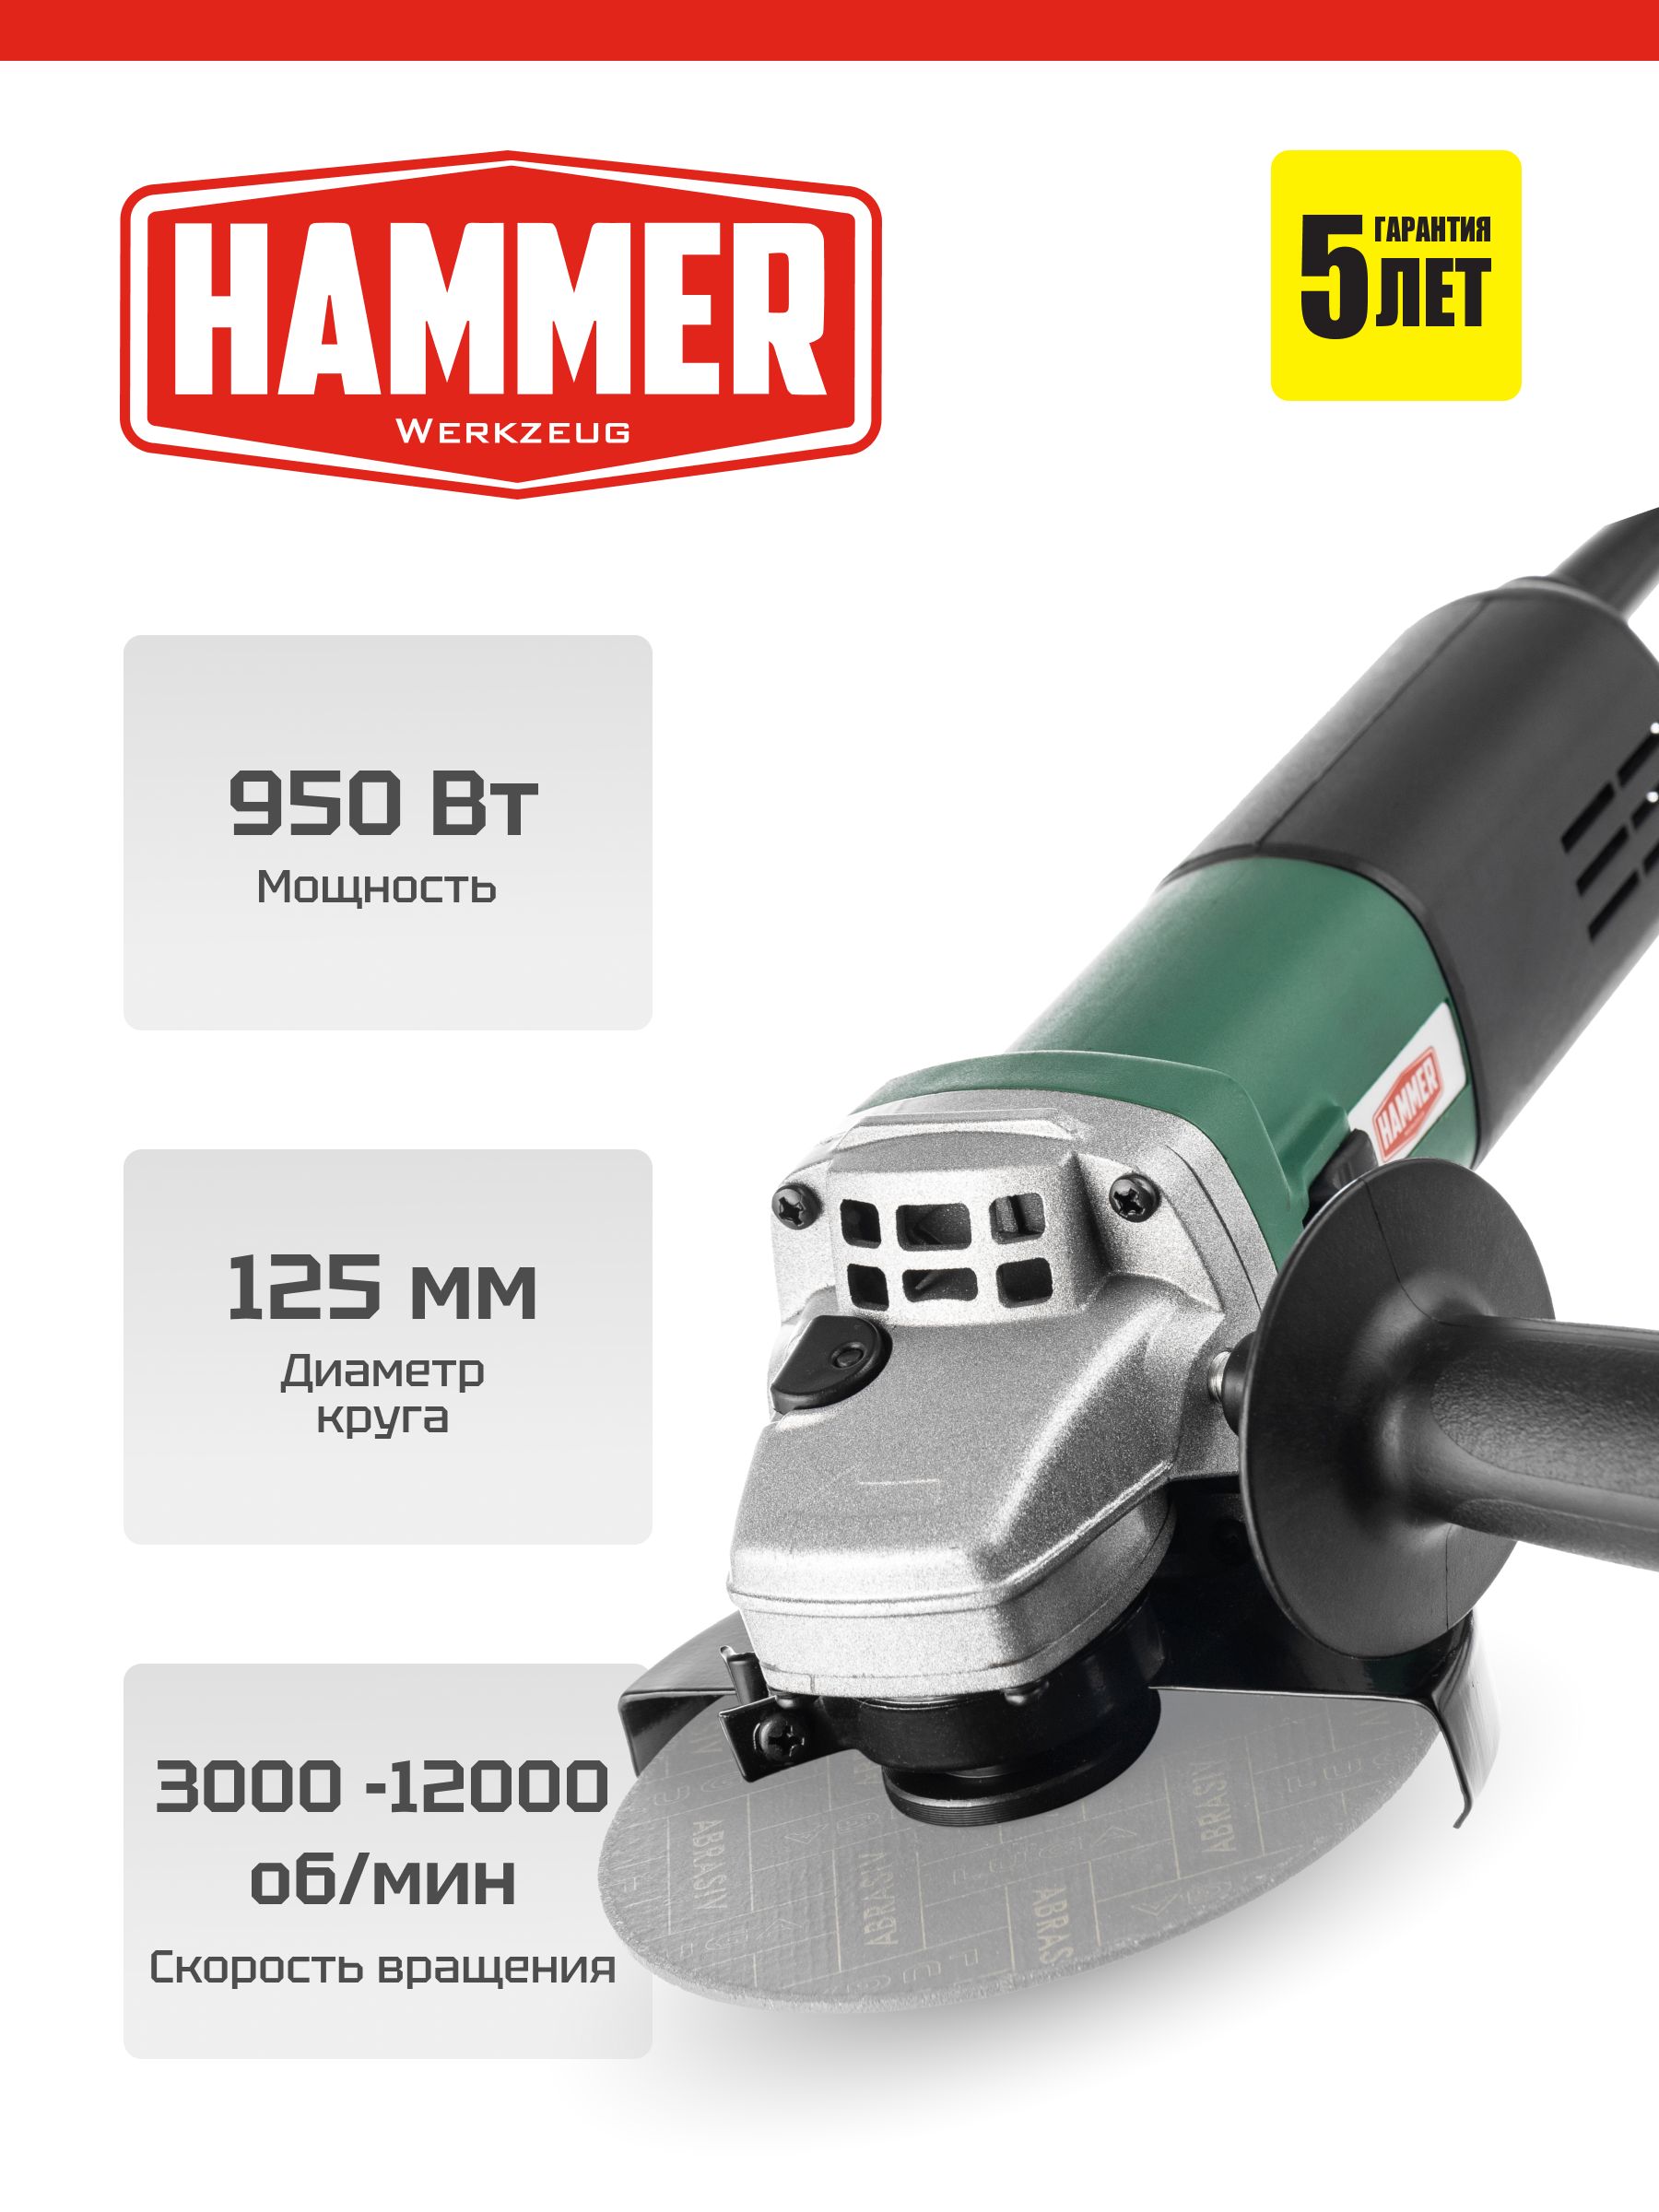
- Болгарка с зачистным кругом или лепестковым диском — чтобы снять ржавчину и краску и сделать фаску. Подойдёт, например, HAMMER USM950E.
- Обрезки металла 3–5 мм для тренировки, струбцины, магнитный уголок.
Перед началом прочитайте статью о безопасности при сварке: маска, защита рук и порядок на рабочем месте обязательны даже для пробного шва.
Шаг 1. Подготовка металла
Дуга плохо зажигается и неровно горит на ржавчине, окалине и краске, а грязь даёт поры в шве. Зачистите кромки до блеска на ширину 15–20 мм от будущего шва. На металле толщиной от 4–5 мм при стыковой сварке снимите фаску, чтобы шов проплавил деталь на всю толщину.
Зажим массы крепите на зачищенное место детали или сварочного стола как можно ближе к шву. Плохой контакт массы — частая причина того, что дуга «плавает», а электрод прилипает. Не цепляйте массу через петли, резьбу и подшипники: ток пойдёт через них и может их повредить.
Если деталь окрашена или оцинкована, снимите покрытие полностью: при сварке по краске и цинку шов получается пористым, а дым особенно вреден.
Шаг 2. Выбор электрода
Для начинающих проще всего электроды с рутиловым покрытием — МР-3, ОЗС-12, АНО-4, АНО-21 и подобные. Они легко поджигаются, дуга горит устойчиво, шлак отделяется хорошо, а многие марки работают на переменном и постоянном токе любой полярности. Их не так критично прокаливать, хотя отсыревшие электроды тоже лучше просушить по режиму с пачки.
Электроды с основным покрытием, например УОНИ-13/55, дают прочный и пластичный шов для ответственных конструкций, но капризнее: обычно их варят на постоянном токе обратной полярности, перед работой обязательно прокаливают по режиму, указанному на пачке, и держат очень короткую дугу. Начинать лучше с рутиловых, а к УОНИ переходить, когда рука уже поставлена.
Шаг 3. Ток по диаметру электрода
Базовое правило — примерно 30–40 А на каждый миллиметр диаметра электрода. Ниже — ориентир для нижнего положения шва. Точный диапазон всегда напечатан на пачке — ориентируйтесь в первую очередь на него.
| Диаметр электрода | Ток, ориентир | Толщина металла |
|---|---|---|
| 2 мм | 40–80 А | 2–3 мм |
| 2,5 мм | 60–100 А | 2–3 мм |
| 3 мм | 80–130 А | 3–5 мм |
| 4 мм | 120–200 А | 4–8 мм |
Для вертикальных швов ток снижают примерно на 10–15 %, для потолочных — примерно на 20 %. Начинайте с середины диапазона и подстраивайте по поведению дуги: если электрод липнет и дуга гаснет — ток мал; если металл течёт, брызги летят во все стороны, а электрод к концу краснеет — ток велик.
Шаг 4. Полярность
Инвертор выдаёт постоянный ток, поэтому важно, к какому разъёму подключён держатель.
- Прямая полярность: держатель на «минусе», масса на «плюсе». Больше тепла уходит в деталь — для металла средней и большой толщины.
- Обратная полярность: держатель на «плюсе», масса на «минусе». Деталь греется меньше — удобно для тонкого металла; обратную полярность обычно требуют электроды с основным покрытием, в том числе УОНИ-13/55.
Какую полярность выбрать, производитель пишет на пачке. Если там указано «постоянный ток обратной полярности» — подключайте держатель к «плюсу».
Шаг 5. Поджиг дуги
Есть два способа:
- Чирканьем — как спичкой: быстро проведите кончиком электрода по металлу рядом с началом шва и сразу приподнимите на 2–3 мм. Так проще начинающим.
- Постукиванием — коснитесь металла торцом и сразу отведите. Способ точнее, подходит для узких мест и для электродов, которые не любят чирканья.
У DW200I и DW220I есть функции Hot Start и Anti Stick: первая кратковременно добавляет ток при поджиге, и дуга загорается легче, вторая снижает ток при залипании, так что прилипший электрод проще оторвать. Если электрод всё же прилип, резко качните его в сторону, чтобы оторвать. Если не отрывается — отпустите электрод из держателя или выключите аппарат. Не пытайтесь отрывать его голой рукой: электрод горячий.
Шаг 6. Угол электрода и длина дуги
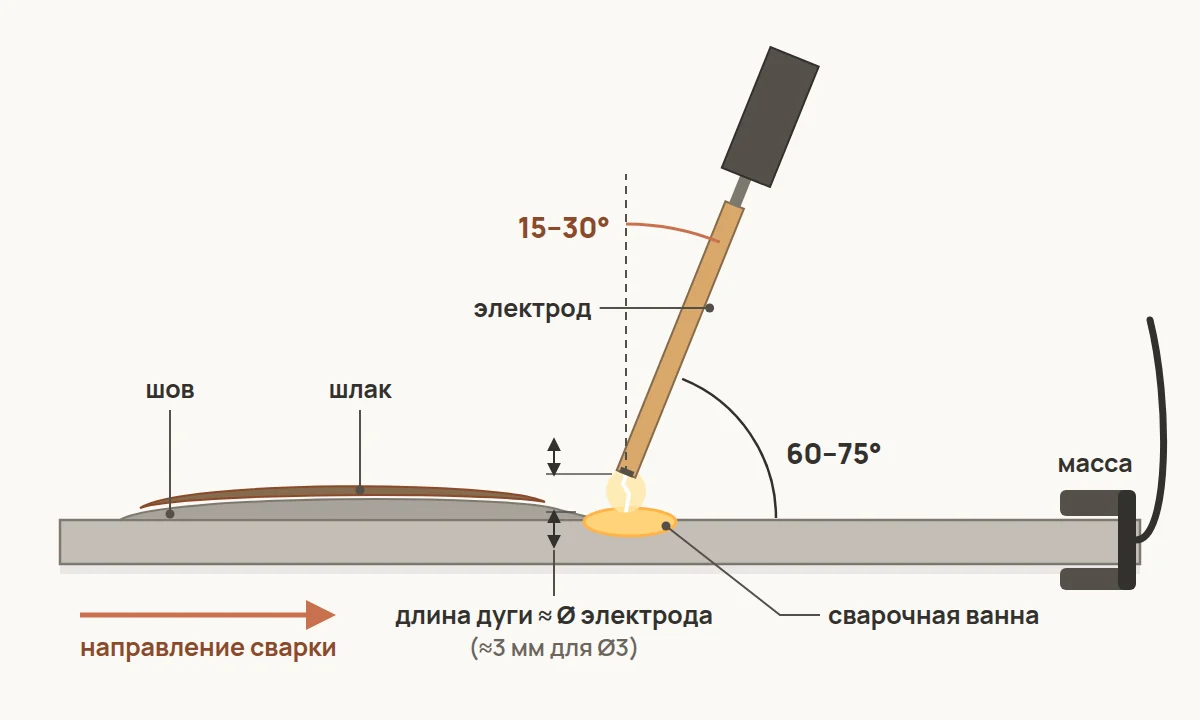
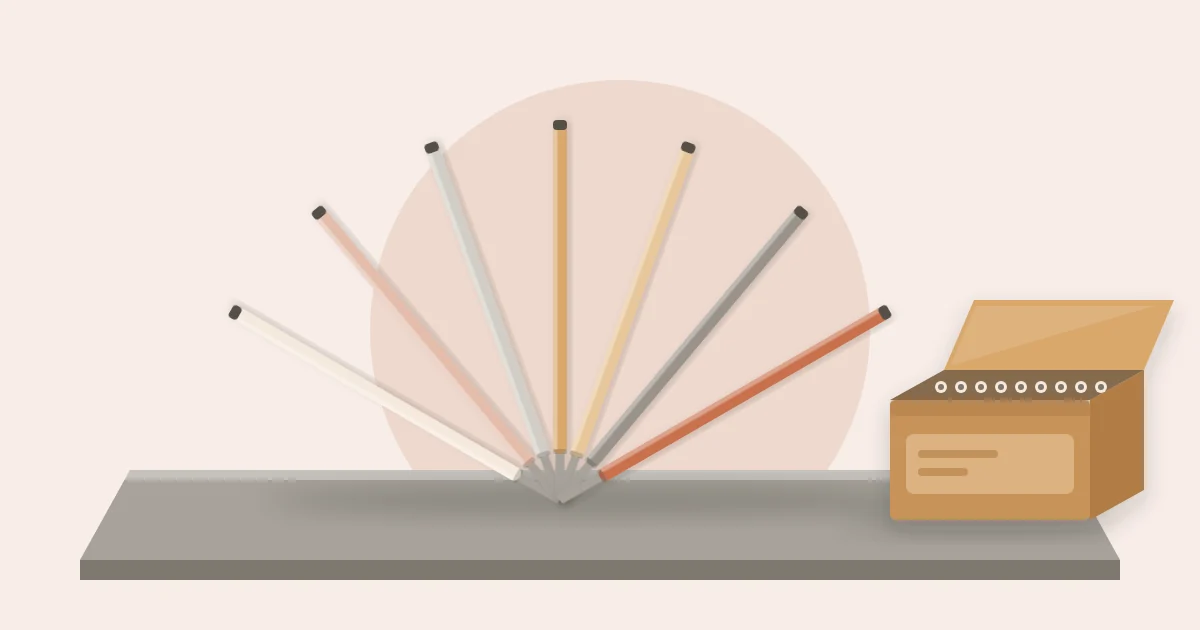
В нижнем положении электрод держат с наклоном примерно 60–75° к поверхности детали (то есть 15–30° от вертикали), наклонив его в сторону движения: «углом назад», когда кончик как бы тянет ванну за собой. Так дуга лучше прогревает металл, а шлак остаётся позади ванны и не затекает вперёд.
Длина дуги — расстояние от кончика электрода до ванны — должна быть примерно равна диаметру электрода: около 3 мм для «тройки». Короткая дуга горит ровно и с мягким потрескиванием. Слишком длинная — шипит, трещит, разбрызгивает металл и даёт поры, потому что защитный газ от покрытия не успевает закрыть ванну. По мере сгорания электрода плавно опускайте руку, чтобы дуга не удлинялась.
Шаг 7. Движения электрода
Электрод одновременно делает три движения: подаётся вниз по мере сгорания, перемещается вдоль шва и, при необходимости, колеблется поперёк.
- Ниточный шов — без поперечных колебаний. Подходит для тонкого металла и корня шва.
- Зигзаг, «ёлочка», полумесяц — поперечные колебания для более широкого шва и хорошего проплава кромок. Задерживайтесь на кромках чуть дольше, чем в центре, — так не будет подрезов.
Скорость подбирайте по ванне: она должна быть примерно в полтора-два раза шире диаметра электрода. Слишком быстро — узкий выпуклый валик и непровар; слишком медленно — перегрев и прожог.
Шаг 8. Прихватки
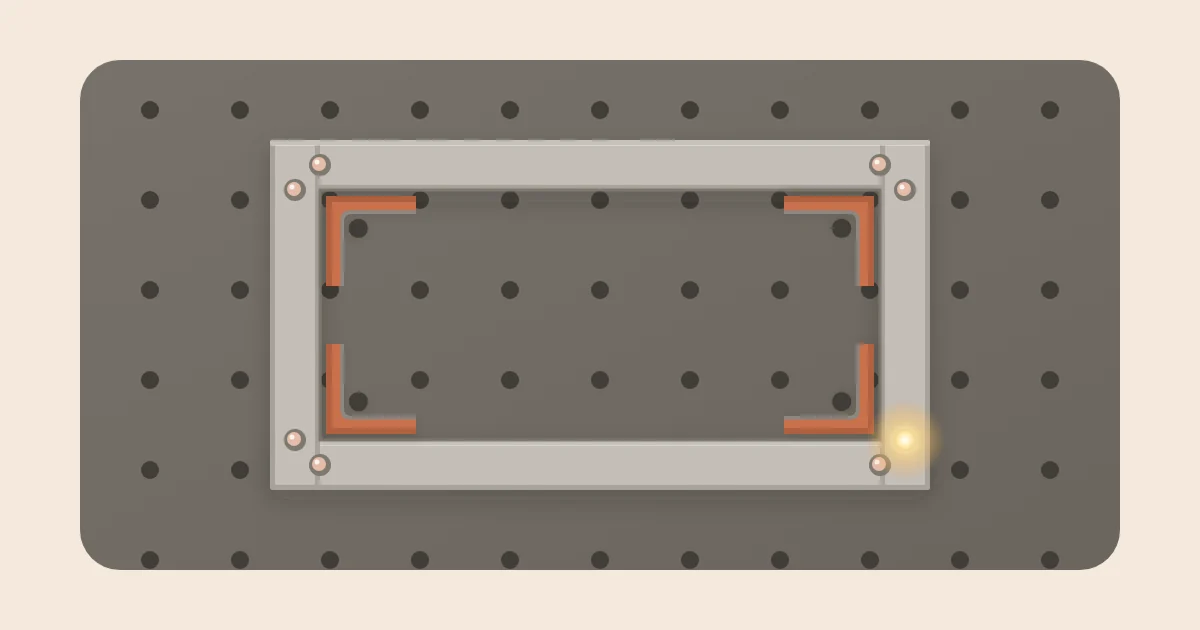
Прежде чем варить сплошной шов, соберите деталь на прихватках — коротких точках по 5–10 мм. Ставьте их по краям и через равные промежутки, проверьте угольником геометрию и только потом варите. Длинный шов в один проход тянет металл, поэтому на длинных соединениях варите участками вразброс, давая металлу остыть.
Шаг 9. Удаление шлака и контроль
Дайте шву немного остыть, отбейте шлак молотком и пройдитесь щёткой. Отбивайте шлак от себя и только в маске или защитных очках: осколки горячие и летят в лицо. Перед вторым проходом шлак нужно удалить полностью, иначе он останется в шве включением.
Типичные дефекты и их причины
| Дефект | Как выглядит | Причины |
|---|---|---|
| Непровар | Шов лежит поверх кромок, стык не проплавлен | Малый ток, слишком быстрое ведение, нет фаски на толстом металле, длинная дуга |
| Прожог | Сквозная дыра в металле | Большой ток, медленное ведение, большой зазор на тонком металле |
| Поры | Пузырьки на поверхности и внутри шва | Сырые электроды, грязный металл, длинная дуга, сквозняк |
| Подрезы | Канавка вдоль края шва | Большой ток, длинная дуга, неправильный угол, нет задержки на кромках |
| Шлаковые включения | Тёмные вкрапления в шве | Не отбит шлак между проходами, шлак затекает вперёд ванны |
Если сомневаетесь в качестве, сварите пробный образец и сломайте его в тисках: хороший шов рвётся по основному металлу, а не по границе валика.
Типичные ошибки новичка
- Масса закреплена далеко или на ржавчине — дуга нестабильна.
- Держать дугу слишком длинной «чтобы видеть» — отсюда брызги и поры.
- Варить отсыревшими электродами, особенно основными.
- Ставить ток «на глаз», не глядя на пачку.
- Сразу варить длинный шов без прихваток — деталь ведёт.
Безопасность
Никогда не смотрите на дугу без маски — даже мельком. Работайте в сухих перчатках и обуви, на сухом месте, с исправными кабелями. Уберите горючее из зоны работ, держите рядом огнетушитель или воду и после окончания работ понаблюдайте за местом: тлеющие материалы могут загореться позже. Проветривайте помещение — дым от покрытия электродов вреден.
Итог
Зачищенный металл, масса рядом со швом, рутиловый электрод 3 мм, ток по пачке, короткая дуга и наклон «углом назад» — этого хватит, чтобы уже в первый вечер получить ровный шов. Потренируйтесь на обрезках: сначала валики на пластине, потом угловые и стыковые соединения, и только затем переходите к настоящей конструкции.