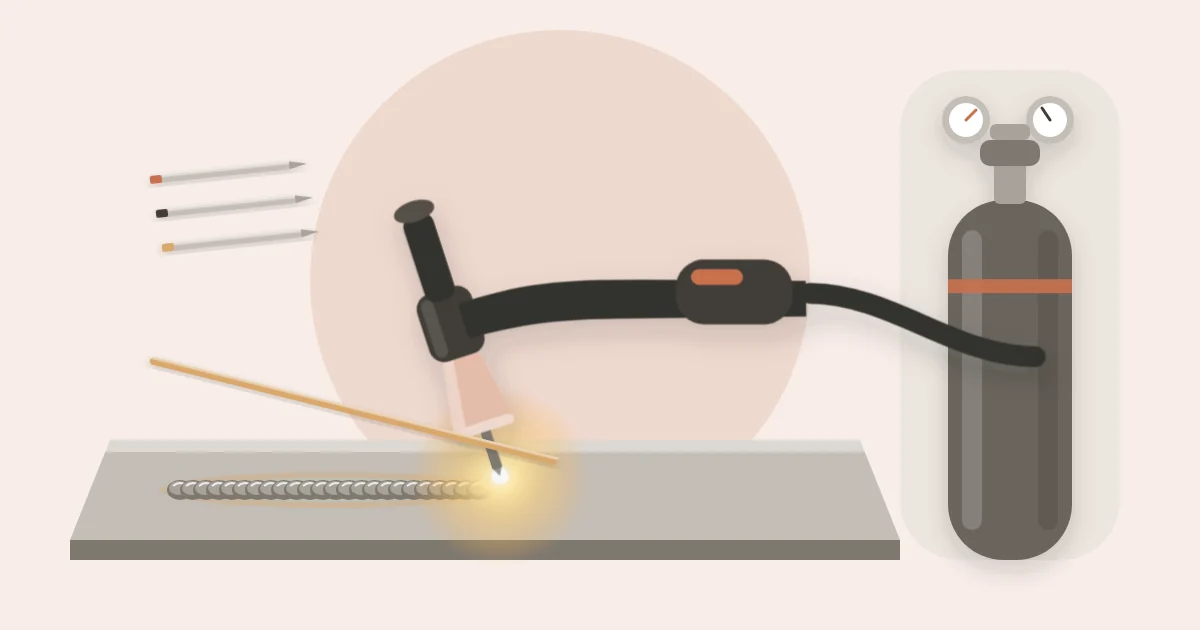
TIG LIFT — это режим аргонодуговой сварки неплавящимся вольфрамовым электродом, в котором дуга зажигается касанием: вольфрам прикасают к детали и плавно приподнимают, а аппарат в этот момент ограничивает ток, чтобы электрод не прилип и не загрязнил шов. Многие MMA-инверторы умеют так работать, и это недорогой способ попробовать аргонную сварку стали и нержавейки. Но чтобы начать, к аппарату нужно докупить горелку, газ и редуктор, и у такого TIG есть ограничения.
Кому и для чего
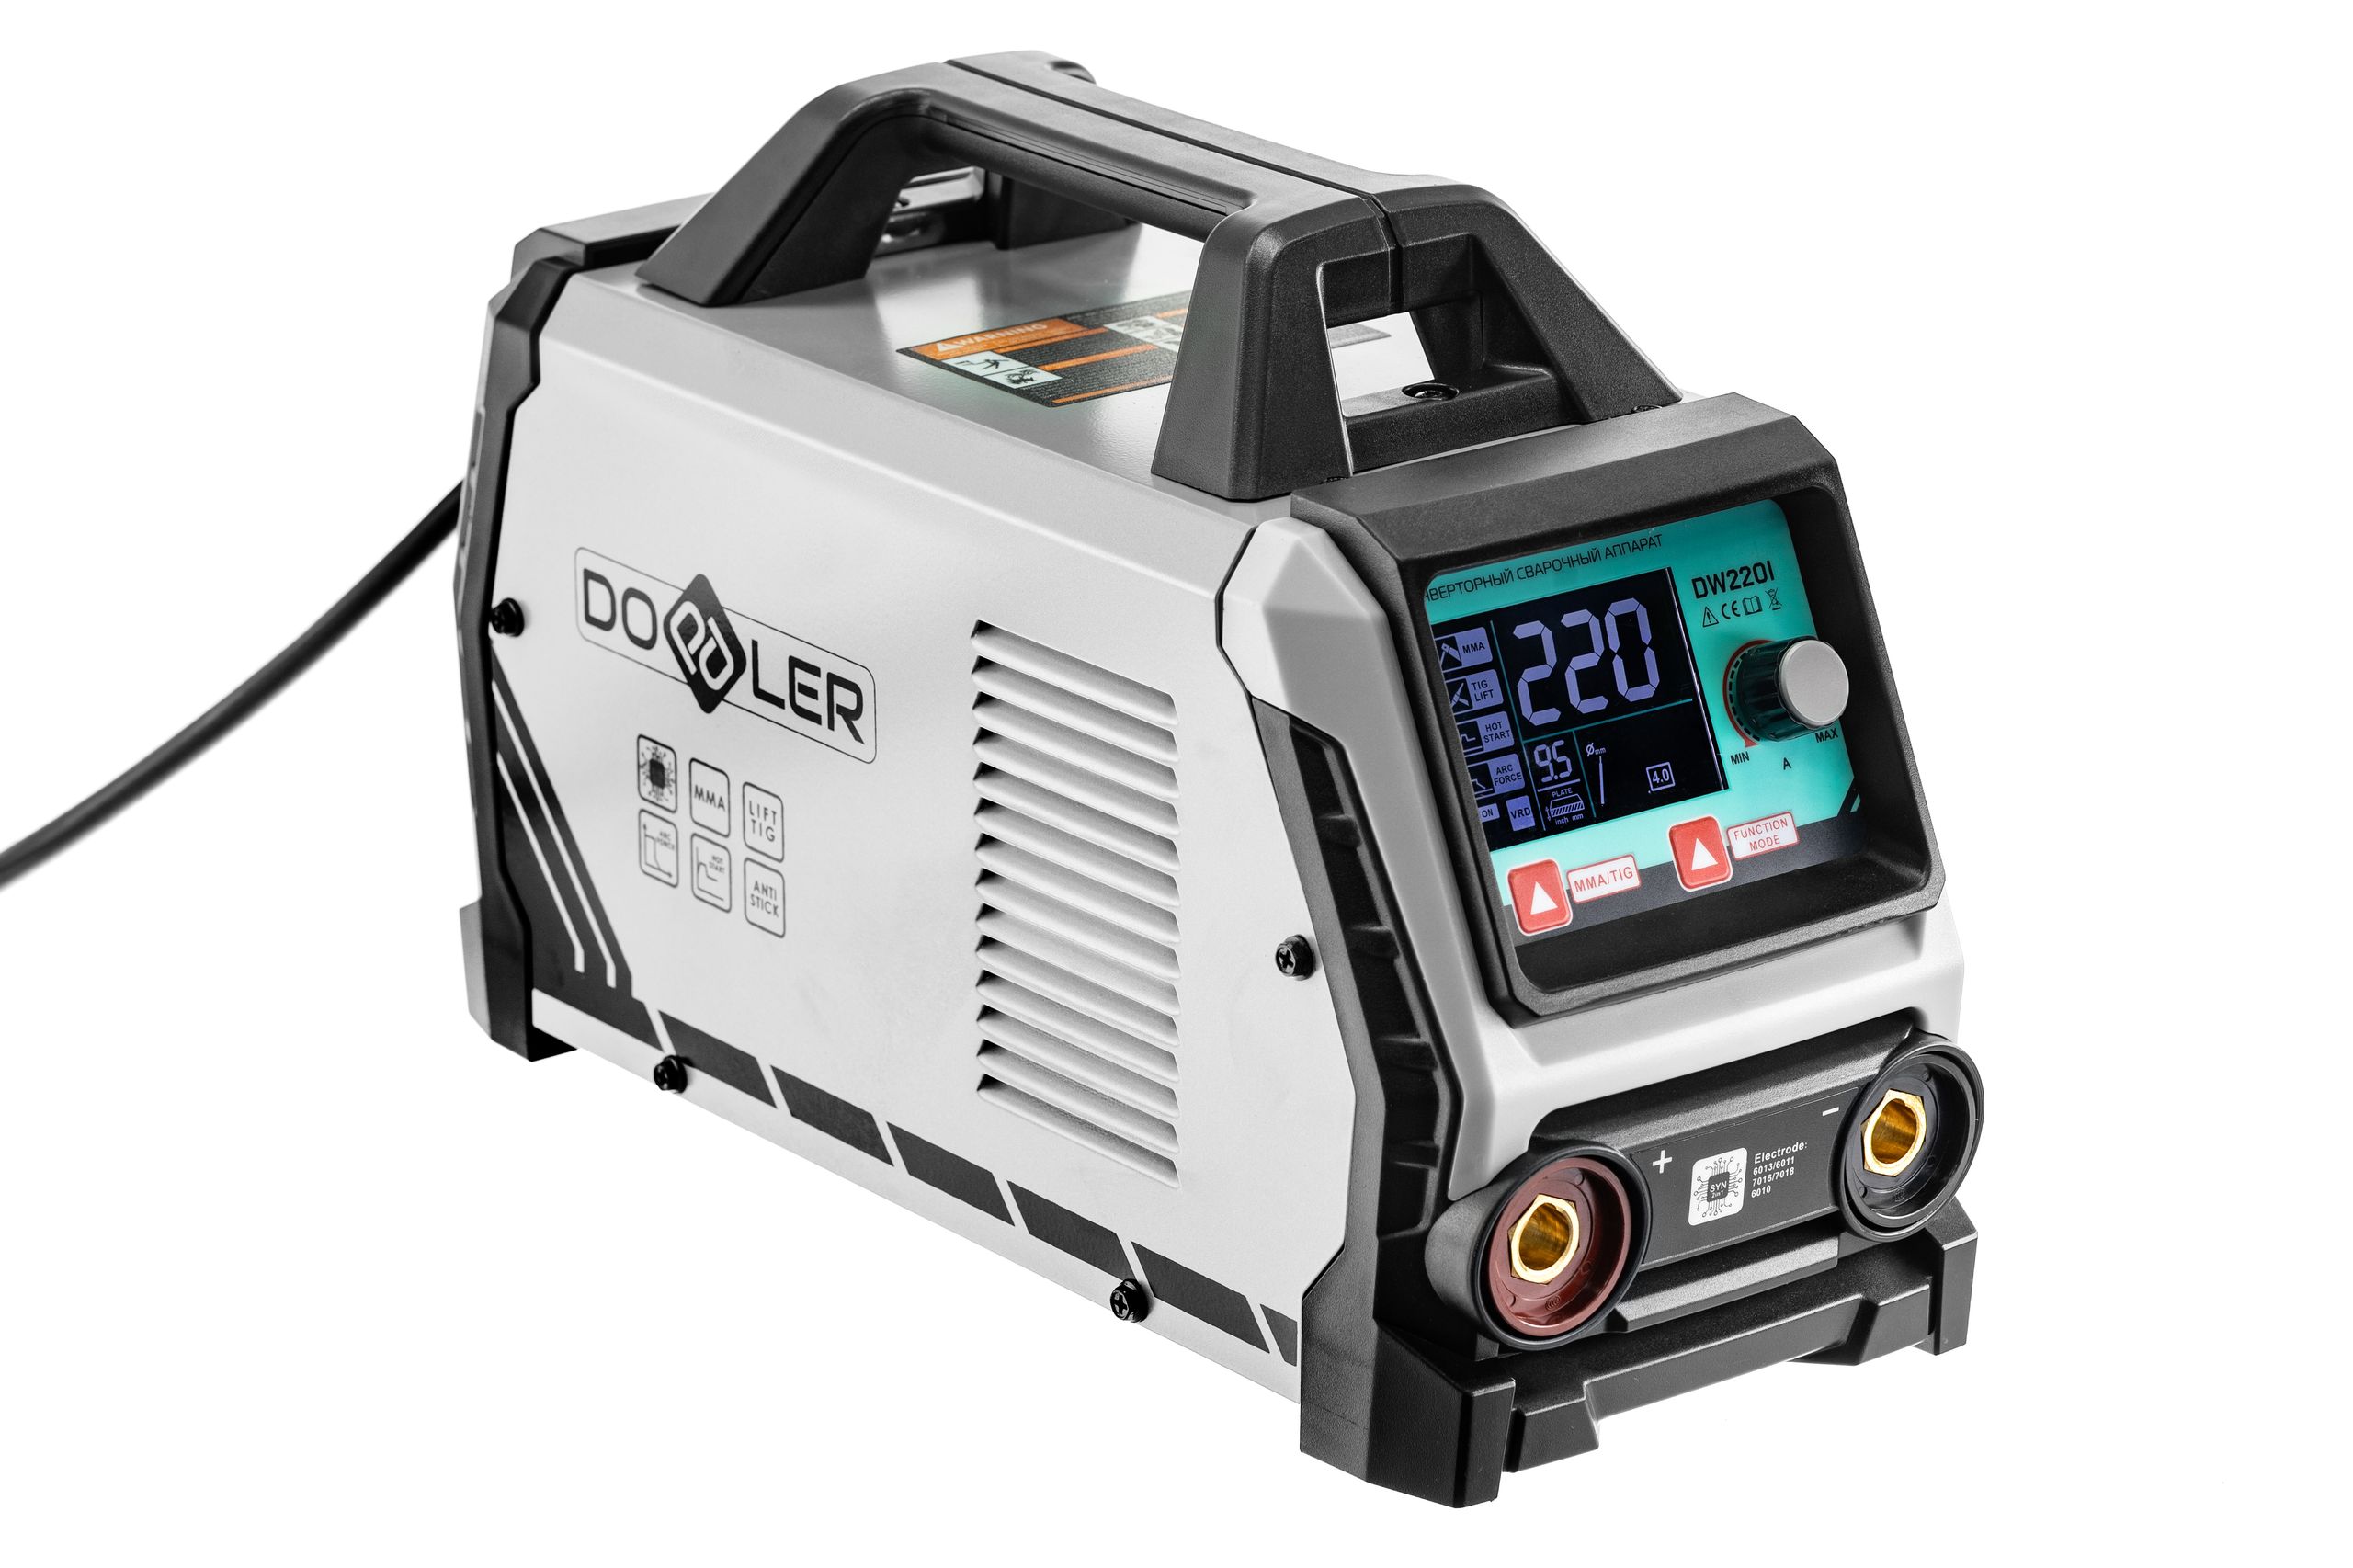
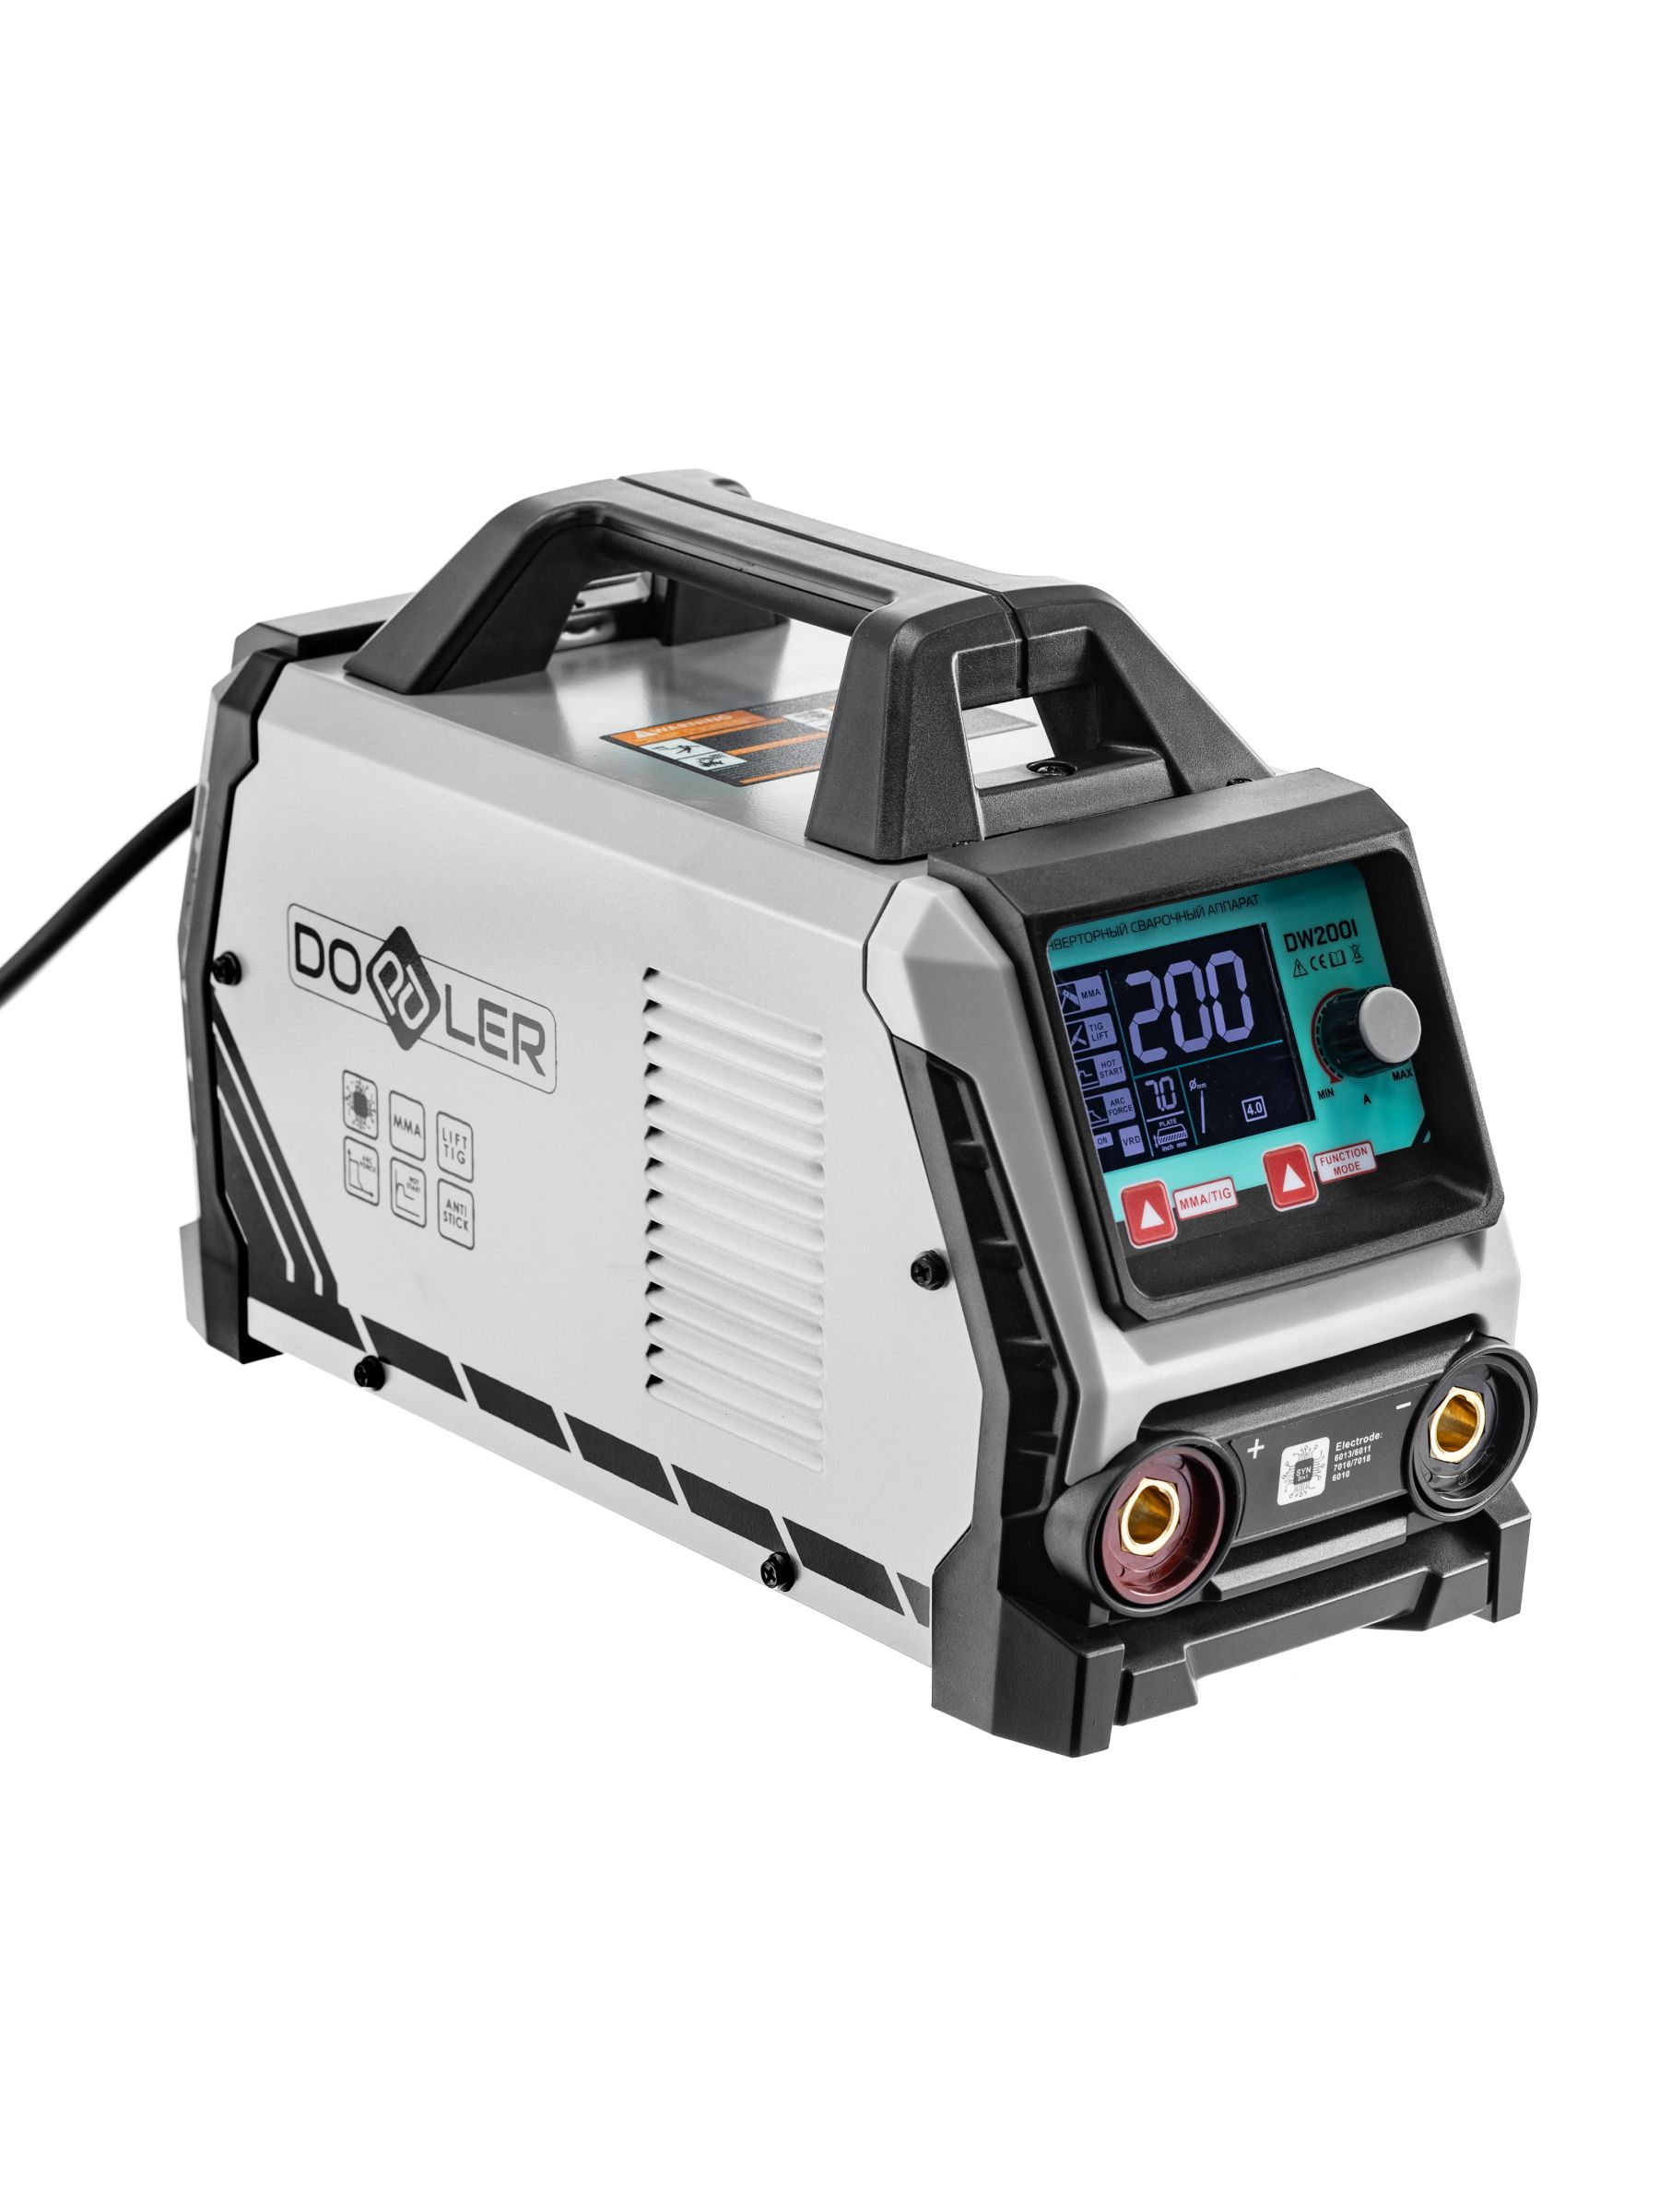
Тем, у кого уже есть инвертор с режимом TIG LIFT, и тем, кто выбирает аппарат «на вырост». Например, DOPPLER DW200I (200 А) и DOPPLER DW220I (220 А) — MMA-инверторы с режимом TIG LIFT; горелка и аргон к ним в комплект не входят и приобретаются отдельно. Как выбирать инвертор в целом, разобрано в статье как выбрать сварочный инвертор.
Чем TIG LIFT отличается от «настоящего» TIG
У специализированных TIG-аппаратов дуга зажигается бесконтактно — высокочастотным разрядом (HF), а подачей газа управляет кнопка на горелке через встроенный клапан: газ идёт заранее и продолжает идти после сварки. Часто есть плавное нарастание и спад тока, педаль, импульсный режим, а у аппаратов AC/DC — переменный ток для алюминия.
В режиме LIFT на MMA-инверторе всё проще:
- поджиг только касанием — кончик вольфрама прикасается к металлу;
- газ включают и выключают вручную вентилем на горелке;
- обычно нет продувки газом после окончания и плавного спада тока — это компенсируют техникой;
- ток только постоянный — алюминий так не сварить.
| Параметр | TIG LIFT на MMA-инверторе | Специализированный TIG |
|---|---|---|
| Поджиг | Касанием с отрывом | Бесконтактный HF (часто есть и LIFT) |
| Газ | Вентиль на горелке, вручную | Клапан в аппарате, кнопкой |
| Продувка после сварки | Держите горелку и газ вручную | Задаётся в настройках |
| Род тока | Постоянный | Постоянный; у AC/DC — и переменный |
| Алюминий | Нет | Да, на AC/DC-аппаратах |
| Сталь, нержавейка | Да | Да |
Что докупить
Горелка с вентилем
Нужна TIG-горелка с газовым вентилем на рукоятке и силовым разъёмом, совпадающим с гнездом вашего аппарата (уточните тип разъёма по инструкции). Газ в такую горелку подаётся шлангом напрямую от редуктора, минуя аппарат. Горелку выбирают с цанговым зажимом под диаметр вольфрама, который собираетесь использовать, и с керамическими соплами нескольких размеров.
Баллон с аргоном
Для TIG нужен чистый аргон, а не сварочная смесь аргона с углекислотой для полуавтомата: CO₂ в смеси окисляет вольфрам. Берите аргон высокой чистоты — это указано в паспорте газа.
Редуктор с расходомером
Аргоновый редуктор с ротаметром или манометром расхода — он понижает давление баллона и позволяет выставить расход в литрах в минуту. Кислородный или углекислотный редуктор для этого не подходит.
Вольфрамовые электроды
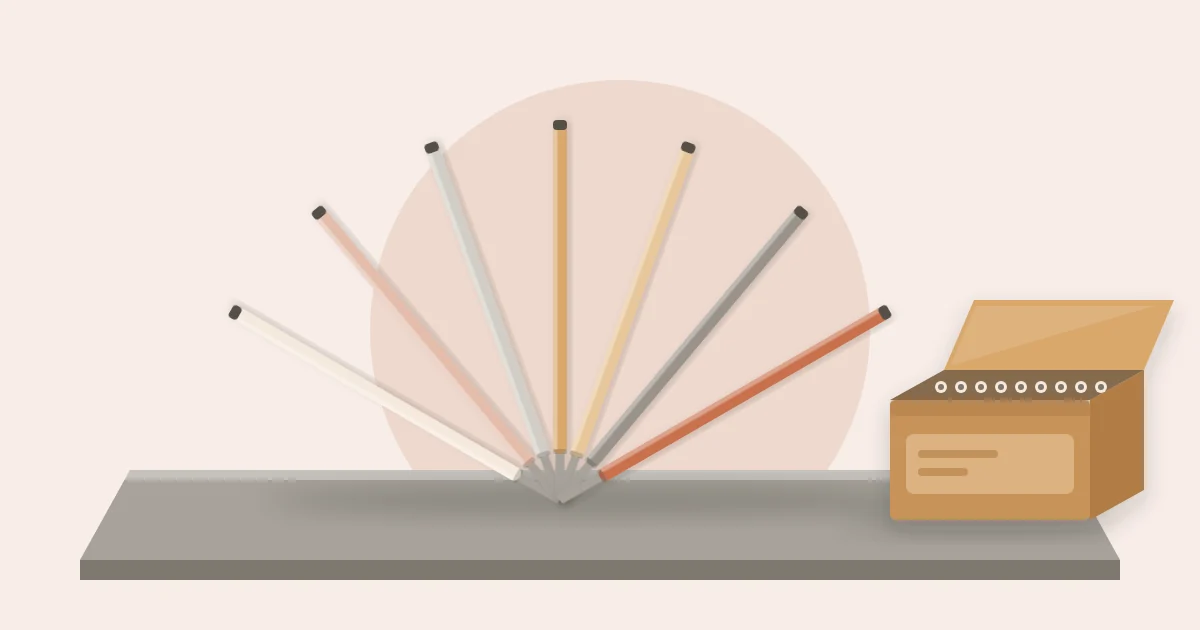
Для постоянного тока подойдут лантанированные, церированные или многокомпонентные электроды. Тип узнают по цветной метке на торце:
| Марка | Легирующая добавка | Цвет метки | Постоянный ток (сталь, нержавейка) |
|---|---|---|---|
| WL-20 | Оксид лантана 2 % | Синий | Да, хороший универсальный выбор |
| WL-15 | Оксид лантана 1,5 % | Золотой | Да |
| WC-20 | Оксид церия 2 % | Серый | Да, лёгкий поджиг на малых токах |
| WT-20 | Оксид тория 2 % | Красный | Да, но содержит слаборадиоактивный торий — в быту удобнее WL или WC |
| WP | Чистый вольфрам | Зелёный | Нет, для переменного тока |
| WZ3 / WZ8 | Оксид циркония 0,3 / 0,8 % | Коричневый / белый | Нет, для переменного тока |
Цветовая маркировка стандартизирована (ISO 6848), но в спорных случаях смотрите надпись на упаковке. Для начала хватит электродов 1,6 и 2,4 мм. Вольфрам для постоянного тока затачивают на конус, риски от заточки — вдоль электрода, а не поперёк.
Присадочные прутки
Под металл детали: для низкоуглеродистой стали — стальные прутки соответствующей марки, для нержавейки — нержавеющие. Тонкие детали с плотной подгонкой можно сваривать и без присадки, одним переплавлением кромок.
Подключение и полярность
Для TIG на постоянном токе используют прямую полярность: горелка подключается к «минусу», масса — к «плюсу». Так основная часть тепла уходит в деталь, а вольфрамовый электрод не перегревается и держит заточку. Обратите внимание: это противоположно привычной обратной полярности для многих штучных электродов — после сварки электродом не забудьте поменять кабели местами.
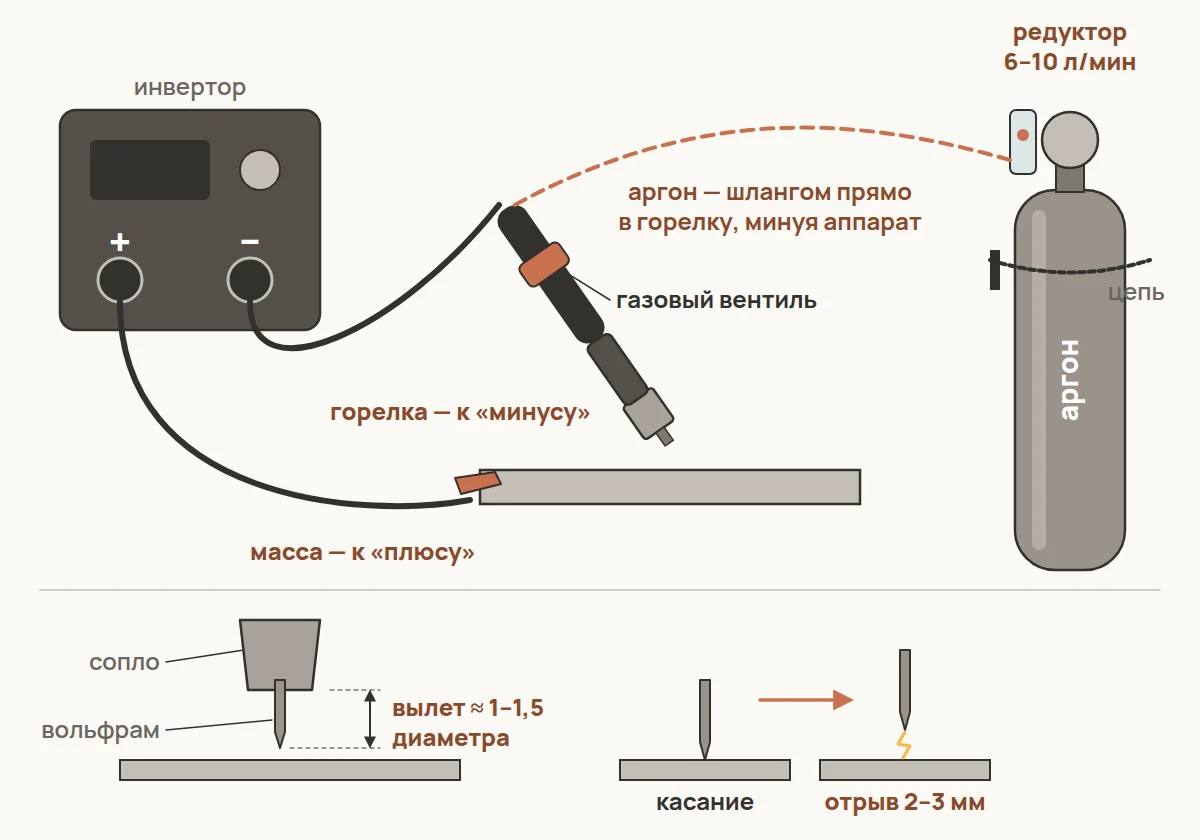
- Горелку — в гнездо «−», кабель массы — в «+».
- Газовый шланг горелки — к редуктору на баллоне.
- Выберите на аппарате режим TIG. Если в MMA у вас были включены Hot Start и Arc Force, в режиме TIG они не нужны; точное поведение режима — по инструкции к аппарату.
- Откройте вентиль баллона, затем вентиль горелки и выставьте расход аргона. Ориентир для работы в помещении — 6–8 л/мин, при большом сопле или сквозняке — 8–10 л/мин. Чрезмерный расход создаёт завихрения и подсасывает воздух.
- Вылет вольфрама из сопла — примерно на его диаметр-полтора, при сварке в угол — чуть больше.
Как зажигать и вести дугу
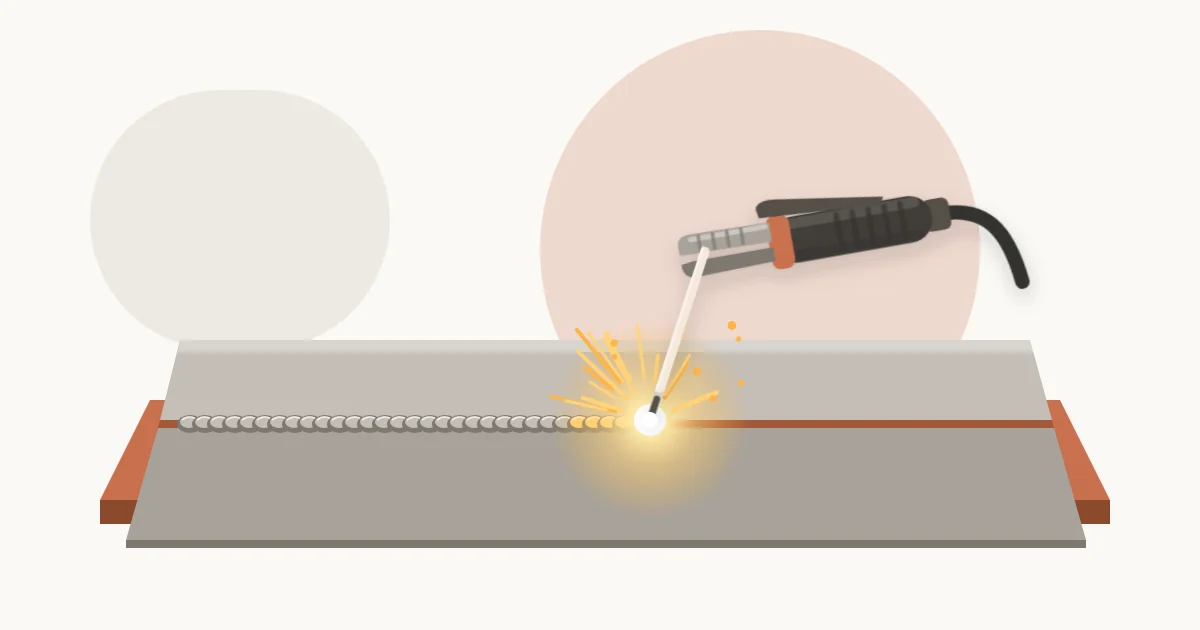
- Откройте газ на горелке, дайте ему пройти 2–3 секунды.
- Опустите сопло кромкой на деталь рядом с началом шва и перекатом горелки коснитесь кончиком вольфрама металла.
- Плавно отведите вольфрам на 2–3 мм — загорится дуга. Отрыв должен быть спокойным: резкий удар и отдёргивание оставляют вольфрам в шве и тупят электрод.
- Прогрейте начало до появления блестящей ванны, подавайте присадку в передний край ванны, не касаясь ею вольфрама.
- Горелку наклоните примерно на 10–20° от вертикали так, чтобы сопло смотрело по ходу шва, дугу держите короткой.
- В конце шва плавно удлините дугу и оторвите горелку, но не уводите её сразу: подержите сопло над кратером несколько секунд, чтобы аргон защитил остывающий металл и вольфрам. Потом перекройте вентиль.
Ток для стали и нержавейки ориентировочно — около 30–40 А на 1 мм толщины металла, затем подстройка по ванне. Удобно, что на аппаратах DOPPLER ток выставляется с шагом 1 А.
Для чего годится TIG LIFT
- Нержавейка — перила, ёмкости, детали кухонного и пищевого оборудования. Главное достоинство TIG — чистый шов без шлака и брызг.
- Тонкая углеродистая сталь — аккуратные швы на тонком металле, где электродом легко прожечь.
- Медь и латунь — в принципе варятся на постоянном токе, но требуют опыта и мощности на прогрев.
- Алюминий — нет. На алюминии есть прочная тугоплавкая оксидная плёнка, которую разрушает только полупериод обратной полярности переменного тока. На постоянном токе прямой полярности с аргоном она не очищается, ванна не сливается. Для алюминия нужен AC/DC-аппарат.
Типичные ошибки
- Горелка на «плюсе». Вольфрам перегревается, оплавляется в шарик, дуга блуждает.
- Сварочная смесь вместо чистого аргона — вольфрам быстро окисляется, шов грязный.
- Касание ванны вольфрамом. Электрод загрязнён — остановитесь и переточите его, иначе дуга будет нестабильной.
- Забыли открыть газ — вольфрам мгновенно синеет и чернеет, шов пористый.
- Отвели горелку сразу после обрыва дуги — окисленный кратер и потемневший вольфрам.
- Сквозняк или вентилятор сдувают защиту — чёрный пористый шов.
- Грязный металл. TIG очень чувствителен к маслу и окалине: зачистите и обезжирьте кромки.
Безопасность
- Дуга TIG даёт сильное ультрафиолетовое излучение — маска, закрытая одежда без открытых участков кожи и перчатки обязательны. Подробно — в статье о безопасности при сварке.
- Аргон тяжелее воздуха, не имеет запаха и в замкнутом пространстве, в яме или подвале вытесняет кислород. Работайте в проветриваемом помещении, закрывайте вентиль баллона после работы.
- Баллон закрепите вертикально цепью или хомутом, держите вдали от источников тепла и места сварки.
- Затачивайте вольфрам в очках. Электроды WT содержат оксид тория — он слабо радиоактивен. При обычном обращении с электродом риск невелик, главное — не вдыхать пыль при заточке: точите с отсосом или на улице, в респираторе, а пыль не разносите. Проще сразу взять WL или WC — они для постоянного тока работают не хуже.
- Нержавейку перед сваркой не держите в руках в масляных перчатках, а после сварки не трогайте без перчаток: деталь остаётся горячей.
Итог
TIG LIFT на MMA-инверторе — простой вход в аргонную сварку: поджиг касанием, газ — вентилем на горелке. Докупите горелку с вентилем, баллон чистого аргона, аргоновый редуктор, вольфрам WL-20 или WC-20 и присадку. Подключайте горелку к «минусу». Такой режим хорош для стали и особенно нержавейки, но алюминий на постоянном токе не сварить — для него нужен AC/DC-аппарат.