Штангенциркуль — универсальный и самый востребованный высокоточный инструмент в арсенале любого мастера, автослесаря, токаря и столяра. Обычная строительная рулетка или металлическая линейка позволяют оценить размер лишь с точностью до 0,5–1 миллиметра. Однако при подборе сверла под метрическую резьбу, калибровке толщины тормозного диска, проверке внутреннего диаметра сантехнической трубы или выборке мебельного паза погрешность в полмиллиметра приводит к браку заготовки.
Классический механический штангенциркуль типа ШЦ-I позволяет за секунды измерять внешние габариты, внутренние отверстия и глубины глухих пазов с точностью до 0,1 или 0,05 мм без батареек и электроники. Однако многие домашние мастера испытывают затруднения при чтении дополнительной шкалы — нониуса. В этом руководстве мы разберем принцип работы нониуса по ГОСТ 166-89, технику безошибочных измерений и правила поверки инструмента.
3 сценария практического использования штангенциркуля
- Подбор точного диаметра сверла под нарезание внутренней резьбы М8. На сверле стерлась заводская маркировка. Измерение цилиндрического хвостовика нижними губками штангенциркуля: нулевая риска нониуса стоит правее 6 мм, а совпадение штрихов приходится ровно на восьмую риску при цене деления 0,1 мм. Точный замер — 6,8 мм (идеально под шаг резьбы 1,25 мм!). Техника резания резьбы описана в нарезание резьбы метчиком и плашкой.
- Контроль внутреннего диаметра раструба полипропиленовой трубы перед пайкой. Измерение верхними остроконечными губками: считывание внутреннего диаметра 20,4 мм, фиксация стопорного винта рамки для переноса размера. Сварка труб описана в пайка полипропиленовых труб.
- Замер глубины глухого отверстия под мебельную петлю сверлом Форстнера 35 мм. Выдвижение тонкого стального щупа-глубиномера из торца штанги, упор в дно паза: считывание ровно 11,8 мм (запас до лицевой стороны 16-мм фасада составляет 4,2 мм, фасад не пробит). Тонкости сборки шкафов читайте в сборка кухонного гарнитура.
Анатомия штангенциркуля ШЦ-I (по ГОСТ 166-89)
- Основная штанга: стальная линейка с миллиметровыми делениями от 0 до 125 (или 150) мм;
- Нижние широкие губки: для наружных измерений (диаметр валов, толщина досок, болтов);
- Верхние остроконечные губки: для внутренних измерений (диаметры отверстий, ширина пазов);
- Подвижная рамка с нониусом: каретка, скользящая по штанге с нанесенной вспомогательной шкалой;
- Стопорный винт: фиксирует положение рамки на штанге, чтобы зафиксировать замер и аккуратно считать показания при плохом освещении;
- Штырь-глубиномер: тонкая плоская рейка, выдвигающаяся из хвостовика штанги синхронно с движением губок.
Принцип работы и чтение нониуса с точностью 0,1 и 0,05 мм
Шкала нониуса основана на оптическом совмещении штрихов. Длина шкалы нониуса из 10 делений равна ровно 19 мм на основной штанге, а значит, каждое деление нониуса равно 1,9 мм (то есть на 0,1 мм меньше двух миллиметров). При сдвиге рамки на каждые 0,1 мм со штрихом штанги будет совпадать ровно следующий по порядку штрих нониуса.
Алгоритм считывания показания за 2 шага:
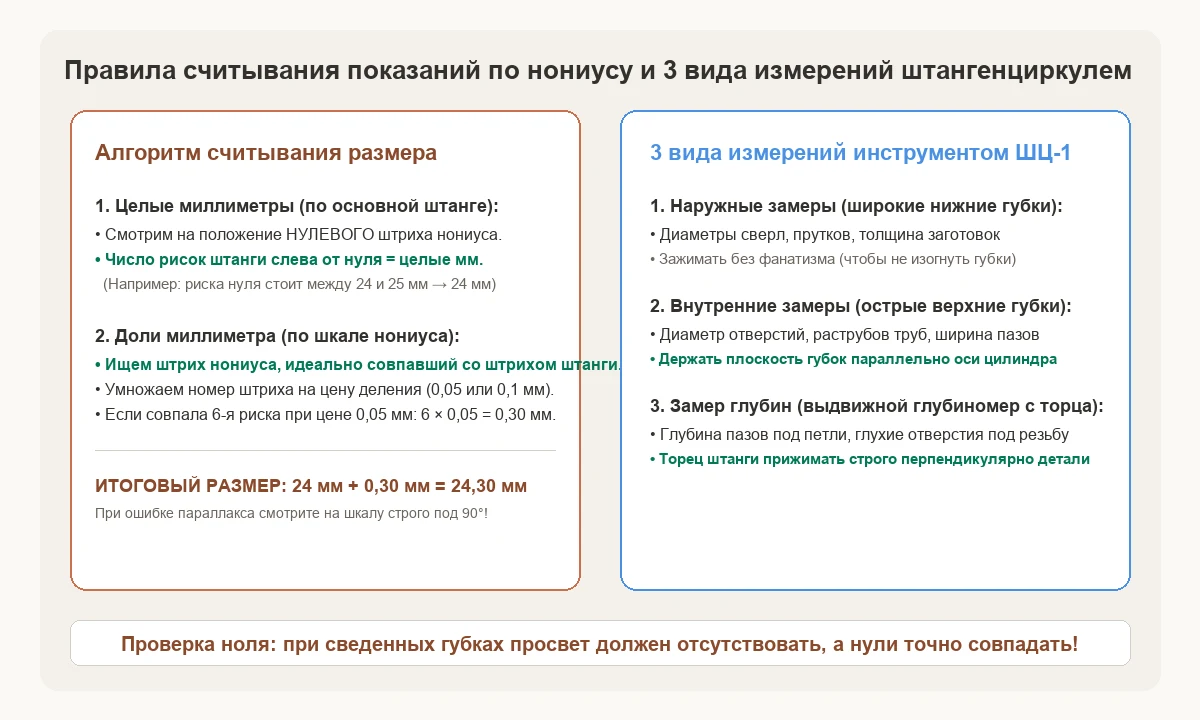
- Шаг 1: Считаем целые миллиметры. Смотрим на нулевую риску нониуса (самый первый левый штрих подвижной рамки, а не на ее торец!). Находим последний штрих на основной штанге, который остался слева от этого нуля. Это целое число миллиметров. Например, ноль стоит между 24 мм и 25 мм — значит, у нас 24 целых миллиметра.
- Шаг 2: Считаем доли миллиметра. Внимательно ведем взгляд слева направо по шкале нониуса и находим ОДИН штрих нониуса, который идеально точно, без малейшего смещения, совпал с любым штрихом миллиметровой штанги над ним. Номер этого штриха умножаем на цену деления нониуса (указана на рамке, обычно 0,05 мм или 0,1 мм).
Формула итогового размера:
L = L_цел + (k · Δ)
где k — порядковый номер совпавшей риски нониуса, Δ — цена деления. Если совпала риска с цифрой «6» при цене деления 0,05 мм (это 6-е деление), то доли = 6 · 0,05 = 0,30 мм. Итоговый размер: 24 + 0,30 = 24,30 мм.
Правила проведения 3 типов замеров
1. Наружные замеры (нижние губки)
Разведите губки шире детали, прижмите неподвижную левую губку к базовой плоскости детали, затем плавно подведите правую подвижную губку до плотного касания. Губки должны охватывать деталь по наибольшему диаметру строго перпендикулярно оси. Не сжимайте рамку с огромной силой — упругая деформация губок дает погрешность до 0,15 мм!
2. Внутренние замеры (верхние губки)
Сведите верхние заостренные губки, заведите их внутрь отверстия и плавно разведите до упора в стенки. Слегка покачайте инструмент, нащупывая максимальный диаметр по центру окружности. Плоскость штангенциркуля должна проходить строго через диаметральную ось цилиндра.
3. Замер глубин глухомерной планкой
Уприте торец основной штанги штангенциркуля строго перпендикулярно в плоскость вокруг отверстия. Сдвиньте рамку вперед до тех пор, пока тонкий щуп глубиномера не упрется в дно паза. Затяните стопорный винт и считайте показания по нониусу.
Механический против электронного (цифрового) штангенциркуля
| Параметр | Механический нониусный (ШЦ-I) | Цифровой электронный (Digital) |
|---|---|---|
| Дискретность (цена деления) | 0,05 мм или 0,1 мм | 0,01 мм (сотые доли!) |
| Скорость считывания | Требует хорошего зрения и подсчета рисок | Мгновенные крупные цифры на ЖК-экране |
| Энергонезависимость | Абсолютная (работает вечно без батареек) | Требует батарейку LR44/CR2032 (садится на морозе) |
| Стойкость к воде и пыли | Не боится дождя, масла, грязи и стружки | Дешевые модели сбоят от капли масла на ленте |
| Функция сброса нуля | Нет (только абсолютный замер) | Кнопка ZERO в любой точке (удобно для разницы) |
Вилка цен на штангенциркули (Октябрь 2026)
- Механические штангенциркули ГОСТ 166-89 (1 200 – 3 200 руб.): заводы ЧИЗ (Челябинск), КРИН (Киров), МИЗ. Монолитная закаленная нержавеющая сталь, антибликовая матовая шкала, жесткий футляр.
- Цифровые электронные любительские (1 800 – 4 500 руб.): Shahe, Dasqua, Зубр. Металлический корпус, точность 0,02 мм, автоотключение.
- Прецизионные эталонные цифровые (16 000 – 35 000 руб.): Mitutoyo (Япония, система AOS/IP67), Mahr (Германия). Индуктивный датчик, допуск по DIN 862, официальная поверка в Госреестре СИ.
Чек-лист поверки штангенциркуля перед покупкой
- Проверка нулевого просвета: полностью сомкните губки и посмотрите сквозь них на яркий источник света. Просвет между шлифованными гранями должен полностью отсутствовать по всей длине губок.
- Совпадение нулевых штрихов: при сведенных губках нулевой штрих нониуса обязан ИДЕАЛЬНО совпадать с нулем на штанге. Если риска смещена даже на волосок — инструмент дает систематическую погрешность.
- Плавность хода рамки: рамка должна двигаться по штанге мягко, с легким сопротивлением, без люфта, перекосов и рывков. Ход регулируется винтом прижимной плоской пружины.
- Состояние кончиков внутренних губок: острые губки для внутренних замеров не должны иметь сколов и заусенцев.
- Надежность стопорного винта: при легком затягивании винта сверху рамка должна намертво фиксироваться на штанге без малейшего смещения показаний.
Типичные ошибки при проведении измерений
| Ошибка | Последствия | Как делать правильно |
|---|---|---|
| Считывание целых миллиметров по краю рамки, а не по нулевой риске нониуса | Грубейшая ошибка размера на 3–5 миллиметров в меньшую сторону | Всегда ориентироваться строго на НУЛЕВОЙ штрих нониусной шкалы, нанесенный на скос рамки |
| Перекос губок относительно оси измеряемой цилиндрической детали | Губки встают по хорде вместо диаметра, искажая размер на 0,2–0,6 мм | Держать плоскость штанги строго перпендикулярно оси вала или трубы |
| Чрезмерное сдавливание губок пальцами с усилием свыше 10–15 Н | Изгиб длинных губок приводит к занижению наружного размера на 0,1–0,15 мм | Доводить рамку легким касанием подушечки большого пальца за рифленый упор до легкого контакта |
| Взгляд на шкалу нониуса под острым углом (ошибка параллакса) | Из-за зазора между плоскостями штанги и нониуса риски визуально смещаются на 0,05–0,1 мм | Смотреть на совмещение штрихов строго под прямым углом 90° к плоскости шкалы |
Уход и хранение измерительного инструмента
Штангенциркуль — тонкий поверочный прибор. Категорически запрещается бросать его на верстак вместе с молотками и зубилами: малейшая вмятина на губках лишает инструмент точности. Не используйте заостренные губки штангенциркуля как чертилку по каленому металлу!
После работы обязательно протрите инструмент чистой сухой салфеткой от металлической пыли и пота рук. Для консервации нанесите каплю оружейного или веретенного масла. Храните инструмент строго в жестком заводском футляре с отпущенным стопорным винтом и слегка разведенными (на 1–2 мм) губками.
Часто задаваемые вопросы (FAQ)
Что означает маркировка ШЦ-I-125-0.1 по ГОСТ 166?
ШЦ — штангенциркуль; тип I — двухсторонний с глубиномером; 125 — максимальный предел измерения в миллиметрах (длина рабочей шкалы); 0.1 — цена деления нониуса (точность измерения составляет 0,1 мм). Модели ШЦ-II имеют микрометрическую подачу, а ШЦ-III — односторонние губки для тяжелого машиностроения с пределом до 500–1000 мм.
Почему электронный штангенциркуль сбивается на ноль и «глючит»?
В 90% случаев причина — разряженная батарейка (даже если экран еще горит, напряжения не хватает для работы емкостного датчика) либо попадание капли смазки, металлической стружки или влаги под стеклянную шкалу каретки. Протрите штангу спиртом насухо и замените элемент питания на свежий алкалиновый или серебряно-цинковый (SR44).
Как измерить диаметр отверстия в труднодоступном месте, куда не подлезть губками?
Для таких замеров используют метод вспомогательного калибра: в отверстие подбирают гладкие цилиндрические стержни или сверла известного диаметра до плотной посадки без люфта, после чего измеряют хвостовик сверла наружными губками штангенциркуля.
Комментарии
Войдите, чтобы оставить комментарий.
Пока нет комментариев. Будьте первым!