Насадки для гравера определяют, что именно он делает: режет, сверлит, гравирует, шлифует, полирует или чистит. Один и тот же инструмент с разными насадками работает по дереву, металлу, пластику, стеклу и камню. Ниже — справочник: какие насадки бывают, для чего каждая нужна, на каких оборотах с ней работать и как её правильно зажать.
Кому пригодится
Тем, кто купил гравер с набором и не понимает, зачем в кейсе столько «головок», и тем, кто докупает насадки под конкретную задачу. Если вы ещё выбираете сам инструмент, начните со статьи «Как выбрать гравер».
Чем зажимается насадка: цанга и патрон
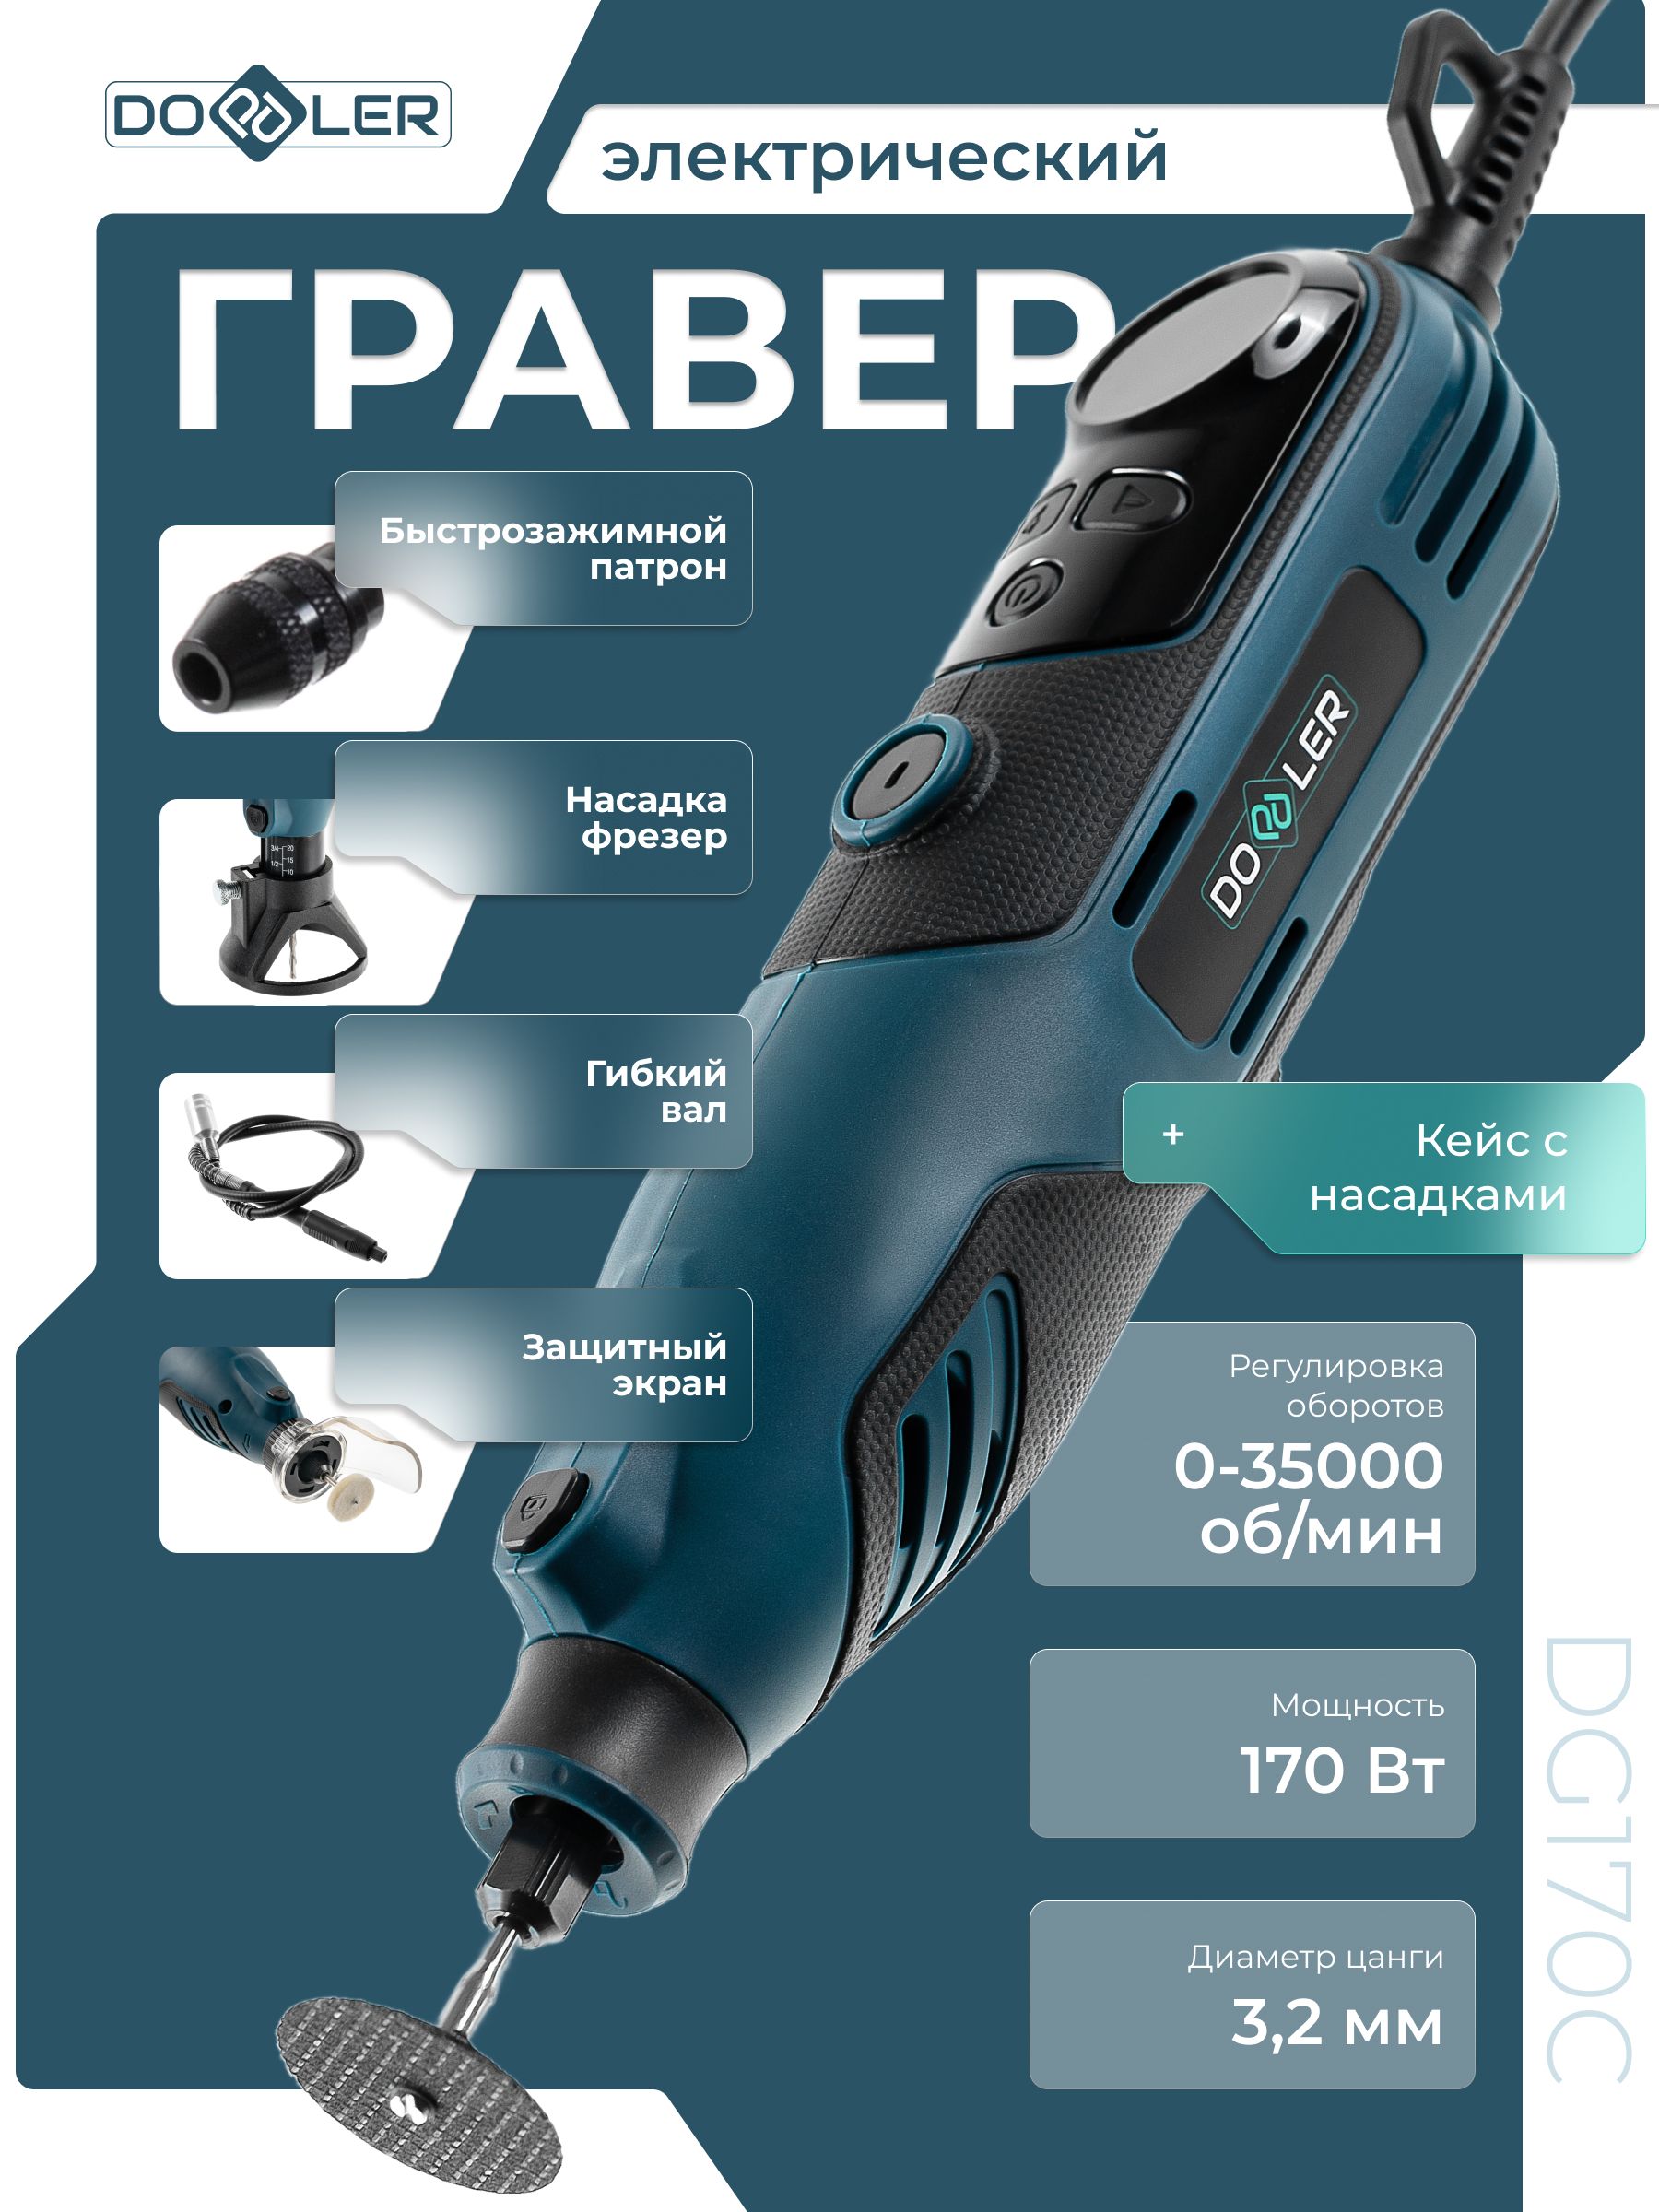
Большинство бытовых граверов рассчитаны на хвостовик 3,2 мм (1/8"). Так, у Doppler DG170C — цанга 3,2 мм, съёмный быстрозажимной патрон 1–3,2 мм и регулировка 0–35 000 об/мин. Цанга — это разрезная втулка, которую гайка обжимает вокруг хвостовика. Она держит насадку соосно и почти без биения, но только если диаметры совпадают. Хвостовик 2,4 мм в цанге 3,2 мм не зажмётся надёжно — нужна цанга своего размера.
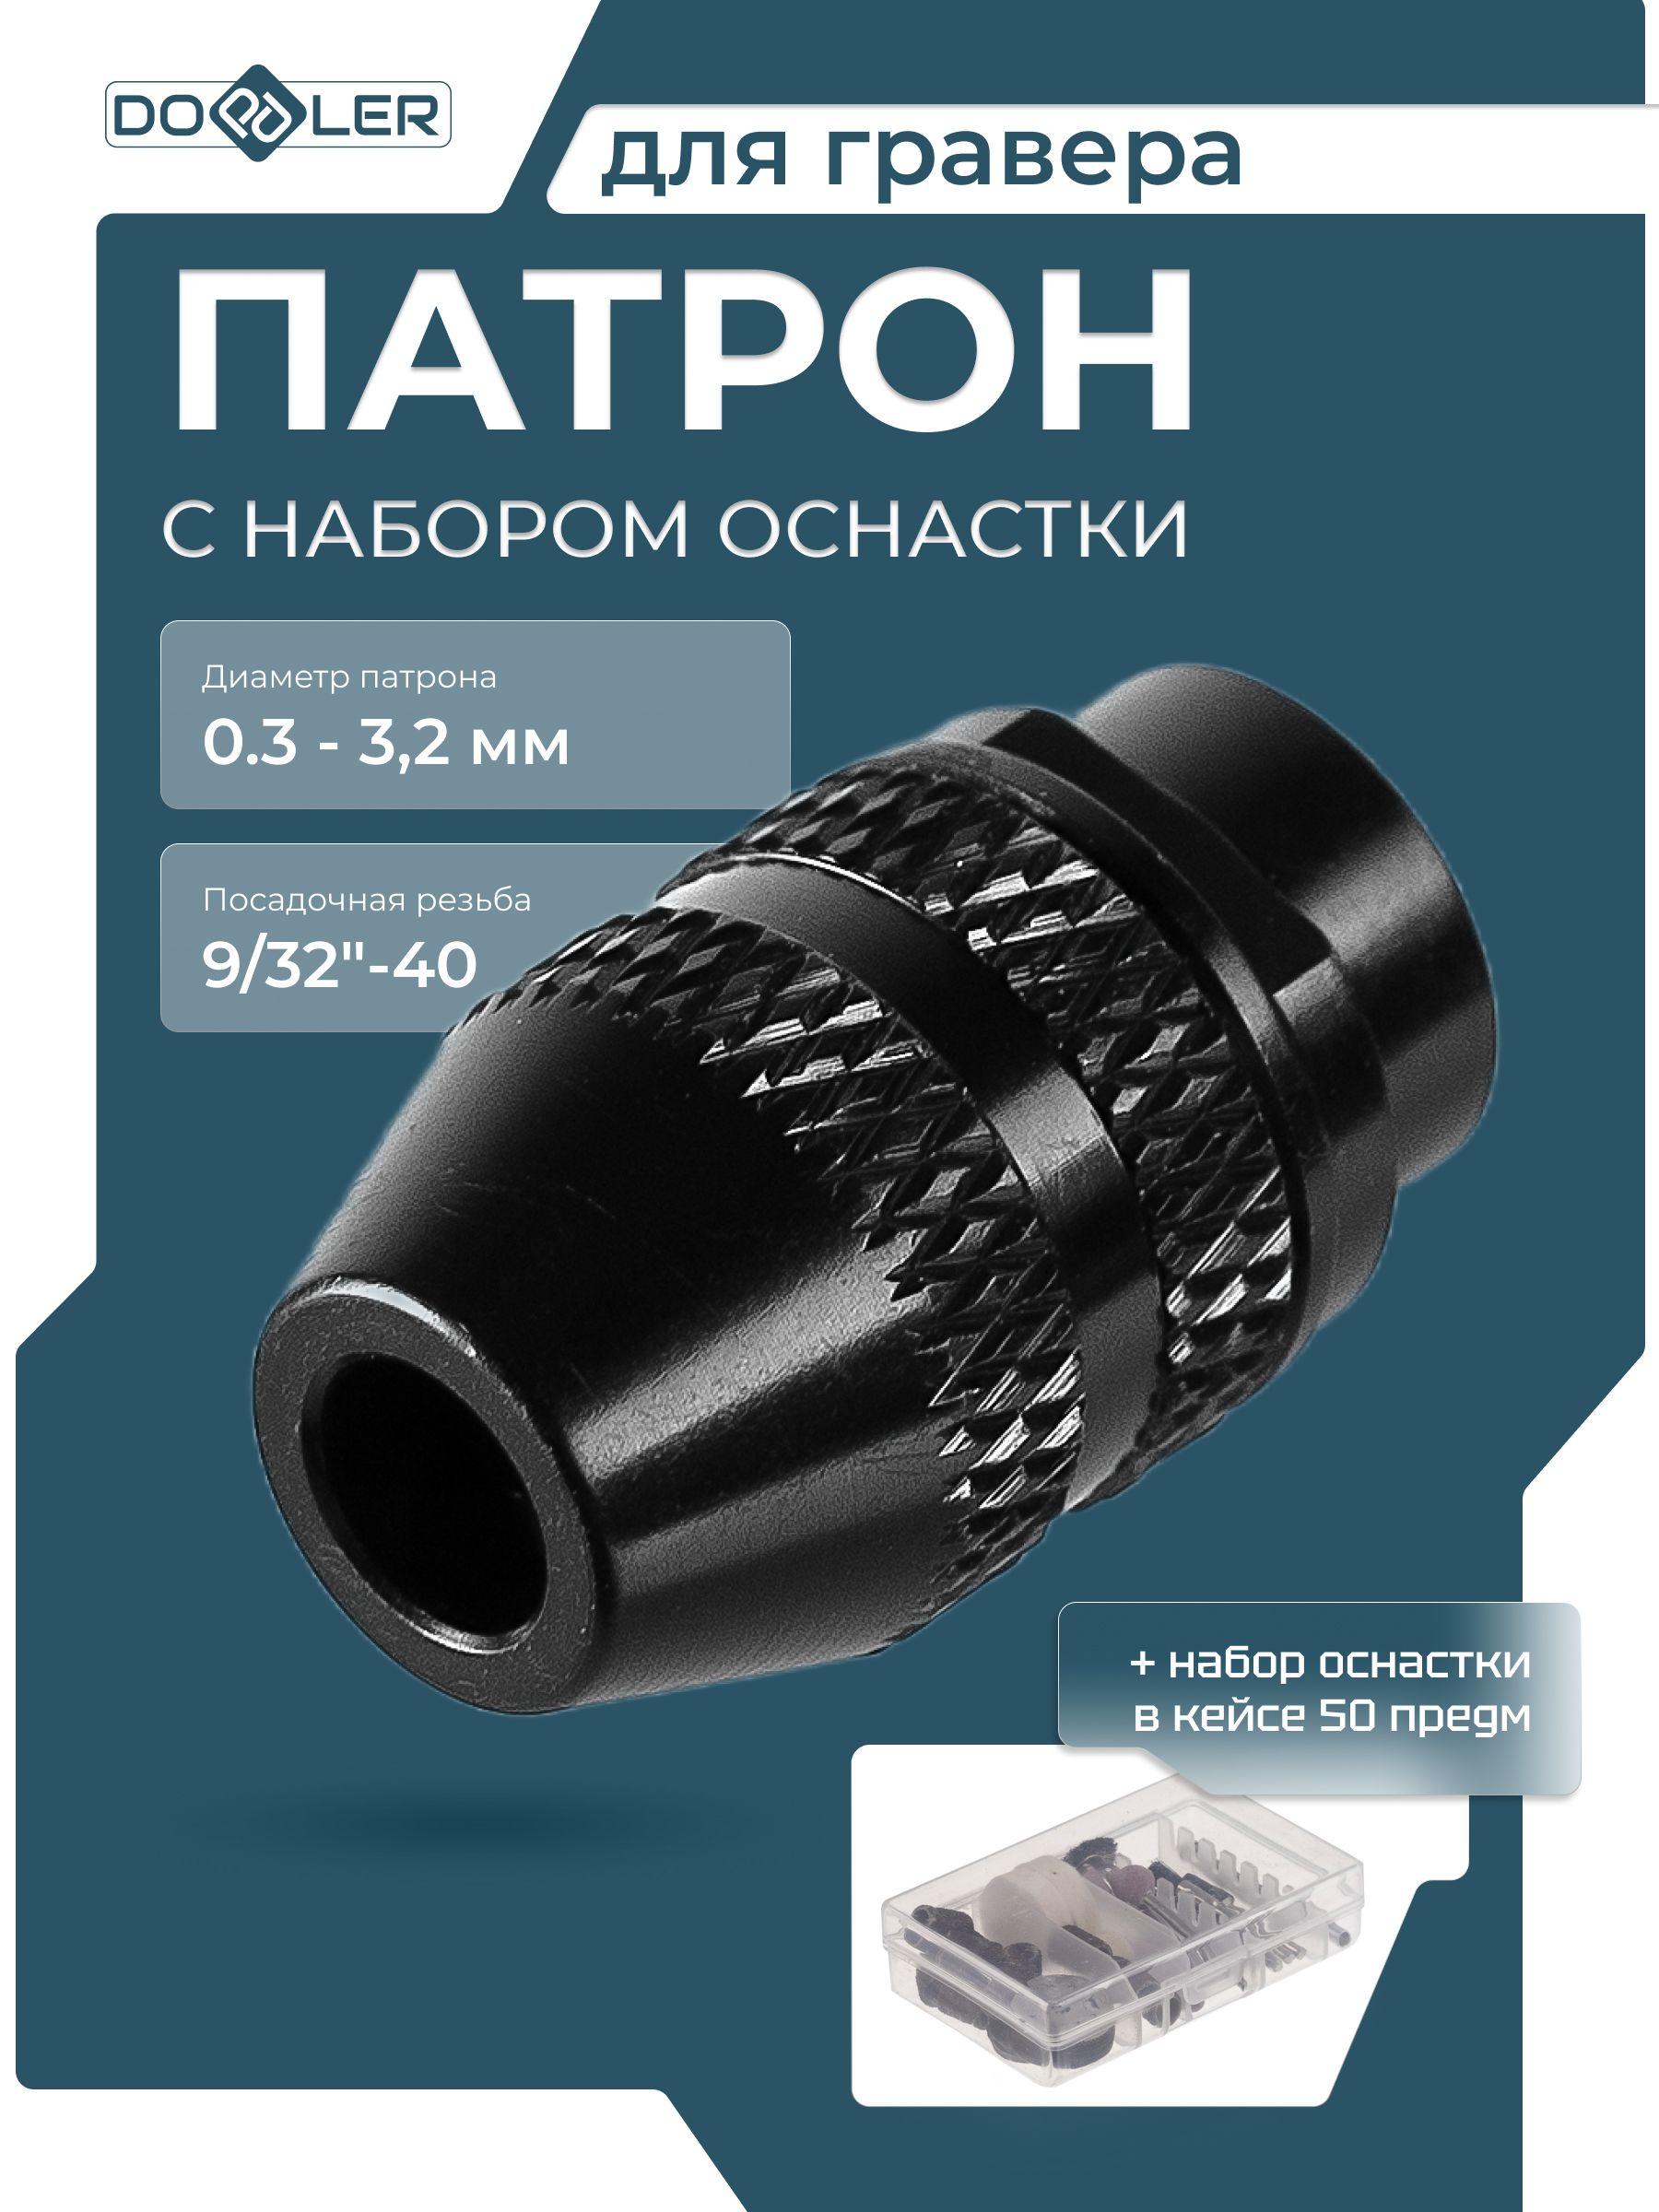
Если у вас насадки и свёрла с разными хвостовиками, удобнее поставить патрон для гравера 0,3–3,2 мм с посадочной резьбой 9/32"-40. Он зажимает всё — от тонкого сверла до стандартного хвостовика 3,2 мм — без смены цанг. Цена удобства — чуть большее биение, чем у цанги, поэтому для самой точной гравировки цанга всё равно предпочтительнее. Перед покупкой проверьте, что резьба шпинделя вашего гравера совпадает с 9/32"-40.
Правила зажима одинаковы для цанги и патрона: хвостовик вставляют на всю рабочую длину (обычно не меньше 10 мм), гайку затягивают штатным ключом или с фиксацией шпинделя, после установки делают пробный пуск на малых оборотах и смотрят, нет ли биения.
Фрезы: HSS и твердосплавные
Фрезы из быстрорежущей стали (HSS) — основные «рабочие лошадки» для дерева, пластика и мягких металлов (алюминий, латунь, медь). Они дешевле, их удобно брать в набор разных форм. Минус — быстрее тупятся, особенно на твёрдых породах.
Твердосплавные фрезы держат остроту значительно дольше и справляются с твёрдой древесиной, сталью, в том числе закалённой, чугуном. Их зубья — это либо крупная спиральная насечка (быстрый съём), либо мелкая (чистая поверхность). Твёрдый сплав хрупкий: не роняйте фрезу и не давайте на неё боковой удар.
Формы — цилиндр, шар, конус, «пламя», перевёрнутый конус, диск. Цилиндр и конус — для линий и выборки, шар — для точек, скруглённых канавок и рельефа, «пламя» — для резьбы и фасок.
Алмазные боры
Стальной хвостовик с напылённой алмазной крошкой. Не режут, а истирают, поэтому идеальны для твёрдых и хрупких материалов: стекла, керамики, фарфора, камня, закалённой стали, а также для тонкой гравировки. Производители допускают работу на высоких оборотах (для типовой алмазной головки — до 35 000 об/мин, но предел указан на упаковке конкретной насадки). На стекле и керамике участок обязательно охлаждают водой — об этом подробно в статье о гравировке по металлу и стеклу.
Шарошки и абразивные камни
Абразивные камни (обычно из оксида алюминия, розовые, серые или коричневые) — для заточки, снятия заусенцев, зачистки сварных точек, скругления кромок по металлу. Карбид-кремниевые (зелёные, серые) — для камня, стекла, керамики и цветных металлов. Камень со временем изнашивается и теряет форму — его правят специальным правочным камнем.
Шарошками в быту часто называют и твердосплавные фрезы с перекрёстной насечкой, и абразивные головки — смотрите на материал рабочей части, а не на название.
Отрезные диски
Тонкие абразивные диски 20–38 мм для резки металлических прутков, болтов, тонкого листа, пластика. Бывают неармированные (очень тонкие и хрупкие) и армированные стекловолокном (прочнее, для металла). Алмазные отрезные диски — для керамики и камня, пильные — для дерева и пластика.
Главное правило: отрезной диск режет только кромкой. Боковая нагрузка, перекос в пропиле, попытка шлифовать плоскостью — и диск разлетается. Работайте в очках и с защитным кожухом, если он есть в комплекте.
Шлифовальные барабаны и лепестковые круги
Барабан — резиновая оправка с надетой абразивной лентой-гильзой. Нужен для шлифовки фигурных мест, внутренних контуров, торцов, снятия фасок на дереве, пластике, стеклопластике. Гильзы меняют по мере износа, зерно бывает крупное (для съёма) и мелкое (для финиша). На барабане не нужны высокие обороты: на дереве при перегреве остаются прижоги.
Войлок, фетр и полировальные пасты
Войлочные круги и конусы работают вместе с пастой: паста наносится на вращающийся войлок коротким касанием. Ими доводят до блеска металл, пластик, камень, стекло после алмазной обработки. Производители рекомендуют для полировки войлоком низкие обороты — не выше 15 000 об/мин: так паста не разлетается, а поверхность не перегревается. На каждый тип пасты держите отдельный войлок, иначе крупное зерно «переползёт» на финишную полировку.
Щётки
Стальные — для удаления ржавчины, краски, окалины с металла. Латунные — мягче, не оставляют тёмных следов на латуни, меди, серебре, подходят для чистки контактов и фактурирования дерева. Нейлоновые с абразивом — для деликатной зачистки. Щётки работают на пониженных оборотах: по инструкции Dremel — не выше 15 000 об/мин, иначе проволока вылетает из держателя. Очки обязательны, лучше — щиток.
Таблица: насадка — материал — задача — обороты
| Насадка | Материал | Задача | Обороты (ориентир) |
|---|---|---|---|
| Фреза HSS | Дерево, пластик, мягкие металлы | Гравировка, резьба, выборка | Дерево — средние и высокие; пластик — низкие |
| Твердосплавная фреза | Твёрдое дерево, сталь, чугун | Съём, гравировка, обработка кромок | Средние и высокие |
| Алмазный бор | Стекло, керамика, камень, закалённая сталь | Гравировка, доводка | Высокие, в пределах указанного на насадке; стекло — с водой |
| Абразивный камень (оксид алюминия) | Сталь, чугун | Заточка, зачистка, снятие заусенцев | Высокие |
| Камень из карбида кремния | Камень, стекло, керамика, цветные металлы | Шлифовка, гравировка | Высокие |
| Отрезной диск | Металл, пластик (алмазный — керамика) | Резка кромкой | Высокие, но не выше максимума диска |
| Шлифовальный барабан | Дерево, пластик | Фигурная шлифовка, фаски | Низкие и средние |
| Войлок + паста | Металл, пластик, камень, стекло | Полировка | Не выше 15 000 об/мин |
| Щётка стальная / латунная | Металл / цветной металл, дерево | Чистка, фактурирование | Не выше 15 000 об/мин |
Цифры — ориентир. Точнее — по инструкции к граверу и маркировке на упаковке насадки. Если максимум насадки ниже, чем у гравера, выставляйте обороты по насадке. Для пластика правило простое: начните с малых оборотов и поднимайте, пока пластик не начнёт плавиться у насадки, затем чуть уменьшите.
Гибкий вал — насадка для точной работы
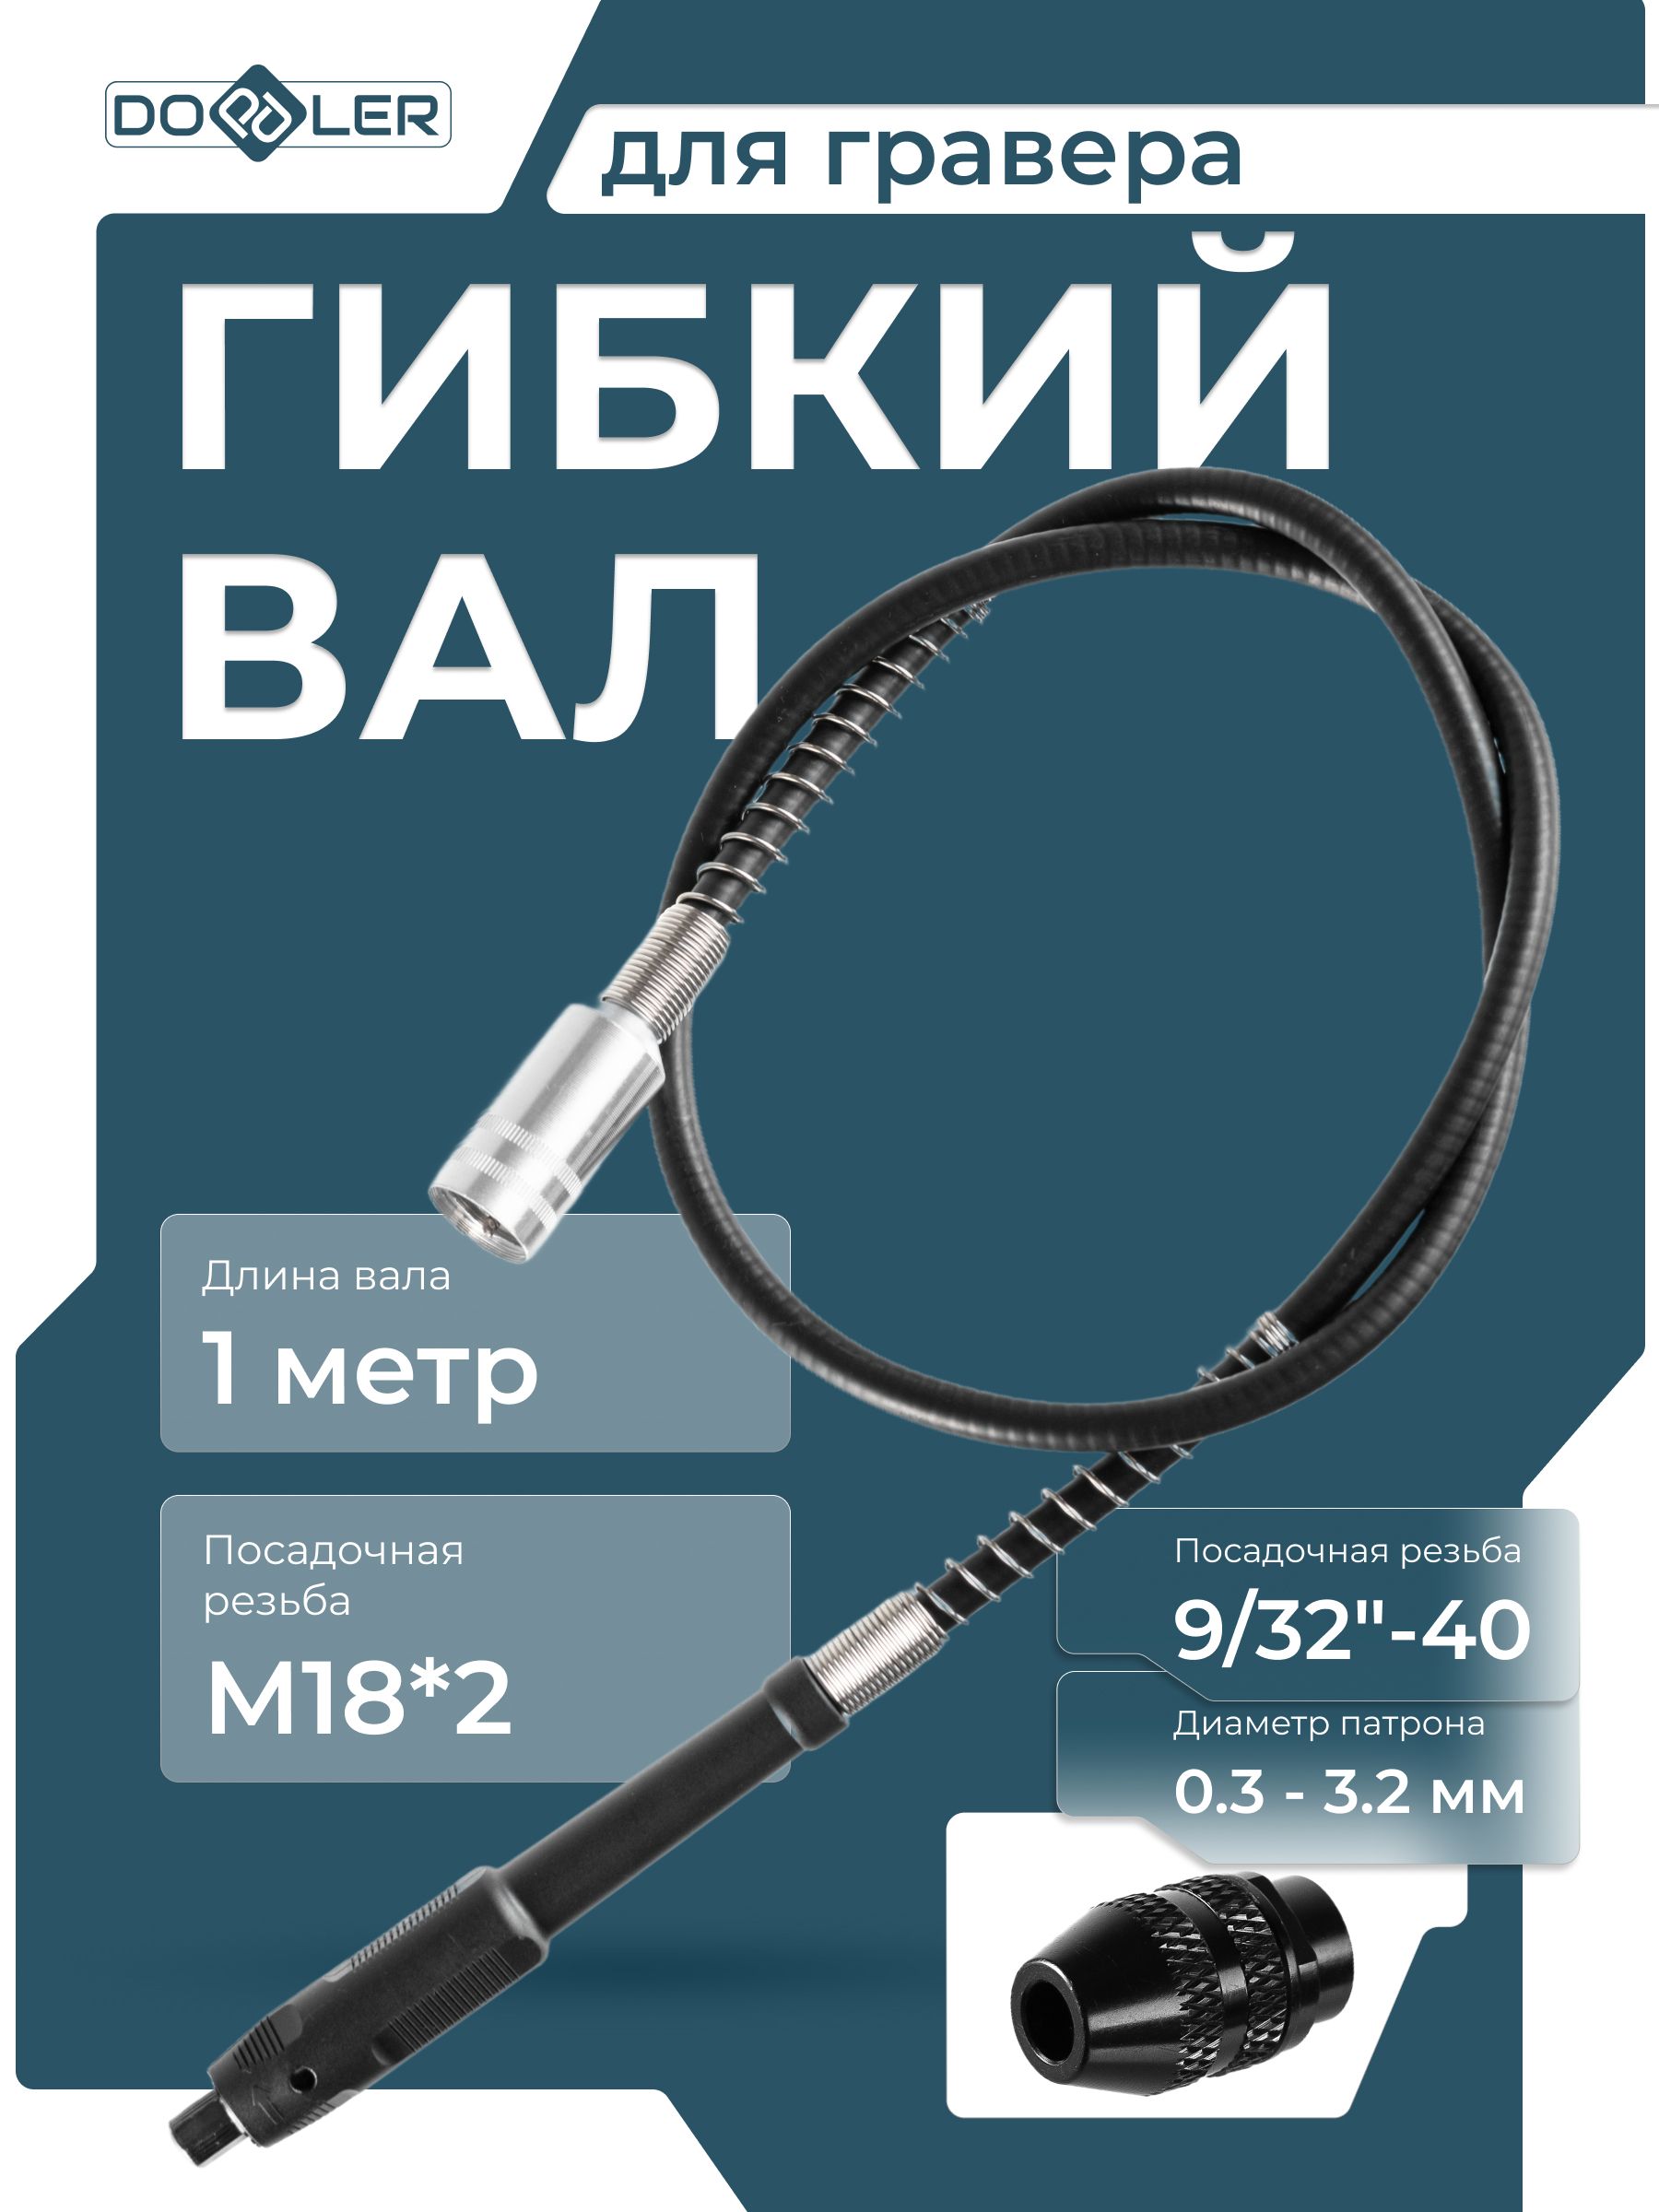
Гибкий вал передаёт вращение на лёгкий наконечник. Гравер подвешивают, а в руке остаётся «ручка» — ею удобнее вести мелкую гравировку и работать в труднодоступных местах. У DG170C вал уже в комплекте; отдельный гибкий вал для гравера (1 000 мм, резьба М18×2, быстрозажимной патрон) нужен как запасной или для других граверов с резьбой М18×2. На валу не стоит подолгу держать максимальные обороты и круто его перегибать — это ускоряет износ троса.
С чего собрать набор
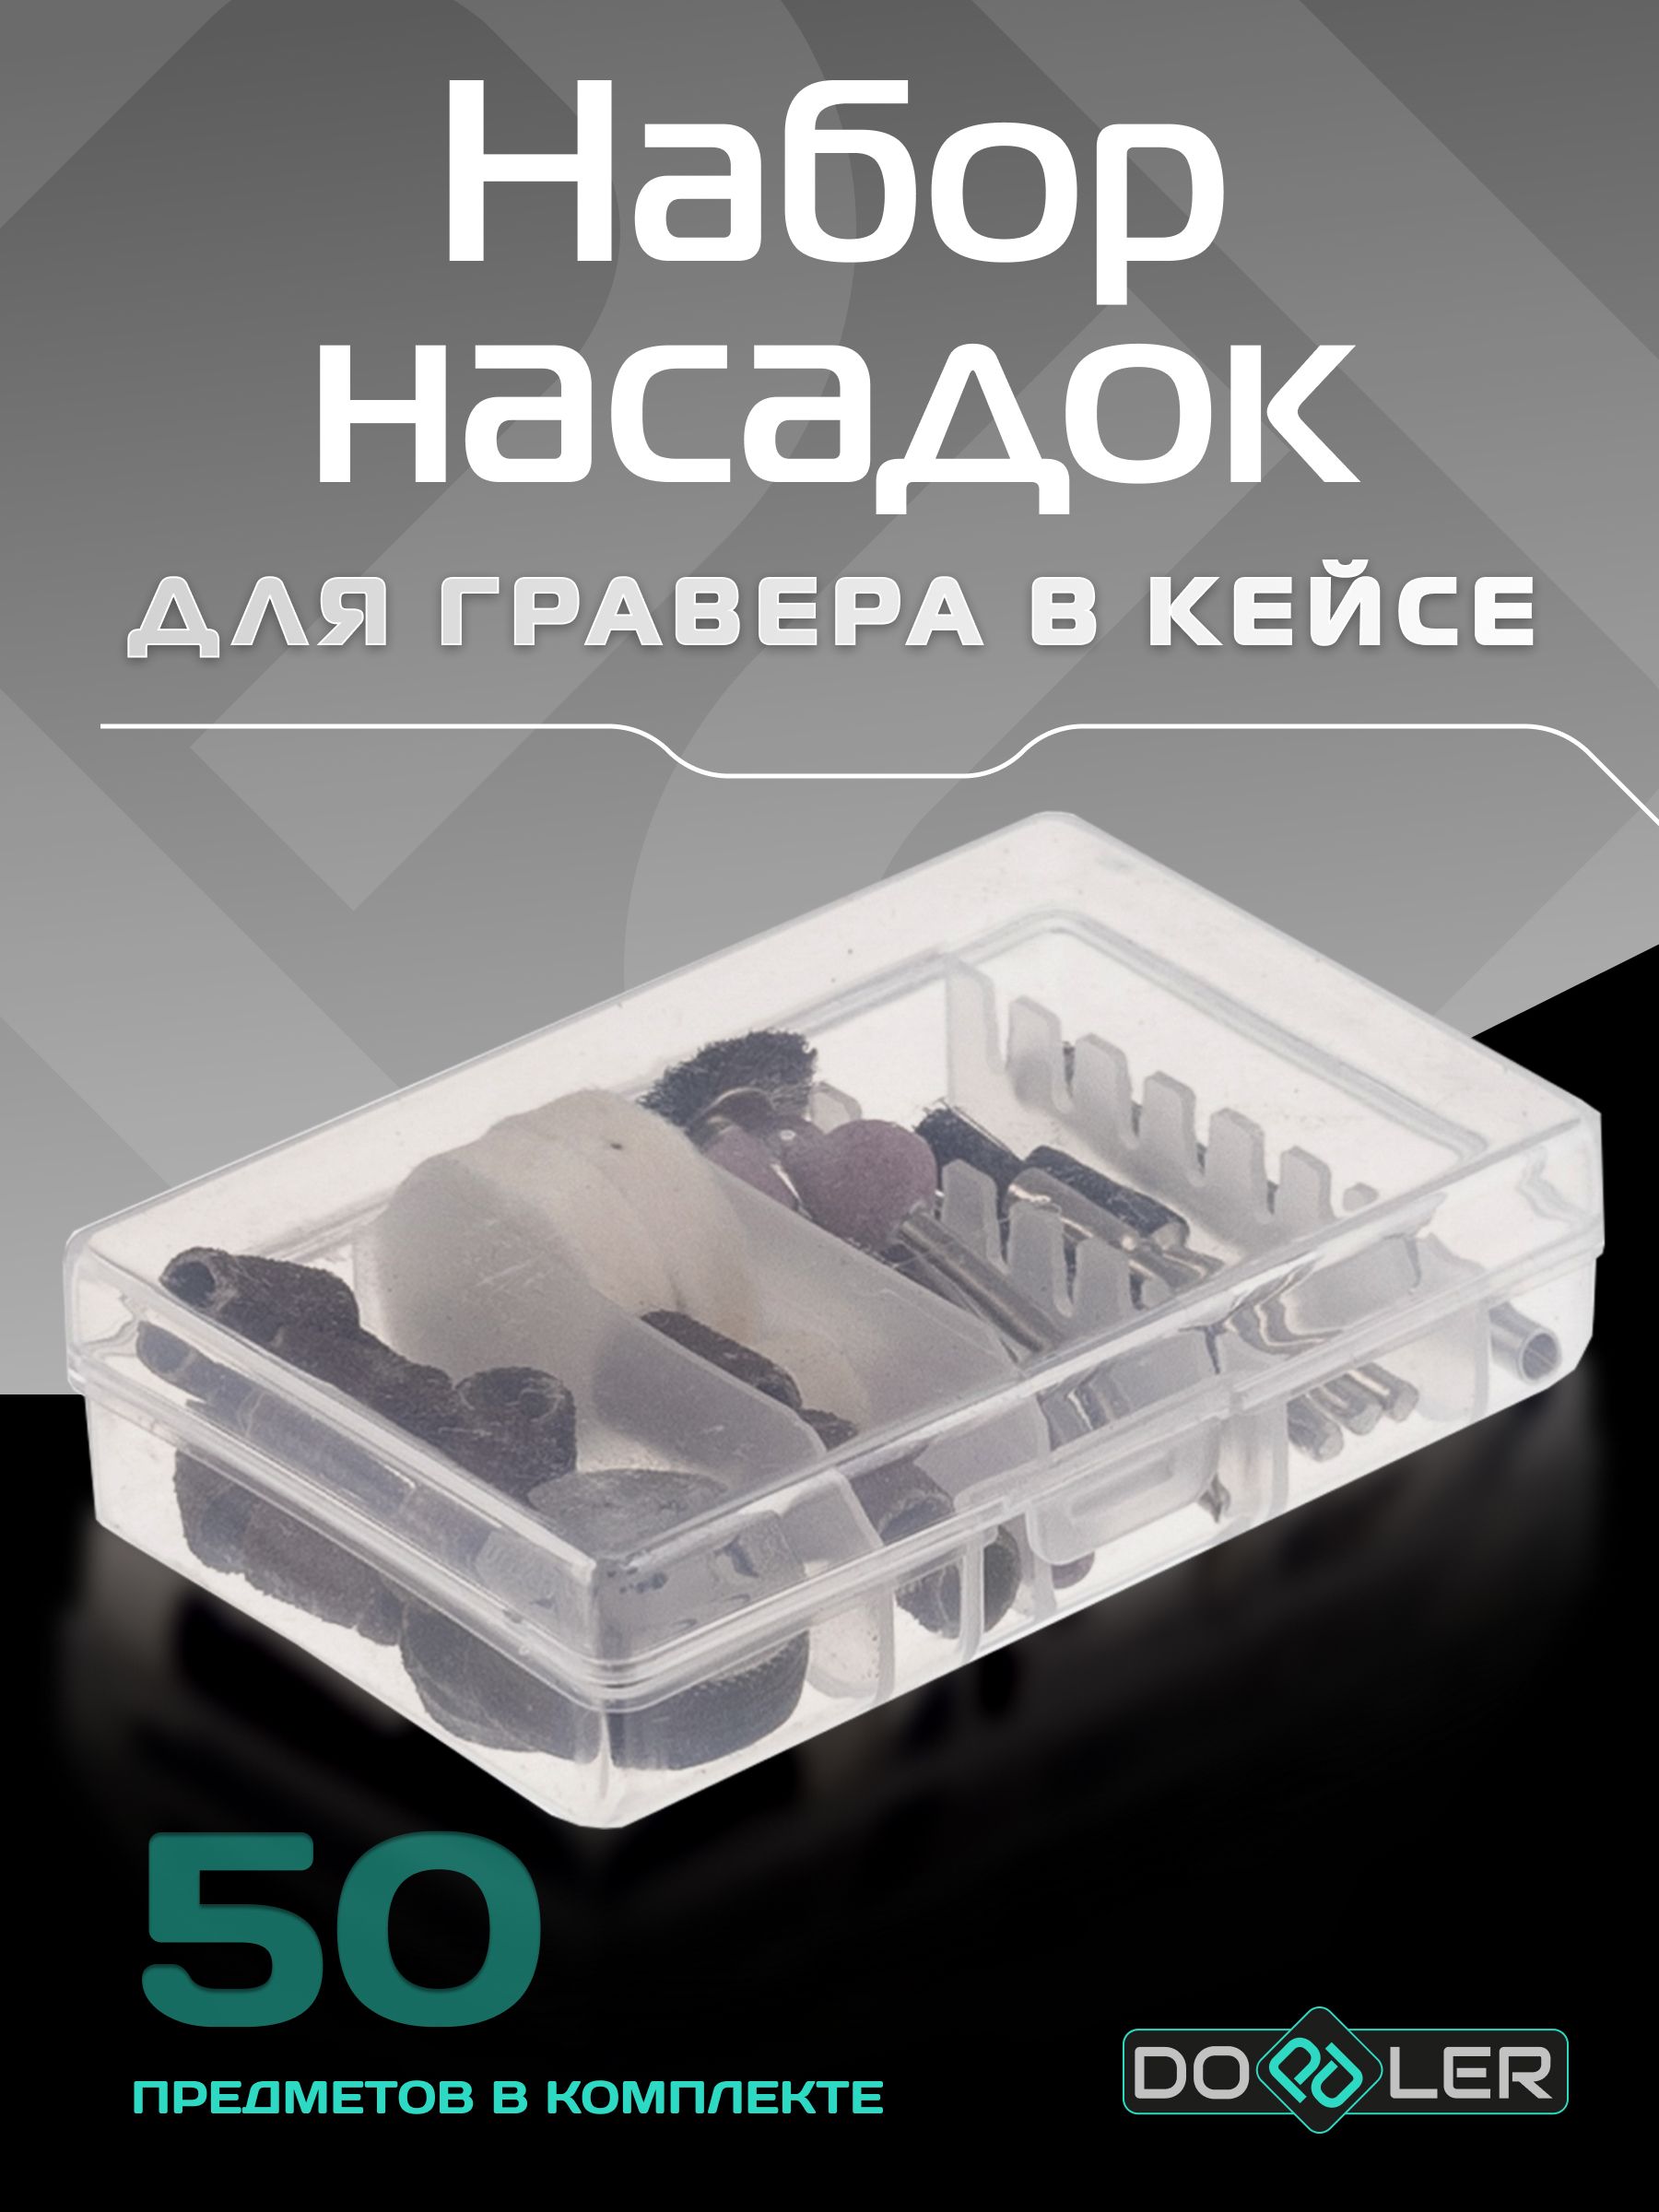
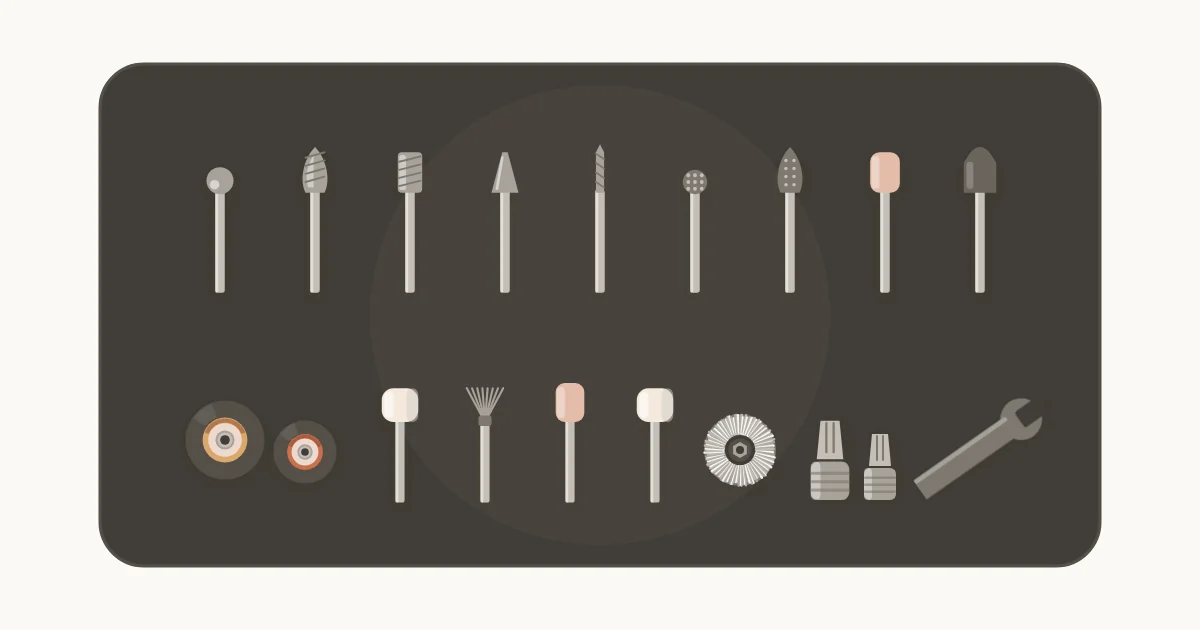
Набор насадок для гравера под цангу 3,2 мм включает 2 пильных диска по дереву, 8 отрезных дисков по металлу, алмазный диск, 10 шлифовальных дисков, 10 наждачных барабанов с держателем, кордщётка, полировальная кисть, 4 полировальные насадки с держателем, бор по дереву, 2 алмазных бора, 2 сверла, 5 абразивных шарошек и цанга 3,2 мм. Этого хватает для резки, шлифовки, полировки и простой гравировки. Фрез для дерева в нём немного, поэтому докупайте по задаче: фрезы HSS и твердосплавные — если много дерева и металла, дополнительные алмазные боры — для стекла и камня. Барабаны, войлок и отрезные диски расходуются быстрее всего.
Типичные ошибки
- Хвостовик не того диаметра в цанге — биение и риск вылета насадки.
- Щётка или войлок на максимальных оборотах — вылет проволоки, разлёт пасты.
- Отрезной диск используют как шлифовальный — диск раскалывается.
- Одна фреза на всё — HSS быстро тупится на стали и твёрдом дереве, начинаются прижоги.
- Стекло без охлаждения — трещины и быстрый износ алмазного бора.
Безопасность
- Очки обязательны с любой насадкой; с отрезными дисками и щётками — лучше щиток на всё лицо.
- Респиратор — при работе с камнем, стеклом, стеклопластиком, МДФ.
- Насадку меняют только на выключенном инструменте, вилка — из розетки.
- Проверяйте насадку перед работой: трещины, сколы, погнутый хвостовик — в утиль.
- Не превышайте максимальные обороты насадки.
Итог
Фрезы режут дерево, пластик и металл, алмаз и карбид кремния справляются со стеклом и камнем, барабаны шлифуют, войлок с пастой полирует, щётки чистят. Зажимайте хвостовик в цанге своего диаметра или в универсальном патроне 0,3–3,2 мм, щётки и войлок держите на низких оборотах, а максимум, указанный на насадке, не превышайте никогда.