Ручной фрезер — инструмент, который превращает прямоугольную доску в деталь с профилем, пазом, четвертью и точным контуром по шаблону. Он же — один из самых нетерпимых к ошибкам электроинструментов в мастерской: фреза вращается на десятках тысяч оборотов, и неверное направление подачи оборачивается не испорченной заготовкой, а вырванным из рук инструментом. Разберём базу, с которой начинается нормальная работа.
Устройство и типы
Два основных исполнения:
- Погружной — двигатель ходит по двум направляющим штангам и опускается в заготовку прямо посреди неё. Универсальный вариант: пазы, гнёзда, работа по шаблону, кромка.
- Кромочный (триммер) — компактный, лёгкий, с фиксированным вылетом, обычно под цангу 6 или 8 мм. Отлично работает по кромкам и по шаблону, не тянет крупные фрезы.
Что смотреть при выборе: мощность (от 1200 Вт для универсальной работы), наличие регулировки оборотов — без неё крупные фрезы использовать нельзя, плавный пуск, точную регулировку глубины погружения, патрубок пылеудаления и набор цанг.
Фрезы и что они делают
| Тип фрезы | Что делает |
|---|---|
| Пазовая прямая | Прямые пазы, четверти, углубления, выборка под фурнитуру |
| Кромочная с подшипником | Обработка кромки по детали или по шаблону: подшипник задаёт траекторию |
| Галтельная | Вогнутый профиль: желобок, декоративная галтель |
| Фальцевая | Ступенчатая четверть по кромке — под заднюю стенку шкафа, под стекло |
| V-образная | V-паз, фаска, декоративная канавка, гравировка по шаблону |
| «Ласточкин хвост» | Трапециевидный паз и шип для одноимённого соединения |
Для начала достаточно четырёх: прямой пазовой 8–12 мм, кромочной с подшипником, фальцевой и одной профильной по вкусу. Твердосплавные напайки (HM) предпочтительнее быстрорежущей стали (HSS): по ДСП, МДФ и фанере HSS садится очень быстро.
Обороты под диаметр фрезы
Чем больше диаметр, тем выше линейная скорость на кромке при тех же оборотах — и тем быстрее фреза жжёт дерево и разрушается сама. Распространённый в каталогах инструмента ориентир:
| Диаметр фрезы | Рекомендуемый максимум |
|---|---|
| До 25 мм | 24 000 об/мин |
| 25–40 мм | 18 000 об/мин |
| 40–60 мм | 16 000 об/мин |
| 60–80 мм | 12 000 об/мин |
Это именно ориентир из каталога поставщика, а не единая таблица Bosch, CMT или Freud. Приоритет всегда у маркировки конкретной фрезы: если на ней написано «MAX 12 000», значит 12 000, независимо от того, что говорит таблица. Bosch в своих руководствах отдельно предупреждает не превышать маркированную максимальную скорость фрезы.
Практический вывод: фрезер без регулировки оборотов работает с фрезами примерно до 25 мм. Крупные профильные и панельные фрезы на нём применять нельзя.
Направление подачи — главное правило
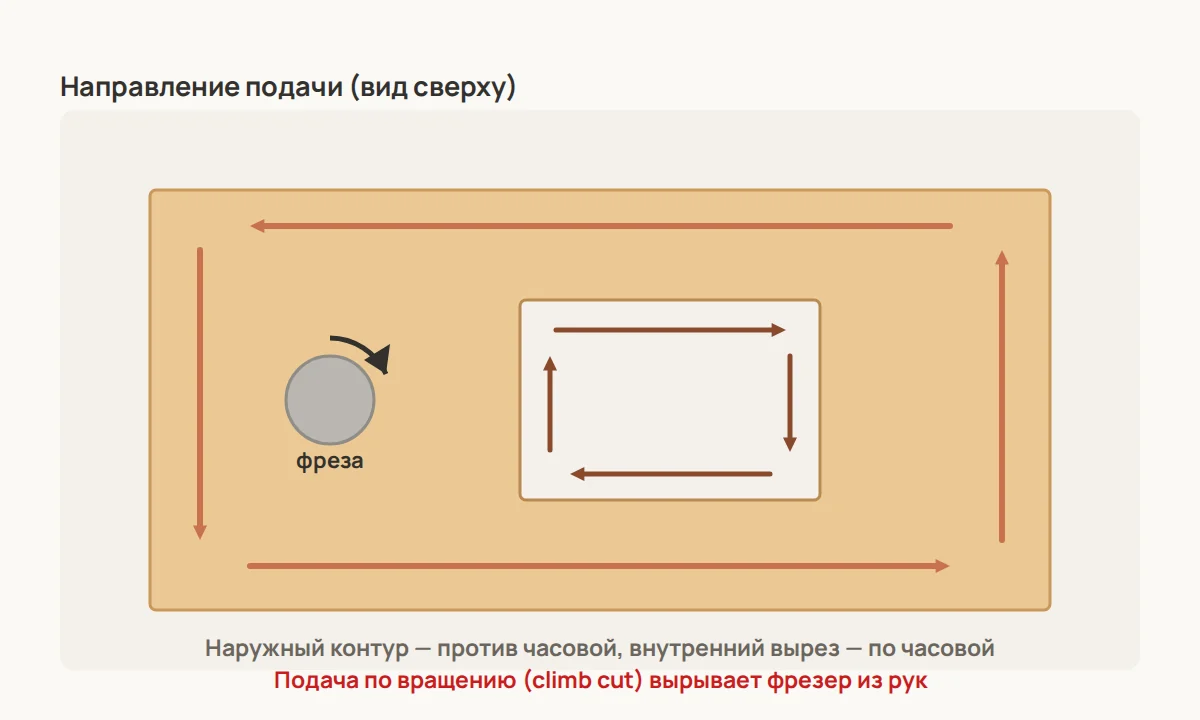
Фреза в ручном фрезере вращается по часовой стрелке, если смотреть сверху. Заготовку подают так, чтобы режущая кромка шла навстречу движению инструмента — это встречное фрезерование. Тогда силы резания прижимают фрезер к направляющей или к кромке, и инструмент управляется.
- По наружному контуру детали фрезер ведут против часовой стрелки;
- по внутреннему контуру (вырез, окно) — по часовой стрелке;
- вдоль кромки с параллельным упором — слева направо, если упор справа от вас.
Обход щита по кромкам: левая кромка — сверху вниз, нижняя — слева направо, правая — снизу вверх, верхняя — справа налево. Проверьте направление вращения именно вашей модели, прежде чем доверять этому правилу вслепую.
Попутное фрезерование (climb cut) — это подача в ту же сторону, куда кромка режет. Фреза при этом сама затягивает инструмент вперёд, он резко ускоряется, и контроль теряется мгновенно. Опытные мастера иногда делают очень короткий неглубокий попутный проход, чтобы уменьшить сколы на проблемном участке, при надёжно закреплённой заготовке. Для новичка это не приём, а способ получить травму: не используйте попутную подачу как обычный способ работы и никогда — на глубоком проходе.
Глубина за проход
Единого числа для всех фрез и пород не существует. Общее правило — снимать материал несколькими неглубокими проходами, особенно при пазовании и при крупном профиле. Ориентир от Freud (он дан для станочной обработки, но логика та же): их табличные режимы рассчитаны на глубину реза не больше диаметра фрезы; при глубине вдвое больше диаметра подачу рекомендуют снизить минимум на 25 %, при трёхкратной — на 50 %.
Практическая схема для ручной работы: паз глубиной 12 мм фрезой 8 мм делают за три прохода по 4 мм, а не за один. Это медленнее ровно настолько, насколько надёжнее: фрезер не рвёт из рук, кромка чище, фреза живёт дольше, двигатель не перегревается.
Цанга и посадка фрезы
Цанга должна точно соответствовать хвостовику: 6 мм — к 6 мм, 8 — к 8, 12 — к 12, 1/4″ — к 1/4″, 1/2″ — к 1/2″. Дюймовые и метрические размеры не взаимозаменяемы: 1/4 дюйма — это 6,35 мм, а не 6 мм. Попытка зажать такую фрезу в цангу 6 мм заканчивается либо повреждением цанги, либо вылетом фрезы на рабочих оборотах.
Как ставить. В руководствах Bosch для ряда моделей указано: вставить хвостовик до упора, затем отвести назад примерно на 1/8–1/4 дюйма (около 3–6 мм) от торца гайки; минимальная глубина зажима для указанной модели — 5/8 дюйма (около 16 мм). Смысл зазора в том, чтобы хвостовик не упирался в дно и цанга обжимала его по всей длине, а не работала как рычаг.
Чего делать нельзя:
- зажимать фрезу за режущую часть или за галтель под напайкой;
- вставлять хвостовик неполностью — меньше минимальной глубины зажима;
- затягивать гайку без фрезы: цанга деформируется;
- работать с изношенной или треснувшей цангой.
Шаблон и копировальная втулка
Самое ценное умение при работе фрезером — повторить деталь по шаблону. Втулка скользит по кромке шаблона, фреза идёт внутри неё, и между линией шаблона и линией реза появляется смещение:
смещение = (диаметр втулки − диаметр фрезы) / 2
Для втулки 17 мм и фрезы 12 мм это (17 − 12) / 2 = 2,5 мм. Значит, для наружного контура шаблон делают больше детали на 2,5 мм с каждой стороны, а для внутренней полости — меньше на ту же величину. Перед серийной работой проверяйте на обрезке: фактические диаметры втулок и фрез отличаются от номинальных.
Пример: врезка дверной петли
- Снимите размеры петли: длину, ширину, толщину карты.
- Закрепите шаблон струбцинами так, чтобы он не сдвинулся, и проверьте, что втулка свободно ходит по его окну.
- Подберите фрезу и втулку, учтя смещение: окно шаблона должно быть больше гнезда на удвоенное смещение.
- Выставьте глубину по толщине карты, выберите гнездо в два-три неглубоких прохода.
- Углы после фрезы останутся скруглёнными — подрежьте стамеской до квадрата.
- Проверьте посадку: петля должна сесть заподлицо. Пробу делайте на обрезке той же толщины.
Полный порядок установки двери — в статье установка межкомнатной двери своими руками.
Почему фреза жжёт дерево
Подгорание — это когда фреза трёт материал вместо того, чтобы снимать стружку. Причины:
- слишком медленная подача при высоких оборотах — самая частая;
- тупая или залипшая смолой фреза;
- чрезмерная глубина за проход;
- остановка фрезера в пропиле, даже на секунду;
- плотная порода — клён, вишня, бук горят охотнее сосны.
Понятие, которое стоит за этим, — chip load, толщина материала, снимаемая одной режущей кромкой за оборот. Производители считают подачу по формуле: подача = обороты × число режущих кромок × chip load. В таблицах Freud для твердосплавных фрез по дереву ориентиры такие: диаметр 1/4″ (6,35 мм) — около 0,005–0,012 дюйма на зуб, 3/8″ (9,5 мм) — около 0,014–0,019, 1/2″ (12,7 мм) — около 0,018–0,023 для монолитных твердосплавных фрез. Значения зависят от материала и конструкции инструмента.
Считать по этой формуле ручную подачу бессмысленно: рука не держит постоянную скорость, а обороты задаются регулятором. Но сама идея полезна — вести нужно уверенно. Ориентируйтесь на звук (двигатель не должен «садиться», но и не должен выть вхолостую) и на стружку: нормальная — это стружка, а не пыль.
Сколы и как их избежать
- Оставьте припуск и снимите его лёгким чистовым проходом — так поверхность получается заметно чище.
- На выходе фрезы подложите жертвенный брусок: он поддержит волокна и заберёт скол на себя.
- Торцевые кромки щита обрабатывайте первыми, продольные — после: последующий проход вдоль волокон уберёт мелкие сколы, вылезшие на торцах.
- На шпонированных и ламинированных плитах помогает предварительный надрез по линии ножом.
- Заготовку всегда фиксируйте струбцинами. Всегда.
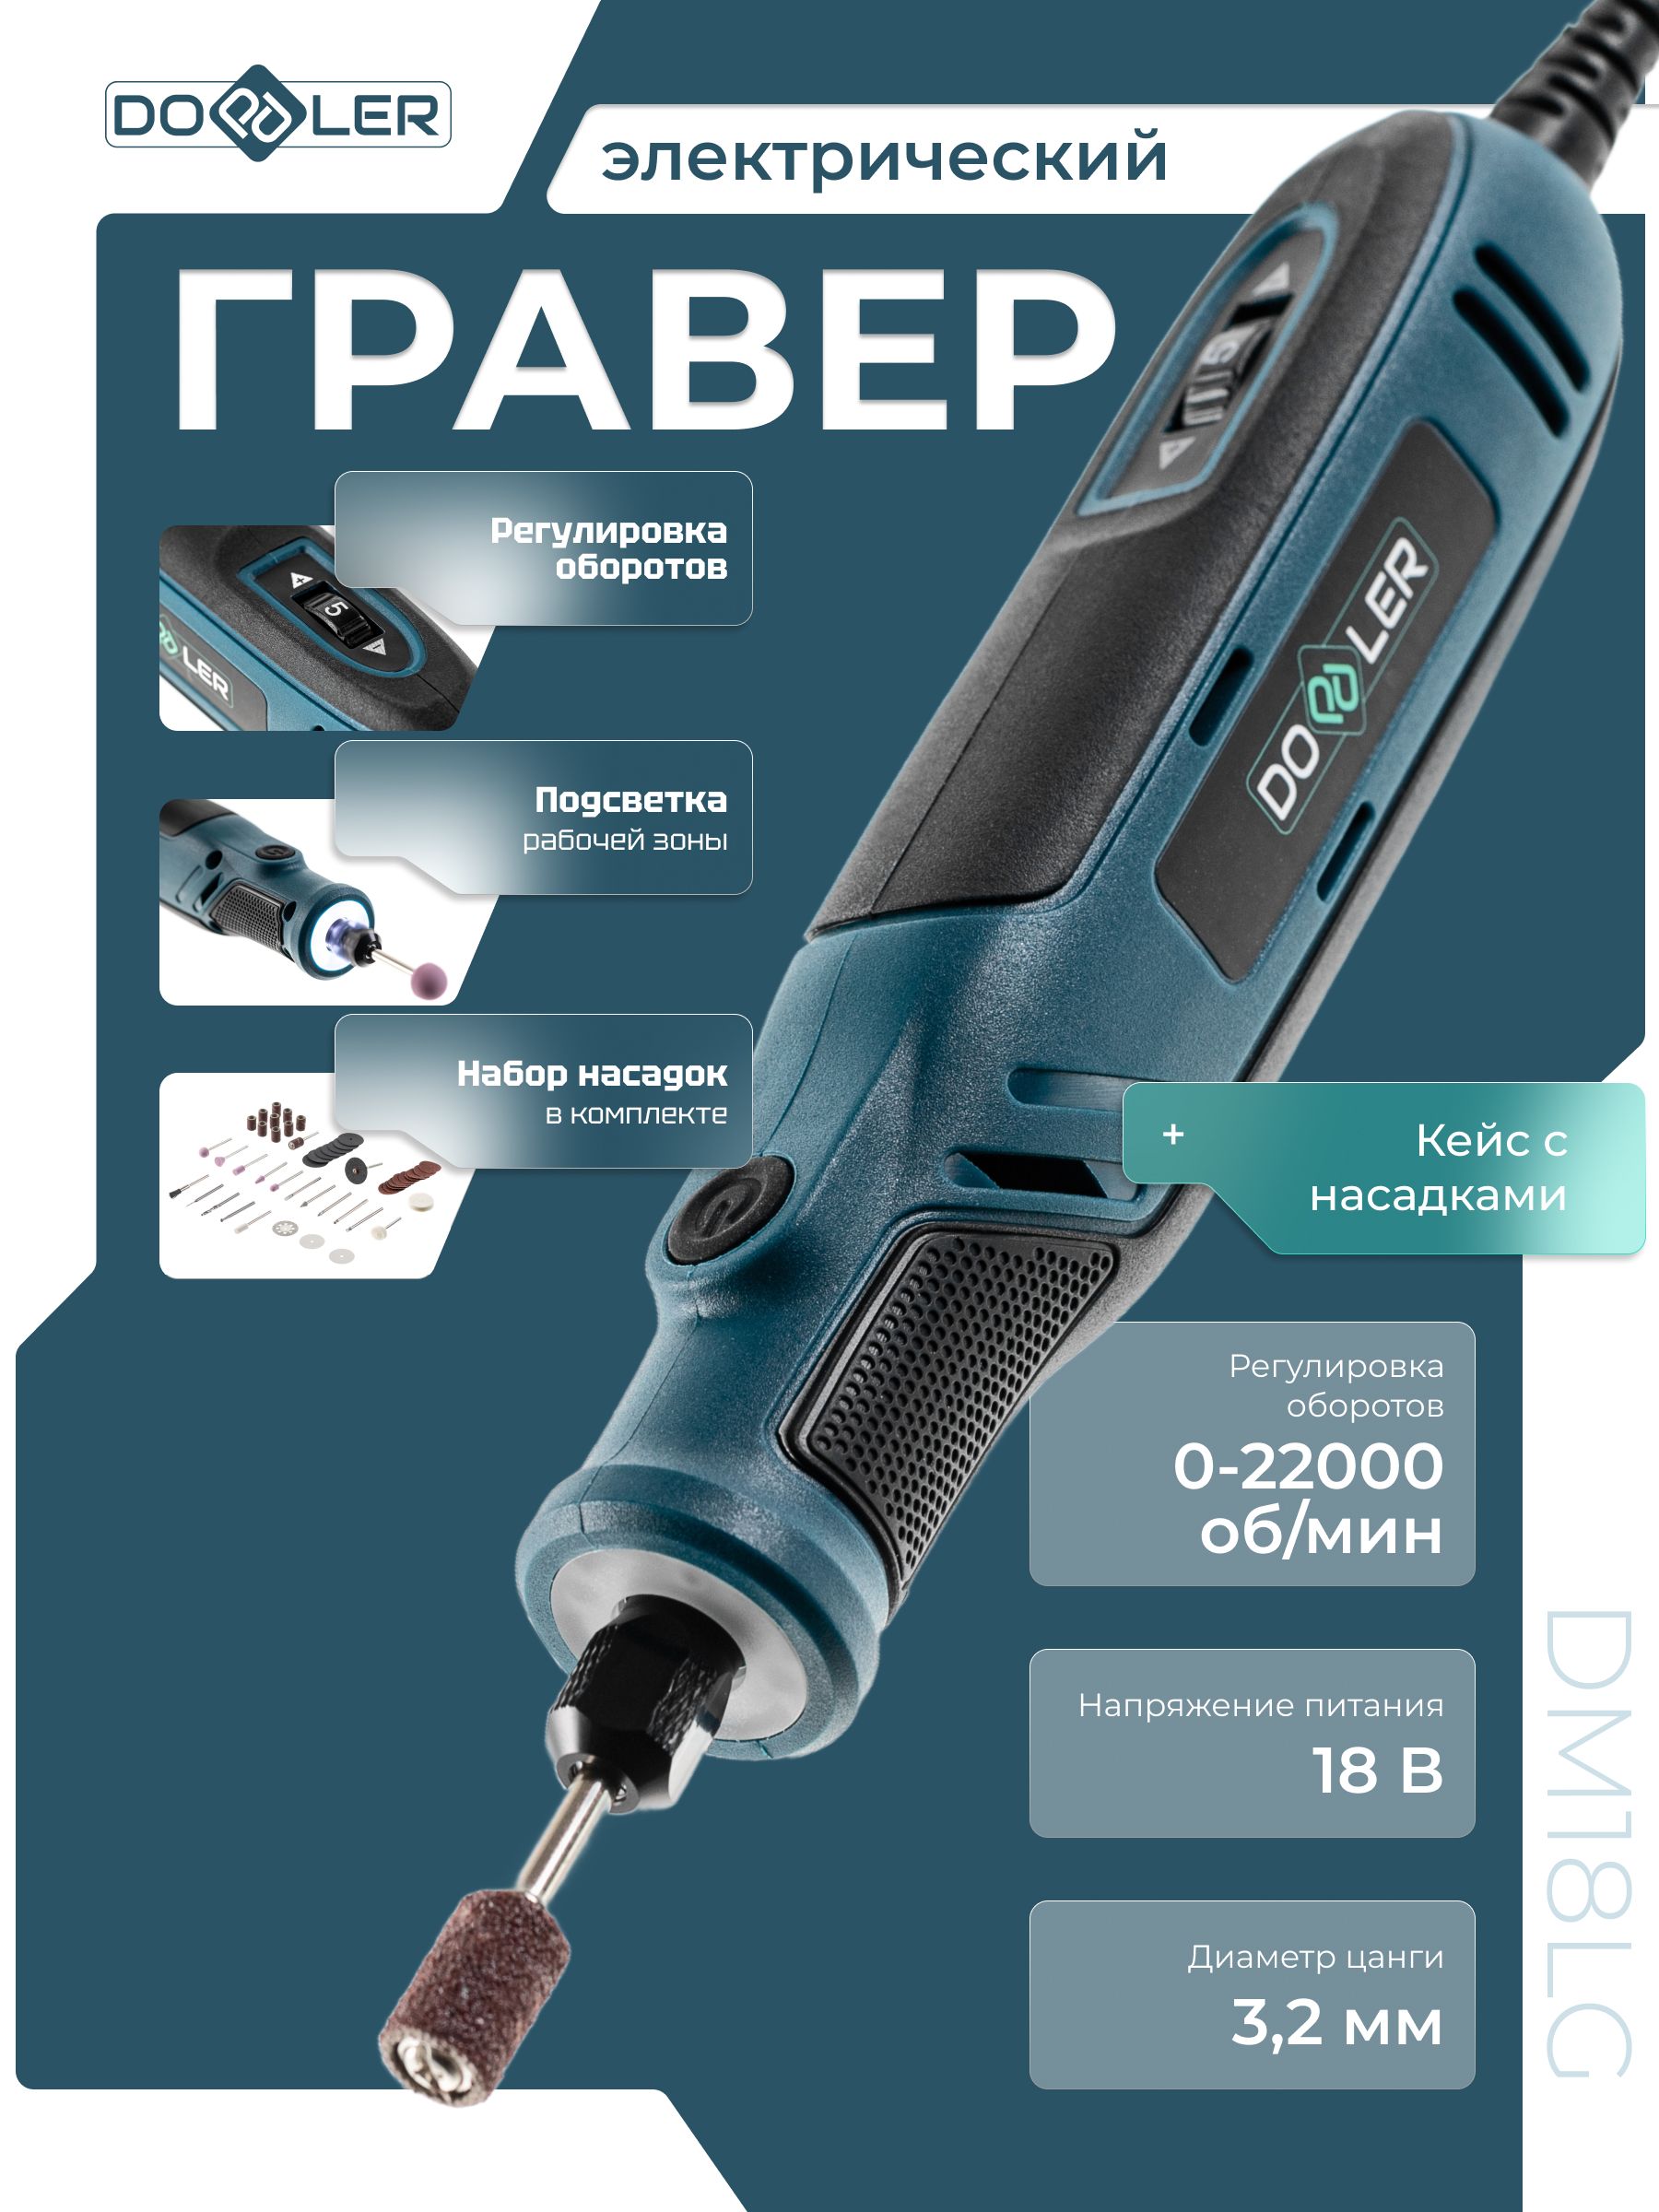
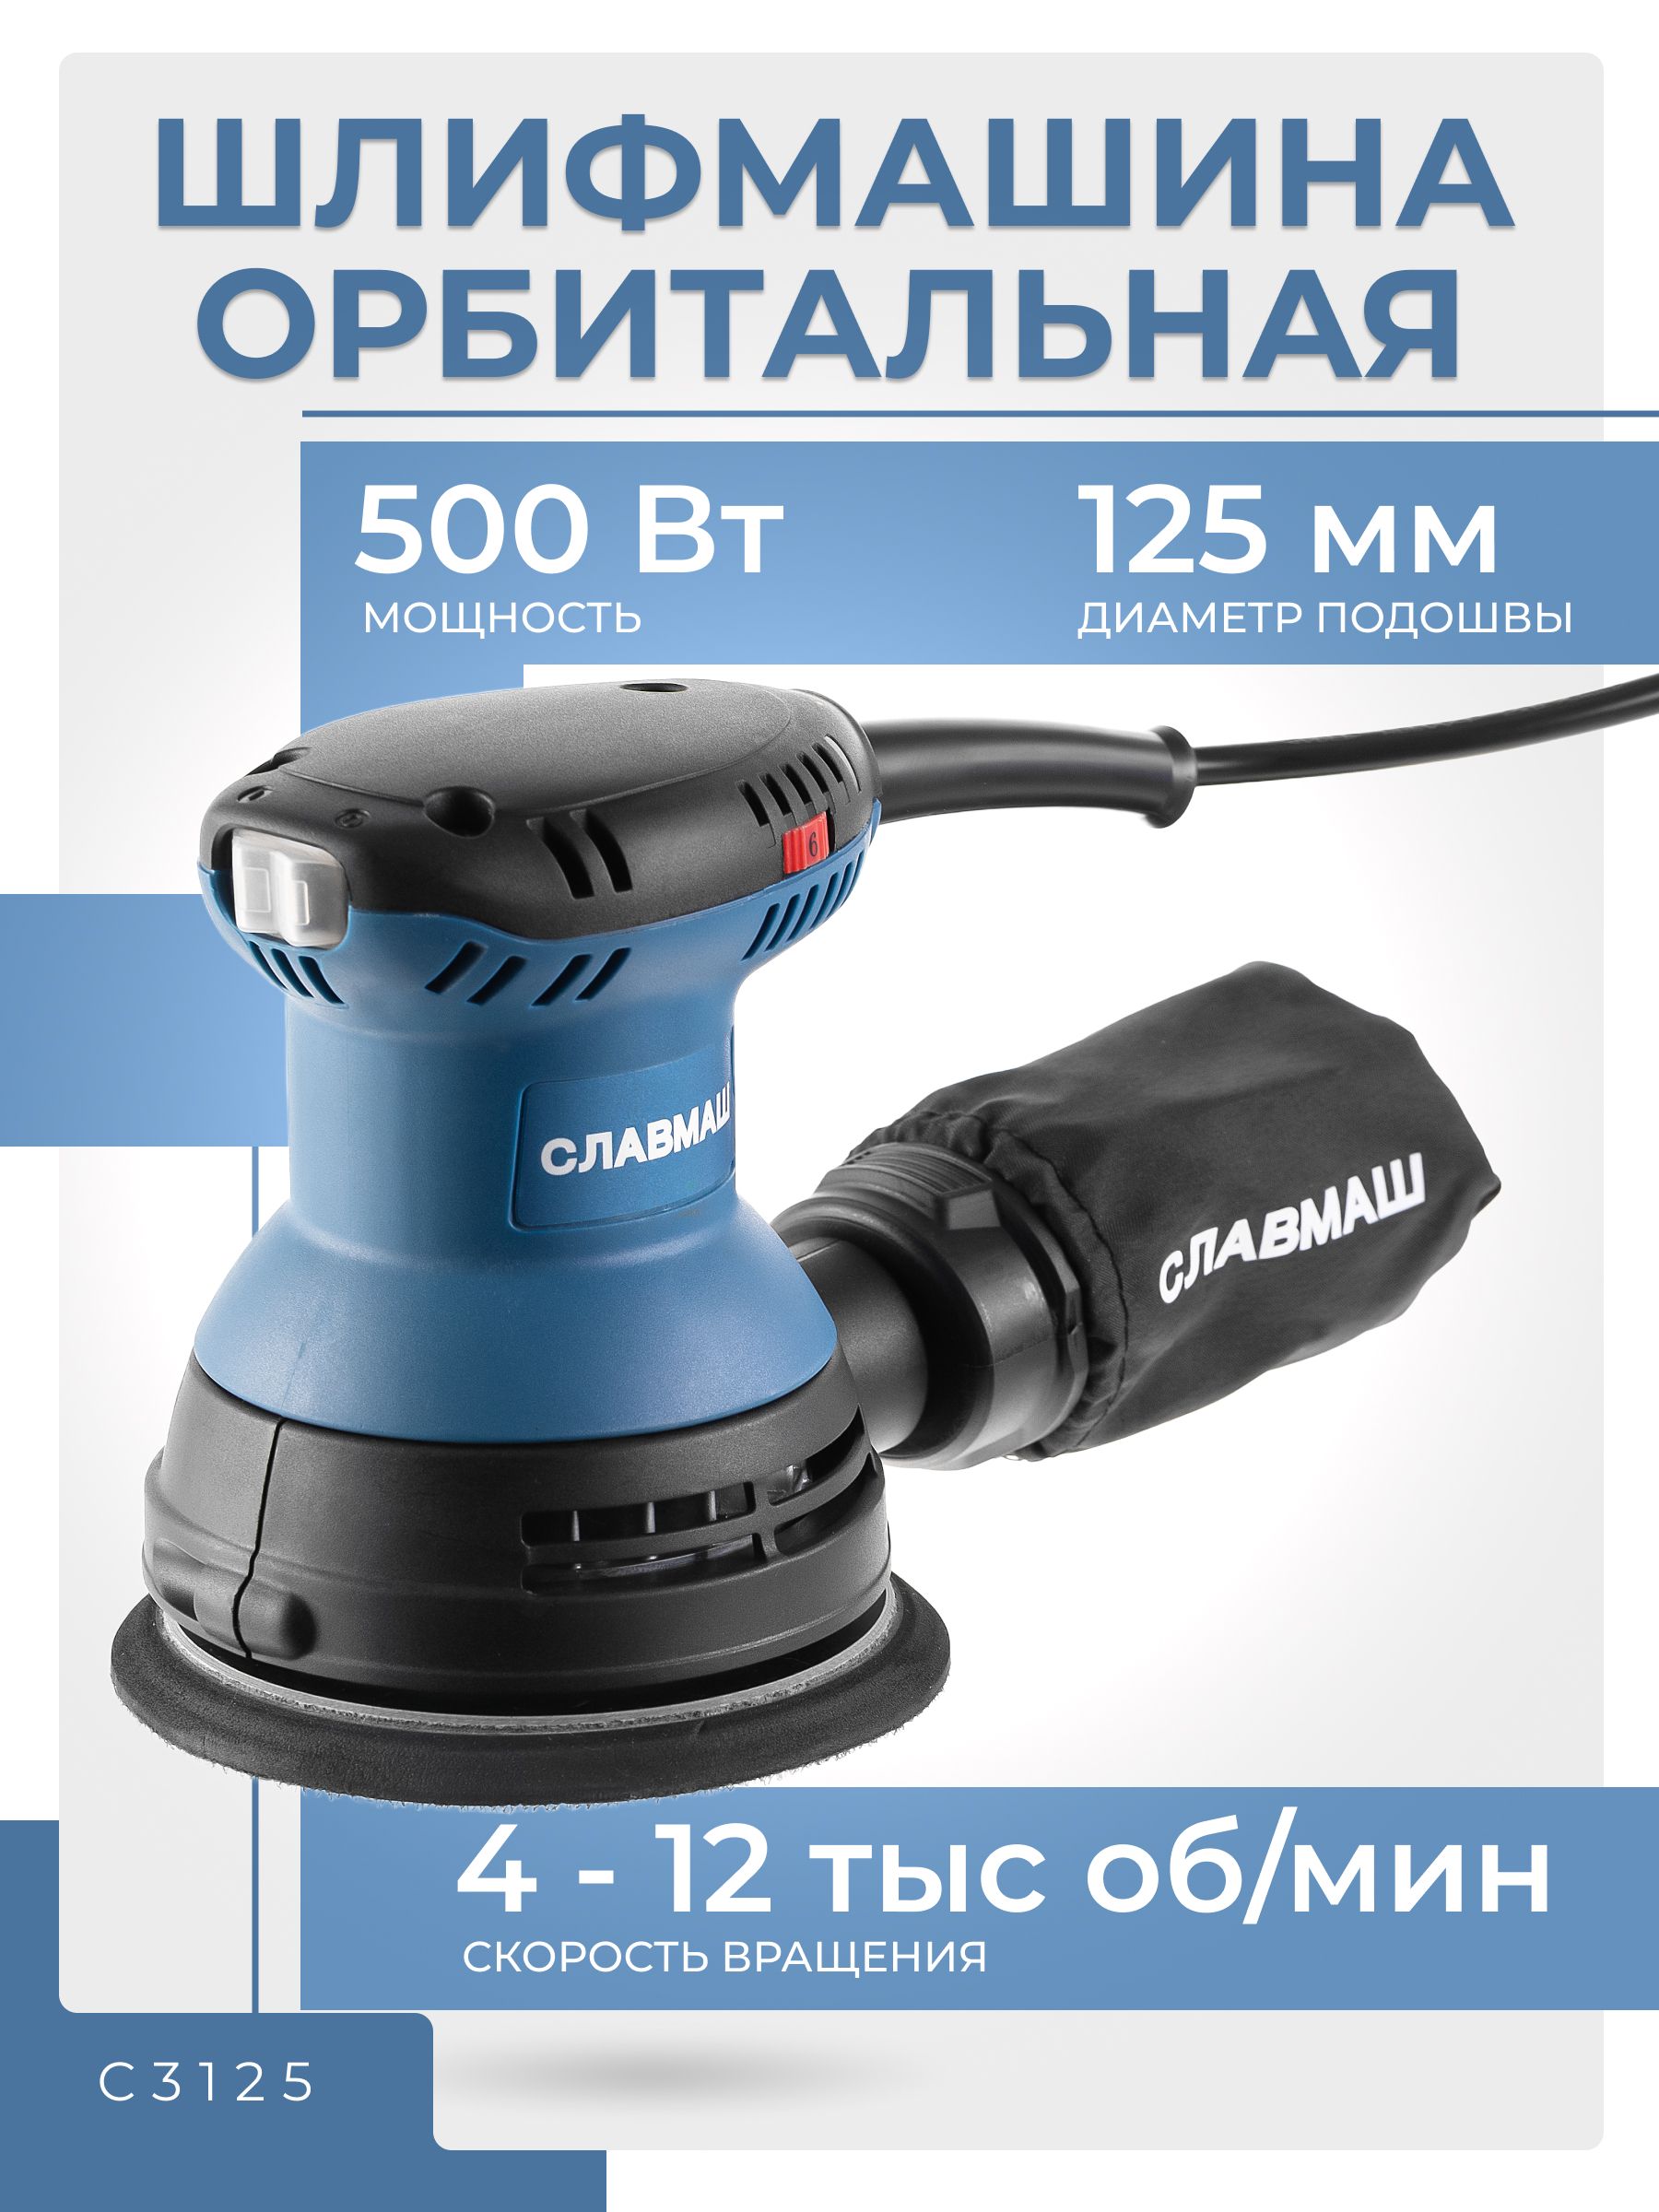
Доводку кромки после фрезерования обычно делают шлифовкой — зернистость по этапам разобрана в статье шлифовка дерева шлифмашинкой. Для щитов удобна эксцентриковая (орбитальная) шлифмашина — например, модель 500 Вт с подошвой 125 мм и ходом 2 мм или аналогичная из раздела шлифовальные машины. Где фрезер не пройдёт — в мелких углублениях и в мелкой резьбе — работают гравером: например, Doppler DM18LG с регулировкой 0–22 000 об/мин; приёмы — в статье резьба по дереву гравером.
Фрезерный стол
Перевёрнутый фрезер в столе удобнее для кромок, узких деталей и профилей: обе руки заняты заготовкой, а не инструментом. Но и требований больше:
- заготовку постоянно прижимают к столу и к упору;
- гребёнки (featherboards) удерживают деталь, но не должны давить так, чтобы подача шла рывками;
- узкие детали подают толкателем — руками к фрезе не приближаются;
- деталь подают навстречу вращению, то есть справа налево при стандартной компоновке;
- открытую часть фрезы закрывают ограждением.
Типичные ошибки
| Ошибка | Что будет | Как правильно |
|---|---|---|
| Подача по вращению (climb cut) | Фрезер рвёт вперёд, потеря контроля, отдача | Наружный контур — против часовой, внутренний — по часовой |
| Паз 12 мм за один проход | Перегрев, подгорание, срыв инструмента | Три прохода по 4 мм |
| Крупная фреза на максимальных оборотах | Подгорание, разрушение фрезы, опасность | Снижать обороты по диаметру; приоритет — маркировка фрезы |
| Хвостовик 1/4″ в цанге 6 мм | Ненадёжный зажим, фреза может вылететь | Цанга точно под хвостовик; 1/4″ = 6,35 мм |
| Фреза вставлена до упора и затянута | Цанга обжимает не всю длину, повышенная вибрация | До упора, затем назад на 3–6 мм, соблюдая минимальную глубину зажима |
| Заготовку держат рукой | Фреза цепляет деталь и вырывает её вместе с рукой | Струбцины или приспособление, всегда |
| Остановка фрезера в пропиле | Прижог в этом месте, который не вышлифуешь | Проход без остановок, выход за пределы детали |
| Работа без пылеудаления | Пыль твёрдых пород — профессиональный канцероген | Патрубок к пылесосу плюс респиратор |
| Продольные кромки обработаны раньше торцевых | Сколы на торцах остаются видны | Сначала торцы, потом продольные кромки |
Безопасность
- Отключайте инструмент от сети при смене фрезы и настройке глубины. Кнопка блокировки шпинделя — не защита от случайного пуска.
- Заготовку крепите струбцинами. Фрезер держите обеими руками, начинайте рез, когда фреза вышла на обороты, и дожидайтесь полной остановки, прежде чем положить инструмент.
- Проверяйте затяжку цанги перед каждым пуском и не работайте повреждённой фрезой: скол на напайке — повод выбросить её, а не «доработать».
- Пыль твёрдых пород древесины — дуба и бука в первую очередь — признана профессиональным канцерогеном: в ЕС она классифицирована как канцерогенная опасность, и директива 2004/37/EC устанавливает требования к защите работников. Российские санитарные нормы применительно к конкретной работе нужно смотреть отдельно, но вывод для мастерской простой: пылеудаление и респиратор. Подробно — респиратор для ремонта.
- Защита глаз и слуха обязательна: фрезер — один из самых шумных ручных инструментов, а стружка летит непредсказуемо.
- Не работайте в перчатках с болтающимися манжетами и в одежде со свободными рукавами — их затягивает в фрезу.
Частые вопросы
С чего начать, если фрезер только куплен?
С обрезков. Возьмите доску подлиннее, поставьте прямую пазовую фрезу и сделайте десяток проходов с параллельным упором: почувствуете, как инструмент тянет, какая скорость подачи правильная и как звучит перегруженный двигатель. Потом то же самое с кромочной фрезой. На реальную деталь стоит идти, когда рука уже понимает усилие.
Можно ли фрезеровать ДСП и МДФ?
Можно, и фрезер с этими материалами работает отлично — у них нет направления волокон, кромка получается чистой. Но абразивность высокая: HSS-фрезы садятся почти сразу, нужен твердосплав. И пыли МДФ даёт очень много и очень мелкой — без пылеудаления работать некомфортно и вредно.
Чем отличается кромочный фрезер от погружного — хватит ли триммера?
Для кромок, фасок, работы по шаблону и небольших пазов триммера с цангой 8 мм хватает, он легче и точнее в одной руке. Не хватит, когда нужны крупные фрезы, глубокие пазы и погружение в середине детали: мощности и хода нет. Если инструмент один — берите погружной.
Почему кромка получается волнистой?
Чаще всего это следы от неравномерной подачи или от того, что подшипник кромочной фрезы идёт по неровной кромке — он копирует её, а не исправляет. Решение: сначала выровнять базовую кромку по шаблону или по шине, а профиль снимать уже с ровной. Второй источник волны — люфт в направляющих штангах погружного механизма.
Нужен ли фрезерный стол сразу?
Нет. Начните с ручной работы и шаблонов: так быстрее понимаешь логику направления подачи. Стол имеет смысл, когда появляются повторяющиеся детали, узкие заготовки и профильные фрезы большого диаметра — всё то, что в руках делать неудобно и небезопасно.
Какие фрезы брать первыми?
Прямая пазовая 8 и 12 мм, кромочная с подшипником для выравнивания по шаблону, фальцевая и скругляющая R6–R8. Дешёвые наборы из двенадцати фрез выглядят заманчиво, но половина в них не пригодится, а качество напаек в бюджетных наборах сильно плавает — лучше четыре хорошие, чем двенадцать случайных.